

联系电话
13631572573


真空退火炉是金属材料热处理中的关键设备,通过真空环境、精密控温和快速冷却技术,可显著改善材料性能。以下从技术原理、核心模块及实际应用角度对其进行解析。
在真空系统方面,设备通常由机械泵与扩散泵组合而成,可在15分钟内将炉内压力降至5×10⁻³ Pa以下。这种高真空环境可消除氧气、水蒸气等对材料的氧化影响。例如处理不锈钢时,材料表面氧化层厚度可控制在10纳米以内,相比传统氮气保护炉减少90%以上的氧化缺陷。此外,真空环境还能有效去除材料内部吸附的气体杂质,提升材料纯度。
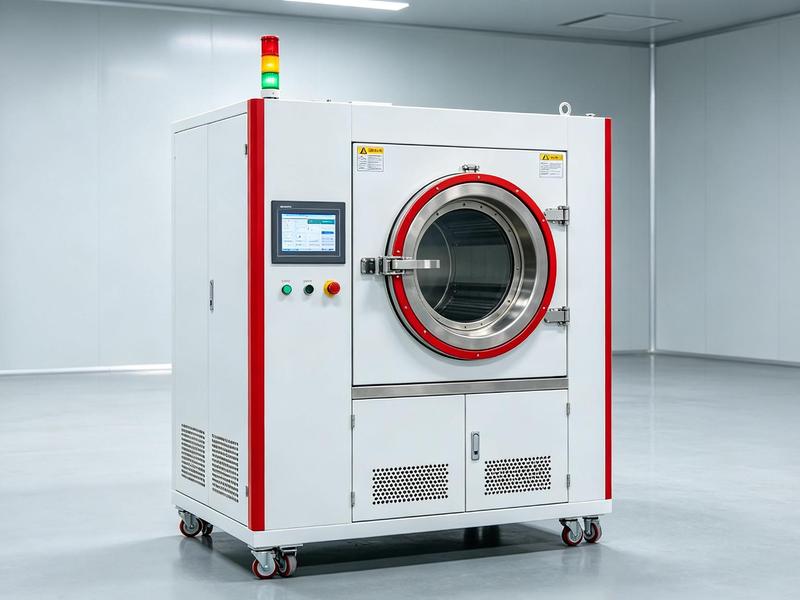
温度控制方面主要包括两个环节。一是分区加热设计,采用6至8组独立控温加热区,通过U型石墨加热体布局,确保直径2米的炉膛内温差不超过±5℃。某企业处理铝合金板材时,借助温度均匀性将材料屈服强度波动范围从±20 MPa缩小至±5 MPa。二是动态温度补偿,红外测温仪实时监测工件表面温度,结合PID算法调整功率输出,在连续退火作业中可实现±3℃的温度稳定性。例如处理铜箔时温度波动小于2℃,材料延伸率偏差控制在1%以内。
在实际生产中,真空退火炉的选型需要结合材料种类、工件尺寸和工艺要求综合判断。对以不锈钢、钛合金、铜合金为代表的材料,真空退火可有效避免表面氧化和渗氢,减少后续酸洗或机械加工工序;对精密零件、医疗器械和航空航天构件,真空退火在控制变形、保证尺寸稳定性和表面洁净度方面的优势较为明显。不同材料的退火温度区间差异较大,从铝合金的300至500℃到高温合金的1000℃以上,要求设备具备较宽的温区适应能力。
工艺设计方面,装炉方式对处理效果影响明显。工件应合理摆放,避免堆叠过密影响气流循环和温场均匀性;薄壁件与厚大件宜分区放置或分炉处理。退火过程中,升温速率、保温时间和冷却方式需依据材料的再结晶特性制定,过快的升温可能引起热应力,过慢则影响生产效率。对于要求消除残余应力的零件,退火后还应通过缓冷或等温处理控制应力释放过程。
从装备维护角度看,真空退火炉的真空机组、加热元件和炉门密封件属于需要定期检查的关键部位。加热元件在长期高温运行后可能发生老化变形,影响温场均匀性;真空泵油、密封圈和过滤器的状态直接决定真空度的稳定性。建立设备维护台账、定期检测炉温均匀性和极限真空度,是保障工艺长期稳定运行的基础。
从应用选型看,真空退火炉适用于对表面质量、变形控制和洁净度要求较高的材料与零件。不锈钢精密零件、钛合金工件、铜合金带材和磁性材料常采用真空退火;对某些材料,真空退火还能结合除气、固溶和时效等功能,减少工序次数。选型时需结合材料种类、典型尺寸和批量确定炉型与真空等级。
从配套工艺看,真空退火前后可能与清洗、校直和精加工等工序衔接。炉内气氛(真空或充入保护气体)、冷却方式(随炉冷却或充气快冷)的选择会影响材料组织和表面状态,需在工艺文件中明确,并针对新材料进行工艺验证后批量投产。
冷却系统是另一项关键技术。气淬方面,高压氮气(最高6 bar)通过多孔风道均匀冷却,冷速可达80℃/s。某企业处理0.3 mm超薄镁合金外壳时,气淬使产品平面度偏差小于0.1 mm/m²,良品率提升至98%。油淬系统方面,采用双向循环油路设计,配合温度传感器实时调节油温,将淬火介质温差控制在±3℃以内;某刀具厂应用后,SKH-9高速钢硬度均匀性从HRC 58至62提升至HRC 60至61。
智能控制方面,系统可基于材料数据库与算法自动生成退火曲线;同时通过振动传感器、电流检测等装置实时预警加热元件老化或密封失效。总体来看,真空退火炉的技术核心在于对温度、真空度和冷却速率的协同控制。借助模块化设计、智能算法与工艺数据库的结合,这类设备已成为提升金属材料性能的常用方案。随着制造业对材料性能要求的提高,真空退火技术仍在向更高效、更节能的方向演进。
面向上述工艺需求,可选用专业的RTP快速退火炉设备,实现快速升降温与均匀温场。