

联系电话
13631572573


一、从DBC到AMB:陶瓷覆铜工艺为什么要换代
做功率模块封装的人都绕不开陶瓷基板这个环节。IGBT模块在车里跑起来,芯片结温动辄一百多度,热量如果导不出去,模块寿命就跟着打折扣。早些年国内模块厂用得多的是DBC直接覆铜板,氧化铝配铜箔,成本不高,工艺也成熟。但问题也跟着来了——铜和陶瓷的热膨胀系数差着一大截,车规工况下一天到晚热胀冷缩,铜层慢慢就从陶瓷面上鼓起来、翘起来,严重时直接剥离。模块越做越大、电流越拉越高,DBC的瓶颈就被摆在台面上了。
AMB活性金属钎焊就是在这个背景下接棒的。它跟DBC的区别在于焊料里加了钛、锆这类活性元素,液态钎料靠这些元素跟陶瓷表面发生反应,生成一层能被润湿的反应层,铜箔就这样焊到氮化铝、氮化硅陶瓷上去了。陶瓷表面不用单独做金属化处理,工艺路线短了一截,结合强度和热循环可靠性也上了一个台阶。
二、三种基板材料怎么选
氧化铝、氮化铝、氮化硅这三种陶瓷基板,各自有各自的定位。氧化铝便宜,热导率二十多瓦每米开尔文,对付中小功率场景够用,主流走DBC路线。氮化铝热导率能冲到一百七到两百,散热能力强,但抗弯强度偏弱,做大尺寸基板容易开裂。氮化硅热导率不算拔尖,八九十瓦每米开尔文这个水平,但抗弯强度能到六百到八百兆帕,断裂韧性也高,抗热冲击和抗热循环的本事是三种里面靠前的。
这就解释了为什么车规级主驱模块越来越偏向氮化硅AMB基板。新能源汽车电驱功率密度往上走,碳化硅器件上量之后,芯片面积变大,对基板散热和可靠性的要求同步提高。氮化硅AMB虽然单片成本比氧化铝DBC贵一截,但在反复热冲击工况下寿命更长,整车算下来摊到每个模块上的成本其实可控。意法半导体、比亚迪半导体、时代电气这些厂家都把AMB氮化硅基板写进了自己的技术路线里,方向已经比较明确。
三、真空钎焊环节的工艺控制点
AMB基板做出来看着是一块薄板子,背后工艺环节一点不轻松。陶瓷基片要先表面处理,活性焊料浆料印刷上去,铜箔和陶瓷叠层装配好,再进真空钎焊炉。炉内真空度要抽到十的负三次帕量级,温度曲线、升温速率、保温时间都得卡在窗口里。真空度不够,焊料一升温就氧化,焊缝里冒空洞;升温太快,铜箔和陶瓷膨胀不一致,板子翘曲量压不住。
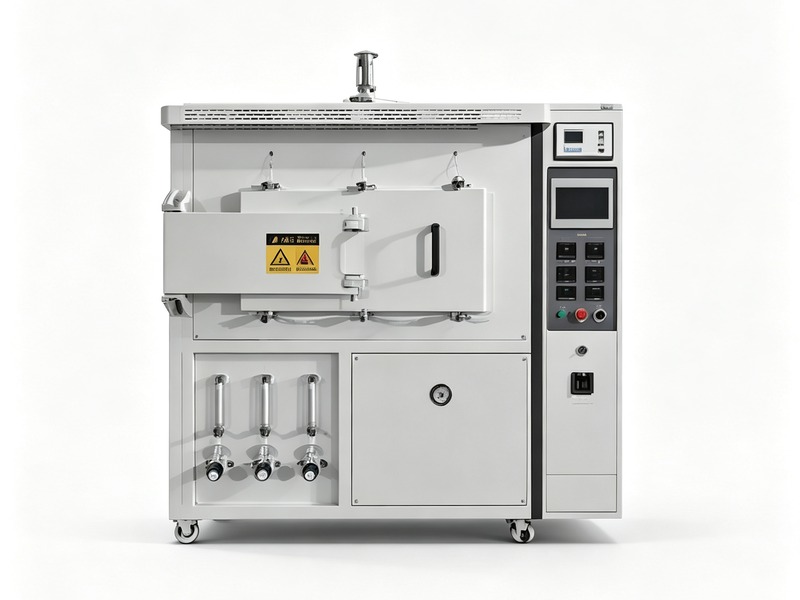
焊完之后也不是就完事了。超声波扫描看空洞分布,剪切试验测结合强度,热循环试验跑几千个循环看铜层有没有起鼓。铜箔厚度和陶瓷厚度的匹配也直接影响翘曲和热阻,这一对参数要对着产品规格反复调。整个环节对炉子的温场均匀性、真空稳定性和温控重复性要求都不低,批量生产时批次一致性靠的就是设备能不能把这条工艺曲线稳稳地跑下来。 针对复杂工件,真空渗碳炉的均匀加热特性更具优势。
四、市场节奏与装备需求
特斯拉从Model 3开始主驱逆变器用碳化硅MOSFET替代IGBT,碳化硅模块基本都走AMB氮化硅封装。国内新势力和传统车企跟着推碳化硅车型,渗透率一年一个台阶。AMB衬板在IGBT模块里成本占比大概百分之十五到二十,按全球功率器件市场盘子算,这块基板的需求量是跟着车和光伏逆变器一起涨的。
市场结构上还要看一层:AMB基板不是单一市场。车规主驱是主力增量,但光伏逆变器、储能变流器、工业变频器跟着新能源装机量也在涨。一块主驱模块里基板用量从几片到十几片不等,SiC模块面积大了,单模块基板面积和厚度规格都在增加。海外功率器件大厂同样在扩AMB产能,国内基板厂这两年开始进入海外供应链验证周期。这种下游多元化意味着装备需求不会跟着单一车型波动,抗风险能力反而更好。
从成本角度看,AMB氮化硅基板单片价格比氧化铝DBC高不少,但模块厂算账不是看单片,而是看整车方案。一块SiC主驱模块省下来的散热结构、水冷板面积和壳体重量,往往能把基板差价覆盖掉。随着国内基板厂良率上来、活性焊料国产化,AMB基板这几年单片价格已经在往下走。价格下探加上可靠性验证通过,AMB在主驱之外往OBC、DC-DC、充电桩模块扩散是大概率事件。
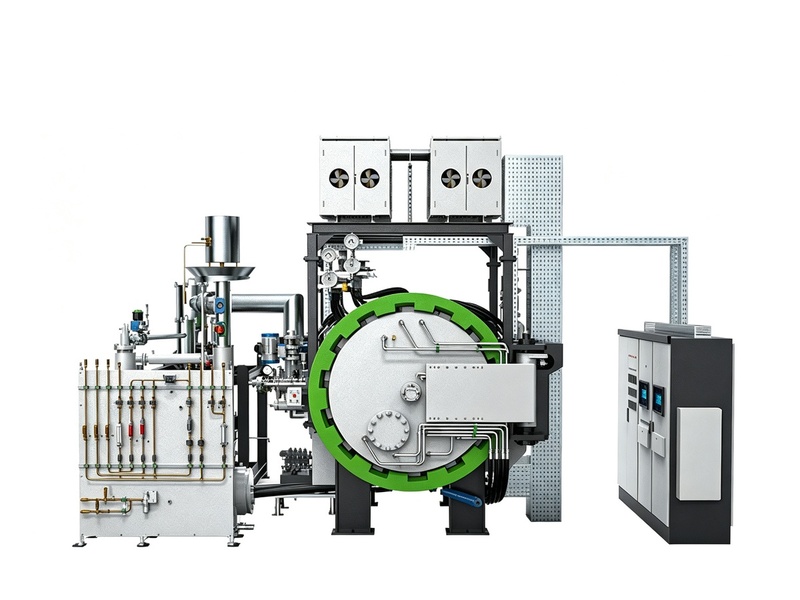
基板需求起来了,上游的真空钎焊装备订单自然跟着走。液冷板、陶瓷覆铜、功率模块外壳这些构件,焊接环节都需要真空环境和精确温场。做AMB基板和散热构件批量生产,离不开一台温场均匀、真空稳定、能长时间重复跑工艺曲线的真空钎焊炉。围绕这类工艺需求,东莞市志远工业设备有限公司在真空钎焊、真空烧结这条线上积累了不少工程经验,设备参数和工艺曲线可以按客户材料体系和产能节奏来匹配。 东莞市志远工业设备有限公司主营真空烧结炉、真空管式炉等系列产品,可根据客户工艺需求定制方案。