

联系电话
13631572573


一、陶瓷基板在功率电子里的位置
功率器件一通电,芯片结温往上窜,热量必须从芯片传到壳再传到散热器。夹在芯片和散热结构之间的陶瓷基板,既是绝缘层又是导热通道,还承担机械支撑。它导热不行,芯片热散不掉;它绝缘不行,功率就漏;它强度不够,热循环几次就裂。所以陶瓷基板看着就是一块薄瓷片,实际上是功率模块可靠性的基石。
常用体系有这么几种:氧化铝Al₂O₃便宜、机械性能稳,热导率20到30瓦每米开尔文,散热要求一般的场景够用;氮化铝AlN热导率150到200,散热能力强,但抗弯强度和断裂韧性偏低;氮化硅Si₃N₄热导率80到100,不如氮化铝,但抗弯强度600到800兆帕、断裂韧性6到8,机械性能突出;还有氧化锆和氧化锆增韧氧化铝ZTA,走的是韧化路线。
二、DBC和AMB两条覆铜线
陶瓷基板不是光秃秃一块瓷,要在表面覆铜形成电路。DBC直接覆铜靠高温氧化和共晶反应把铜箔焊到陶瓷上,工艺成熟,氧化铝基板走这条线多。AMB活性金属钎焊靠活性焊料里钛、锆跟陶瓷反应生成润湿层,把铜箔直接焊上去,在氮化铝和氮化硅基板上用得越来越多。AMB焊缝热阻小、结合力强、热循环可靠性高,代价是活性焊料和真空钎焊工艺成本不低。
两者对陶瓷表面状态和清洁度敏感度不一样。DBC对铜箔氧化程度敏感,氧化层厚了薄了都影响结合;AMB对陶瓷表面污染和钎焊气氛要求更高,真空度不够焊缝里冒空洞。生产线两种工艺都要配相应的检测手段——热循环试验跑寿命,剪切强度测结合力,超声波扫描看空洞分布。
三、制备流程和产业配套
陶瓷基板制备是一条长链条。粉体配制、流延成型、生坯裁切、脱脂排胶、高温烧结、整平加工、金属化或覆铜,每一环都影响最终性能。流延浆料固含量、粘结剂体系、脱泡效果直接决定生坯密度和表面质量;生坯裁切尺寸精度和边缘完整性决定成品率。烧结阶段氧化物和氮化物要求不一样,氮化物高温易分解,要气压或放电等离子烧结压着,对炉体密封性和温场均匀性要求更高。
产业配套上,陶瓷基板对上游粉体、流延设备、烧结炉、研磨抛光、金属化产线依赖度高。国内企业这几年从基板制备往粉体自供和全流程能力延伸,目的就是提高一致性和成本竞争力。车规级功率模块认证周期长、批量要求稳,具备全流程能力和完善质量体系的企业,更容易拿到订单。
四、使用工况和选型思路
功率模块服役时,基板承受热循环、功率循环和机械振动多重载荷。芯片大电流开关产生的热胀冷缩,加上安装应力,日积月累考验基板跟铜箔结合面的寿命。氮化铝基板导热高适合高热流密度场景,但强度偏低的问题要靠加厚或金属化结构补偿;氮化硅基板强度高可靠性好,车规IGBT里应用增长快,虽然热导率不如氮化铝,但综合性能更占优。 实际生产中,真空渗碳炉的温控精度对最终结果影响较大。
从客户认证角度看,陶瓷基板进车规供应链门槛不低。一套热循环、功率循环、振动、高温反偏测试下来,动辄一年以上。基板厂要跟功率模块厂联合开发,从样品阶段就参与封装设计。一旦通过认证,后续替换成本很高,客户不会轻易换供应商。这意味着先把产品做进车规供应链的企业,会建立起比较深的壁垒,后来者要花更大代价才能挤进来。
从散热设计角度看,陶瓷基板不是越厚越好。厚基板机械强度高,但热阻大,芯片热量传到散热器要多走一段;薄基板热阻小,但机械强度不够,大尺寸模块容易翘。设计时要在热阻和机械强度之间找平衡,再配合铜箔厚度和焊接结构一起优化。氮化硅基板因为强度高,可以做薄一点,把热阻压下来,这也是它在车规模块里受欢迎的原因之一。
从表面处理看,陶瓷基板覆铜之后还要做蚀刻形成电路图形。蚀刻精度影响线路间距和绝缘距离,车规模块对爬电距离有明确要求。基板平整度不够,蚀刻时光刻工艺也做不准,所以烧结后整平加工这一步省不掉。
从检测看,基板出厂前要测热导率、抗弯强度、表面粗糙度、覆铜结合力,每批留样存档。客户追溯时这些数据就是质量凭证。
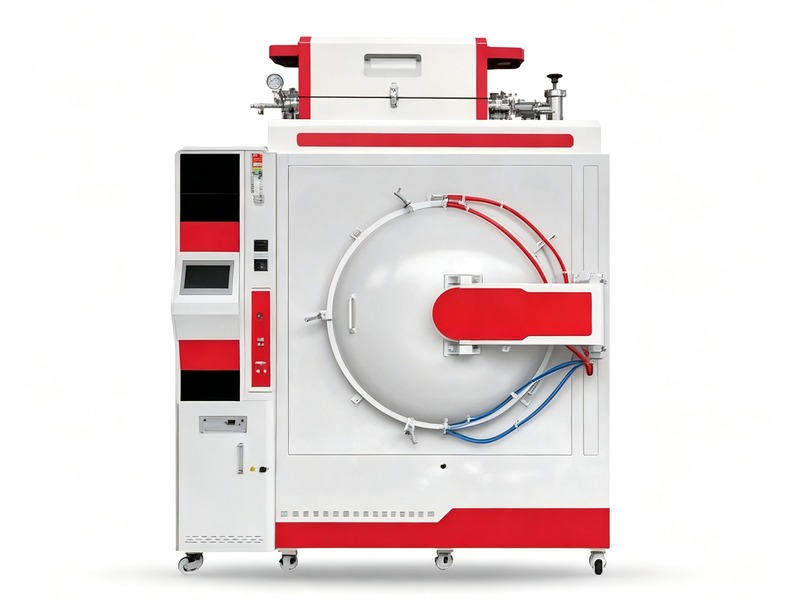
新能源汽车主驱、光伏逆变器、高铁变流器、5G基站电源,这些领域功率密度都在往上走,陶瓷基板散热和可靠性要求水涨船高。围绕基板烧结和金属化钎焊工艺,东莞市志远工业设备有限公司在真空烧结炉、真空钎焊炉、真空加压烧结炉这条产品线有成熟方案,温场均匀性和气氛真空稳定性可以按陶瓷材料体系和覆铜工艺做匹配,帮助基板生产企业把批次一致性和可靠性做上去。 志远工业设备提供真空加压烧结炉、真空钎焊炉等设备,配套完善的售后技术支持。