

联系电话
13631572573


做不锈钢精密件或者钛合金板材的车间,经常遇到退火后表面发花、氧化色严重的问题。普通空气退火炉温度一上去,工件表面就氧化变色,后续抛光余量加大,材料成本白白浪费。真空退火炉就是冲着这个痛点来的——在抽真空的密闭炉膛里加热,氧分压降到极低,工件退完火表面光亮,内应力也跟着释放。下面把六大核心部件的设计要点捋清楚。
一、炉体与真空系统的配合设计
炉体是整个设备的骨架,内胆一般用304或316L不锈钢焊接而成,内壁抛光处理以减少材料放气。中温段(900℃以下)用不锈钢内胆加陶瓷纤维保温层就够了,高温段(1200℃以上)则需要石墨毡或钼片隔热屏来替代陶瓷纤维,否则保温层会在高温下粉化脱落。炉壁设计要考虑水冷夹层,把炉壳温度控制在40℃以下,防止密封圈长期高温老化。
真空系统分两级抽气:粗抽阶段用旋片泵或滑阀泵把炉膛从大气压抽到10Pa左右,再切换到罗茨泵增压,由扩散泵或分子泵抽到工艺要求的高真空度。一般金属退火要求6.7×10⁻²Pa到6.7×10⁻³Pa就够用了,但钛合金、活泼金属退火需要抽到更高。泵组配置不是越大越好,要根据炉膛容积和抽气时间要求来匹配。
二、加热元件与温控系统
加热元件的选择直接决定了炉子的温度上限和均匀性。中温退火(800到1000℃)常用Fe-Cr-Al电阻丝或硅钼棒,成本低、更换方便;中高温(1200到1400℃)用石墨棒或石墨带,升温快、成本适中;超高温(1600℃以上)则需要钼丝或钨丝做发热体,但材料价格高,对真空度要求也更苛刻。
加热元件的布置方式很关键——侧置竖直发热体加上下遮热屏,能让均温区控制在±5℃以内,工件不会因为局部过热而变形。温控用串级PID比较稳妥:主控热电偶放在均温区中心,副控热电偶贴在发热体附近,主控根据工件实际温度调节加热功率,副控限制发热体的升温速率。这样既避免发热体空烧过热,又让工件温度曲线跟设定值偏差控制在±3℃以内。
三、冷却系统与密封设计
退火结束后怎么冷下来,直接决定工件最终的硬度和组织。随炉冷却慢但均匀,适合去应力退火;充高纯氮气强制气冷速度快,适合不锈钢固溶处理。气冷设计要注意喷嘴方向——沿炉膛轴向对称布置喷嘴,让气流均匀扫过工件表面,否则一面冷得快一面冷得慢,工件容易翘曲。
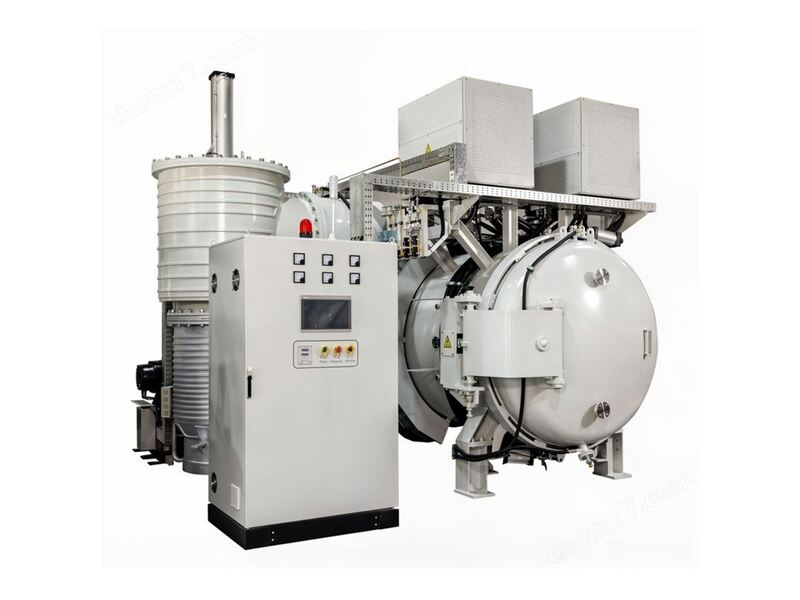
密封系统是真空炉最容易出问题的环节。炉门密封圈常用氟橡胶O型圈,高温部位要用金属密封圈。密封圈每次开炉门都要检查有没有压伤、老化,法兰面要保持清洁。水路走炉壁夹层和电极密封处,冷却水流量要保证进出口温差在5到8℃之间,流量太小会导致局部过热。 这一环节通常需要配合真空渗碳炉等专用设备来保障工艺稳定性。
炉型选择也有讲究。立式井式炉适合长轴、长管类工件,比如钛合金棒材、不锈钢管,从上到下吊挂退火;卧式箱式炉适合板材、盘类、结构件,装取方便。立式炉炉膛细长,上下温差要靠多区控温压住;卧式炉开门方向对密封影响大,重型炉门要配电动升降,不然长期手动开关密封圈寿命短。选炉型先看自己最常处理的工件长什么样,别一味贪大。
退火工艺曲线也不是随便定的。去应力退火温度一般选在再结晶温度以下,太高了晶粒长大、硬度下降;太低了内应力释放不干净,后续加工还是变形。不锈钢固溶处理要快冷把碳化物压在基体里不析出,钛合金退火要控制冷却速率得到不同相组成。把自己材料的退火目的先想清楚——是去应力、是软化好加工、还是固溶——再倒推温度和冷却方式,设备才好用对地方。
退火前后的尺寸测量也别省。退火本身就是为了消除加工应力、稳定尺寸,退完不量,你怎么知道应力释放到位没有?一般在退火前标几个测量点,退火后复测,对比变形量。变形偏大就延长保温时间或者微调温度。把这些测量数据攒起来,慢慢就摸清自己产品在这台炉子里的变形规律,后面加工余量留多少心里就有数了。
退火后的工件搬运也要小心。刚出炉的工件还带温度,表面状态软,碰撞、磕碰都会留下伤痕。轻拿轻放,放在平整胎具上缓冷。做精密不锈钢件的车间,这些搬运细节对最终表面质量影响不小,往往比退火参数本身还容易被忽略。
退火炉用久了,隔热屏和加热件会老化,温度均匀性慢慢变差,建议每年做一次炉温均匀性复测,发现温差变大及时调整,别等零件退火不一致了才想起来查。
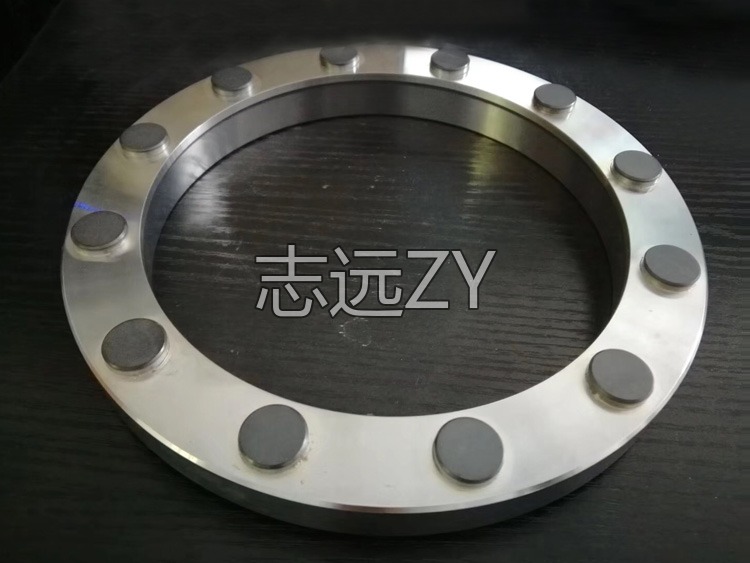
一台真空退火炉好不好用,炉体、真空、加热、温控、冷却、密封这六块配合得顺不顺是关键。做退火设备选型或者改造的,东莞市志远工业设备有限公司在真空箱式气氛炉类退火设备上经验多,可以按工件材质把这几块一起配到位。 东莞市志远工业设备有限公司主营真空渗碳炉、真空热压炉等系列产品,可根据客户工艺需求定制方案。