

联系电话
13631572573


把两块不同的金属或者陶瓷,在不熔化、不加焊丝的情况下焊成一个整体,靠的是接触面原子互相扩散——这就是真空扩散焊炉干的事。和熔化焊比,它没有焊缝熔化区,没有热影响区那么剧烈的成分变化,接头强度能接近母材。很多人第一次听觉得玄,其实逻辑很朴素:把接触面磨平、贴紧、抽真空、加热、加一点压力,让原子自己“串门”过去,时间够长,两块料就长成一块了。
一、原子是怎么“焊”到一起的
两块表面看上去贴在一起,微观上其实只在几个凸起点接触,中间全是间隙。加热让原子振动加剧,接触点先发生塑性变形把接触面扩大,然后界面两侧的原子互相扩散、越过边界,形成共同晶粒。
真空环境很关键,一旦表面有氧化膜或者吸附气,原子扩散就被挡住,焊出来虚接。所以焊前表面要精加工、去油、活化,焊中要保持高真空,焊后还要在真空中缓冷,防止氧化。接触面粗糙度要够低,表面越平,初始接触点越多,扩散起点就越好。
二、温度、压力、时间怎么配
扩散焊的温度一般取母材熔点的0.5到0.8倍(按绝对温度算),温度低了扩散太慢,高了母材晶粒长大、变软,接头反而弱。压力不用大,零点几个兆帕到几兆帕就够,目的是让微观凸点接触,不是要把工件压变形。
时间从几十分钟到几小时不等,看材料活性和间隙大小。难焊的异种金属之间,比如铜和不锈钢、铝和钢,直接焊容易出脆性金属间化合物,中间常加一层纳米级或微米级的过渡箔,把反应控制住。过渡层厚度、成分要反复试,厚了影响接头强度,薄了挡不住反应。
三、真空为什么不能省
扩散焊是在高温下长时间保温,空气里那点氧、水汽就是隐患。真空度不上去,表面氧化膜除不掉,界面扩散根本启动不了,测接头强度全是断点。
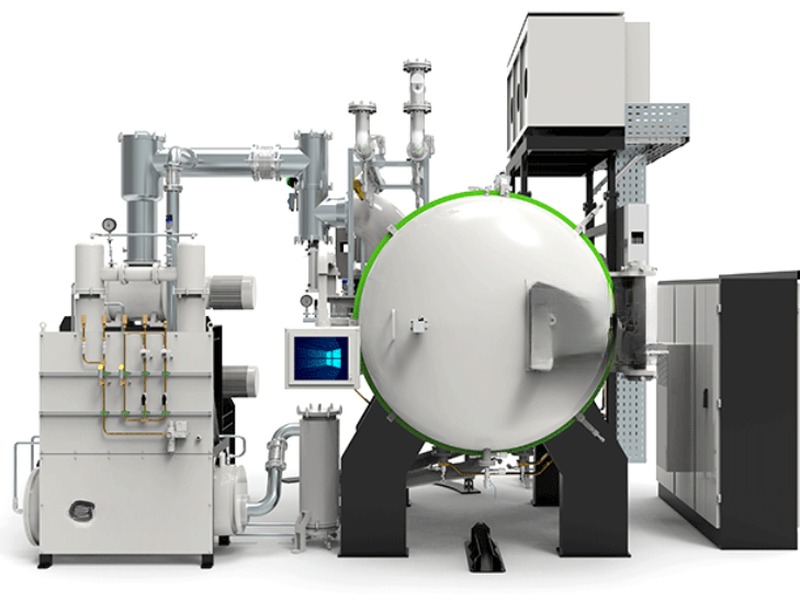
所以设备要配抽速够大的真空泵组,先抽到中真空再靠分子泵或扩散泵抽到高真空,焊缝处还要做检漏。做钛合金、活性金属,真空度要求更严,油污染还会让接头脆化,所以常配无油干泵。长时间保温过程中要监控真空曲线,突然掉真空往往意味着漏点出现。
四、它用在哪些场合
航空航天里的钛合金蜂窝壁板、电子封装里的陶瓷与金属封接、核电里的异种钢过渡接头、刀具的金刚石复合片,都是扩散焊的典型应用。
它的好处是变形小、接头性能均匀、能焊异种材料;坏处是周期长、对表面状态要求高、单件成本不低,不太适合大批量简单件。工件越大、形状越复杂,表面加工和装夹成本越高,做之前要把这些都算进去。 实际生产中,真空加压烧结炉的温控精度对最终结果影响较大。
接头做出来,还要按使用工况验证。高温、腐蚀、振动环境下,光看室温强度不够,要模拟实际工况测几次,确认长期可靠再批量。
异种材料扩散焊,界面金相一定要看。显微镜下能看到有没有连续反应层、有没有微孔、结合线是否平直。反应层太厚是脆的,会让接头变弱;反应层太薄说明没焊透。这些缺陷光看外观发现不了,必须切开抛光在显微镜下看,几次之后心里就有数了。
真空度曲线本身就是诊断工具。正常情况下,升温时真空度先降(放气)后回升(放气结束)。如果一直不回升,说明有漏点或者材料持续放气,要停下来查。把每次焊接的真空曲线存下来,和焊缝质量对应,几次就能看出什么曲线是合格的,什么曲线在报警。
成本上,扩散焊不便宜。真空长时间加热、表面精加工、中间层材料、夹具,每一项都花钱。做之前要评估值不值得:如果普通熔焊能焊,就别用扩散焊;如果是异种材料、易变形件、接头性能要求高,扩散焊的钱才花得值。小批量大件,单件成本高,要和客户谈清楚价格。
焊前表面处理决定成败。机加工后表面有油污和氧化层,要先脱脂、酸洗、再用酒精超声清洗,吹干后立刻装炉,别在空气中放久了。粗糙度一般要到Ra1.6以下,越平初始接触越好。装夹时夹具要能在高温下提供持续压紧力,材料不能太软,不然高温蠕变掉压力。焊后检测也别省,做剪切强度测试和金相观察,确认界面没有未结合区。
做扩散焊的客户,常卡在中间层选择上。异种金属反应生成的脆性相,厚度控制是关键——太薄挡不住反应,太厚本身就是弱面。中间层的厚度、纯度、表面状态,每一项都要试。焊后还要做无损检测,看界面有没有未结合区,光看外观是判断不出来的。大型工件装炉要做夹具,保证整个接触面在高温下仍保持贴紧,夹具设计不当,边缘就虚焊。
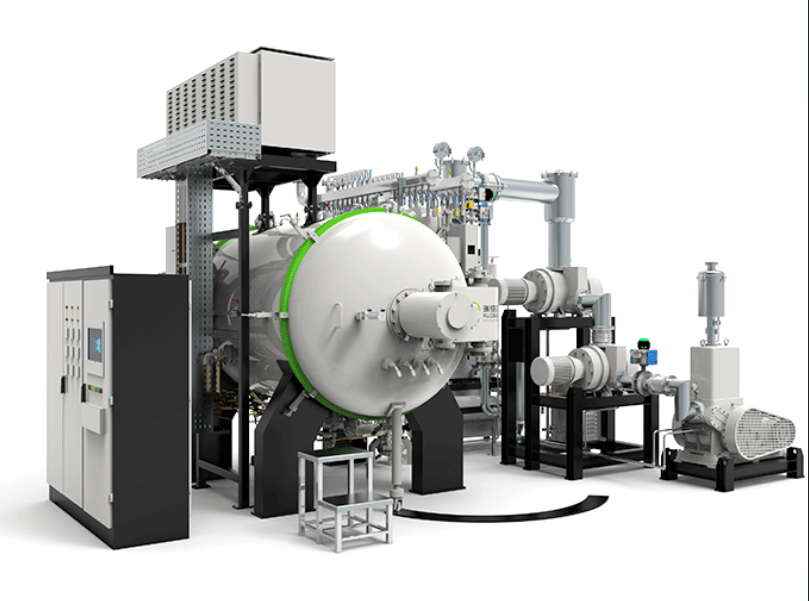
扩散焊看着慢,实际是把功夫下在表面处理和真空控制上。东莞市志远工业设备有限公司在真空扩散焊炉及配套真空热工设备上有方案经验,能按异种材料组合帮客户定温度曲线和中间层思路。 东莞市志远工业设备有限公司主营真空渗碳炉、真空热压炉等系列产品,可根据客户工艺需求定制方案。