

联系电话
13631572573


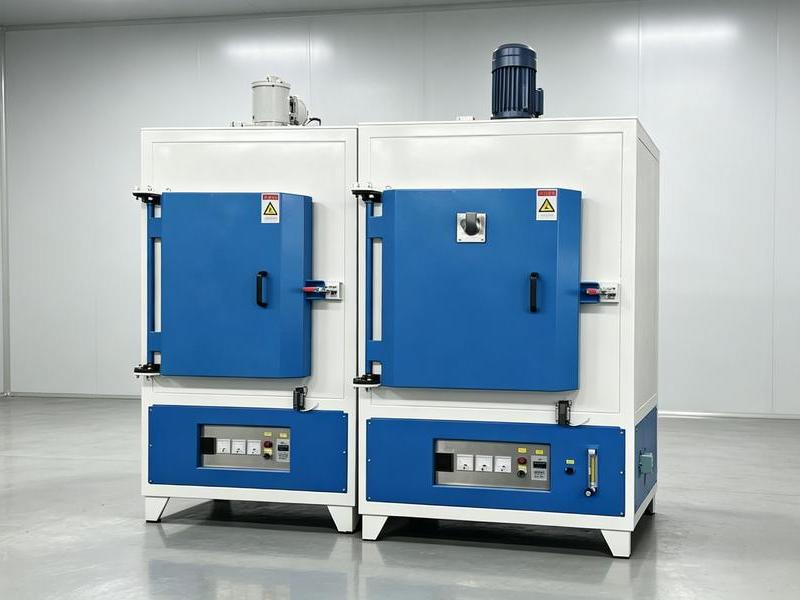
真空烧结炉是在真空环境中对粉末压坯或陶瓷生坯进行高温烧结的热工设备,广泛用于硬质合金、结构陶瓷、难熔金属和新能源材料的制备。它的核心价值在于:工件在隔绝空气的条件下受热,避免了氧化、脱碳和气氛杂质对材料表面的污染,同时真空环境本身还能促进杂质气体的脱除,提升制品致密度。
一、真空环境对烧结的促进作用
真空环境在烧结过程中扮演了多重角色。首先,它有效防止钨、钼、钛等活泼金属在高温下与氧气反应生成氧化层,保持材料表面纯净。其次,真空有助于排除粉末压坯内部吸附的气体和润滑剂残留,这些气体如果留在致密化过程中会形成气孔。第三,在低压环境下热损失以辐射为主,炉温均匀性更容易控制,材料可以在接近熔点的温度下长时间保温而不发生氧化变质。此外,真空环境还能降低某些金属氧化物的分解温度,促进氧化物还原,进一步净化材料基体。
二、烧结过程的四个阶段
粉末压坯在炉内的致密化大致经历四个阶段。加热阶段:温度从室温升至烧结温度以下,主要完成脱胶和气体脱附,颗粒之间还没有形成有效结合。初期烧结:颗粒接触点开始出现"烧结颈",原子沿颗粒表面扩散,坯体收缩量不大但强度明显提升。中期烧结:烧结颈长大,孔隙通道逐渐闭合,颗粒间的结合面积快速增加,坯体显著收缩。后期烧结:剩余孤立孔隙被进一步缩小,晶粒开始长大,材料达到最终密度和力学性能。实际生产中,可通过控制各阶段的升温和保温时间来调节最终的晶粒尺寸和孔隙形态。
三、加热方式与温控系统
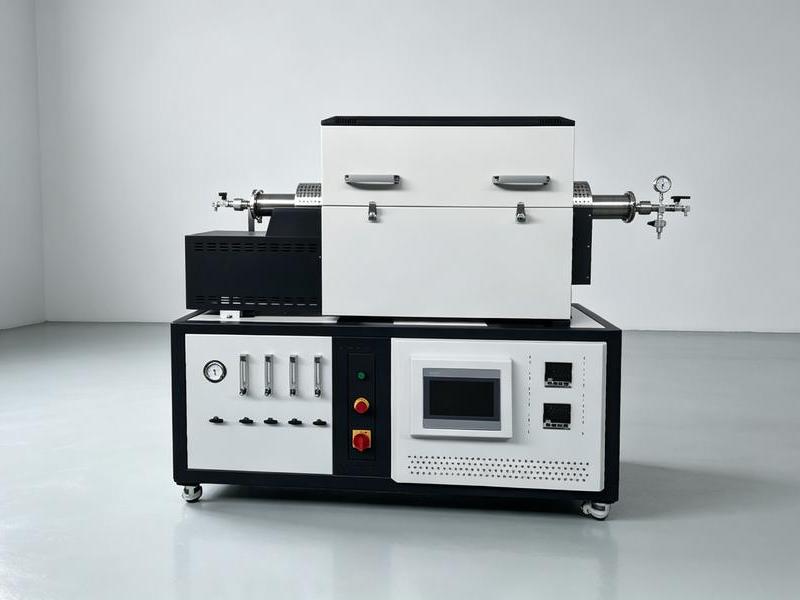
真空烧结炉常见的加热方式有电阻加热和感应加热两类。电阻加热使用石墨棒、石墨布或钼片作为发热体,通过辐射和传导加热工件,温度场均匀性好,适合大多数陶瓷和硬质合金烧结。感应加热则利用中频电磁场在石墨坩埚或金属工件中直接产生涡流热,升温速度快,适合钨、钼等难熔金属的快速烧结。温控系统由热电偶或红外测温仪采集温度信号,经PID或模糊算法调节加热功率,多段程序控温可以精确控制升温速率、保温时间和降温曲线。对于尺寸较大或装炉量较多的工件,多温区独立控温可以有效减小上下温差,提高整炉产品的一致性。
四、气氛控制与冷却
除了纯真空烧结,很多炉型还支持充入氩气、氮气或氢气进行气氛保护烧结。气氛的种类和压力对某些材料的反应路径影响很大——比如氮化铝陶瓷需要在氮气气氛中防止分解,不锈钢真空淬火则需要在高压氮气中快速冷却。烧结结束后的冷却速率同样关键,过快冷却会产生热应力导致开裂,过慢则晶粒粗大影响性能,因此现代真空烧结炉普遍配备可程控的冷却系统。部分真空加压烧结炉还支持在烧结结束后充入高压气体进行热等静压处理,进一步封闭残余孔隙,提高材料致密度。
五、典型材料的烧结工艺参数
不同材料的真空烧结工艺参数差异较大。硬质合金(YG8、YT15等)的烧结温度一般在1400至1450℃,保温时间30至60分钟,真空度优于10Pa,烧结后密度可达理论密度的99%以上。氧化铝陶瓷的烧结温度通常在1500至1600℃,保温1至2小时,可添加少量氧化镁作为烧结助剂抑制晶粒长大。氮化硅陶瓷则需要在1700至1800℃的氮气气氛下烧结,保温时间1至2小时,以获得高强度和高韧性。钛合金粉末的烧结温度在1200至1300℃,真空度要求较高,避免钛在高温下与氧、氮反应。志远工业设备的真空钎焊炉和真空烧结炉可根据不同材料的工艺需求定制温度曲线和气氛控制系统。
六、设备选型与维护要点
真空烧结炉的选型需综合考虑工件尺寸、批量大小、最高温度和真空度要求。实验室研发阶段可选用小型管式炉或箱式炉,批量生产则需要大容量井式炉或连续式炉。最高温度根据材料烧结温度确定,一般比实际烧结温度高100至200℃,留有足够的温升余量。真空度方面,普通陶瓷烧结要求10Pa以下,活性金属烧结则需要10⁻²Pa以下的高真空。
日常维护方面,需定期检查真空泵油位和油质,发现油色变深或粘度增大时及时更换;石墨发热体和保温层使用一段时间后会出现损耗,需定期检查并更换;水冷系统的过滤器需定期清洗,防止水垢堵塞管路影响冷却效果。真空箱式气氛炉和真空管式炉的维护要点与此类似,定期保养可有效延长设备使用寿命。
志远工业设备的真空钎焊炉和真空加压烧结炉可根据不同材料的烧结工艺需求配置多温区加热和气氛控制系统,满足从实验室研发到批量生产的多样化需求。如需了解更多真空烧结工艺或设备选型信息,欢迎联系东莞市志远工业设备有限公司咨询。