

联系电话
13631572573


选设备之前,先不要急着看参数问价格,先把自己的需求理清楚,不然很容易被各种配置绕晕,最后买了不适合的设备。
首先要明确,你做什么材料的产品,是铝合金冷板,还是不锈钢部件,不同材料,需要的炉子温度和真空度差别很大,这个是最基础的。然后是产品的大小和形状,产品的外形尺寸是多少,多厚,是平板还是复杂腔体结构,这些决定了炉膛要多大,温场要求怎么样。
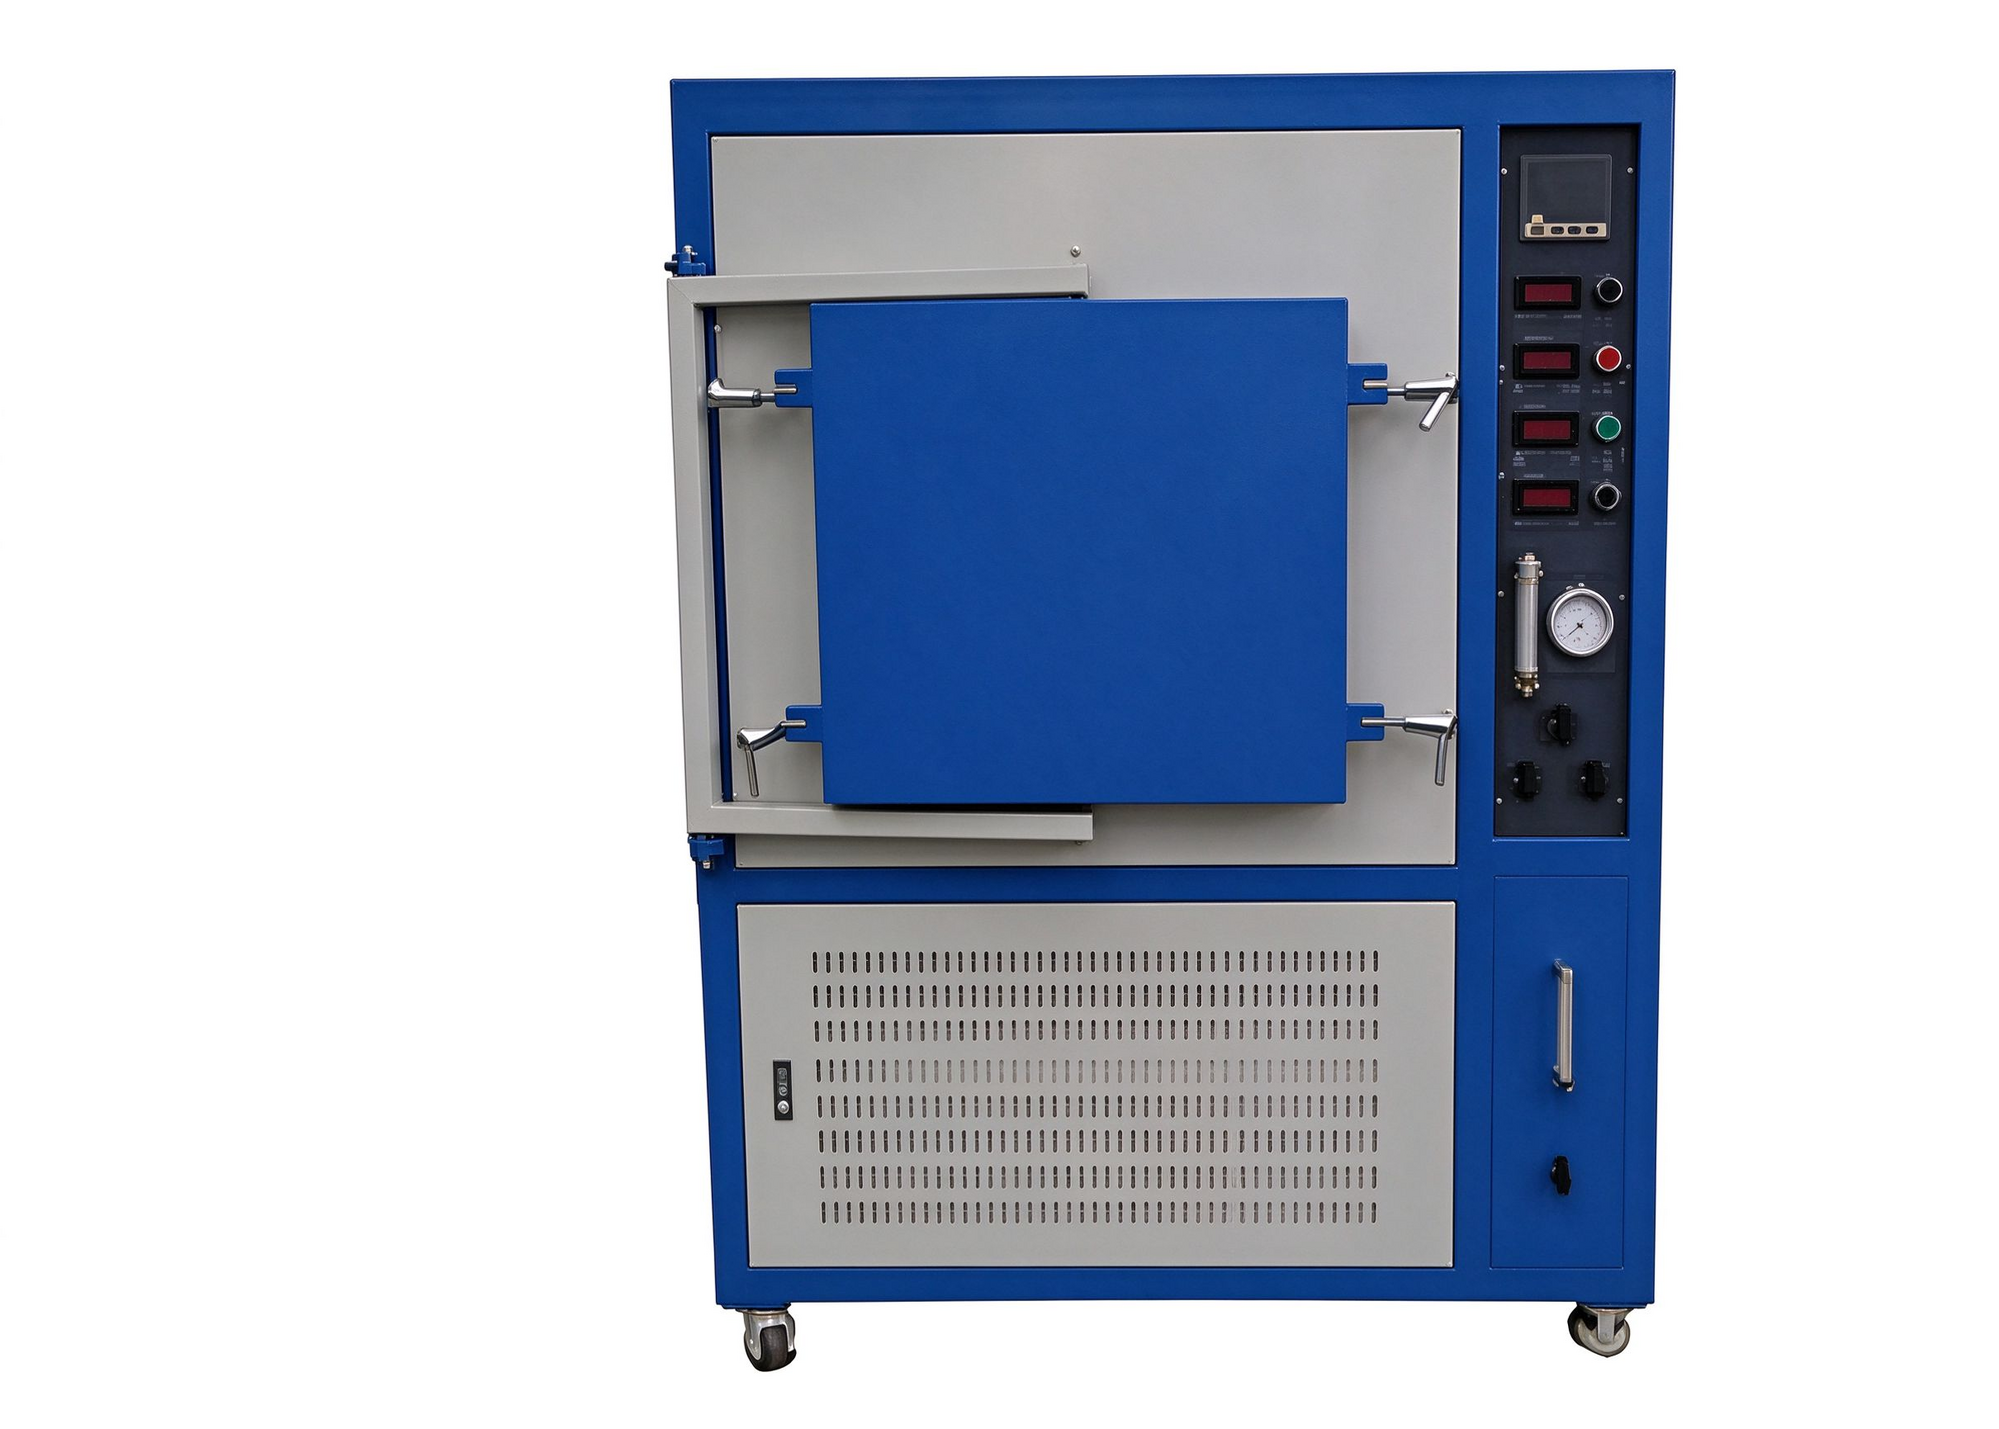
然后是产量规划,现在要做多少量,未来一两年预计增长多少,是小批量试样,还是大批量量产,这个决定了你选多大的炉膛,要不要自动化,要不要快冷功能。不要只看现在的量,也要留一点发展空间,不然刚买了炉子,订单上来又不够用了,但是也不要盲目买很大的,浪费钱和能耗。
还有你的预算范围,以及对供应商的要求,比如要不要上门安装培训,要不要后续工艺支持,这些都要提前想清楚,这样和设备厂家沟通的时候,才能说得明白,厂家也能给你推荐合适的方案。
温度是最基础的参数,根据你做的材料来选,不用盲目追求高温,温度越高,加热元件和保温材料要求越高,设备越贵,很多功能你用不上,就是浪费。
如果做铝合金液冷板,钎焊温度大概600℃左右,选最高800-1000℃的炉子就足够了,留一些余量,不用选1200℃以上的,价格贵很多,用不上。如果做不锈钢部件,钎焊温度要1000℃以上,那就要选高温炉,加热元件和保温材料都要耐高温,配置不一样。
比最高温度更重要的,是温场均匀性,这个直接影响产品质量和良率。一炉装很多件,炉膛里不同位置的温度不一样,有的地方温度够,有的地方不够,产品质量就不一致,有的焊得好,有的焊不透。做液冷板这种要求高的产品,温场均匀性尽量选±5℃以内的,不要选太便宜的那种温场差的,做出来良率低,废品多,长期下来不划算。
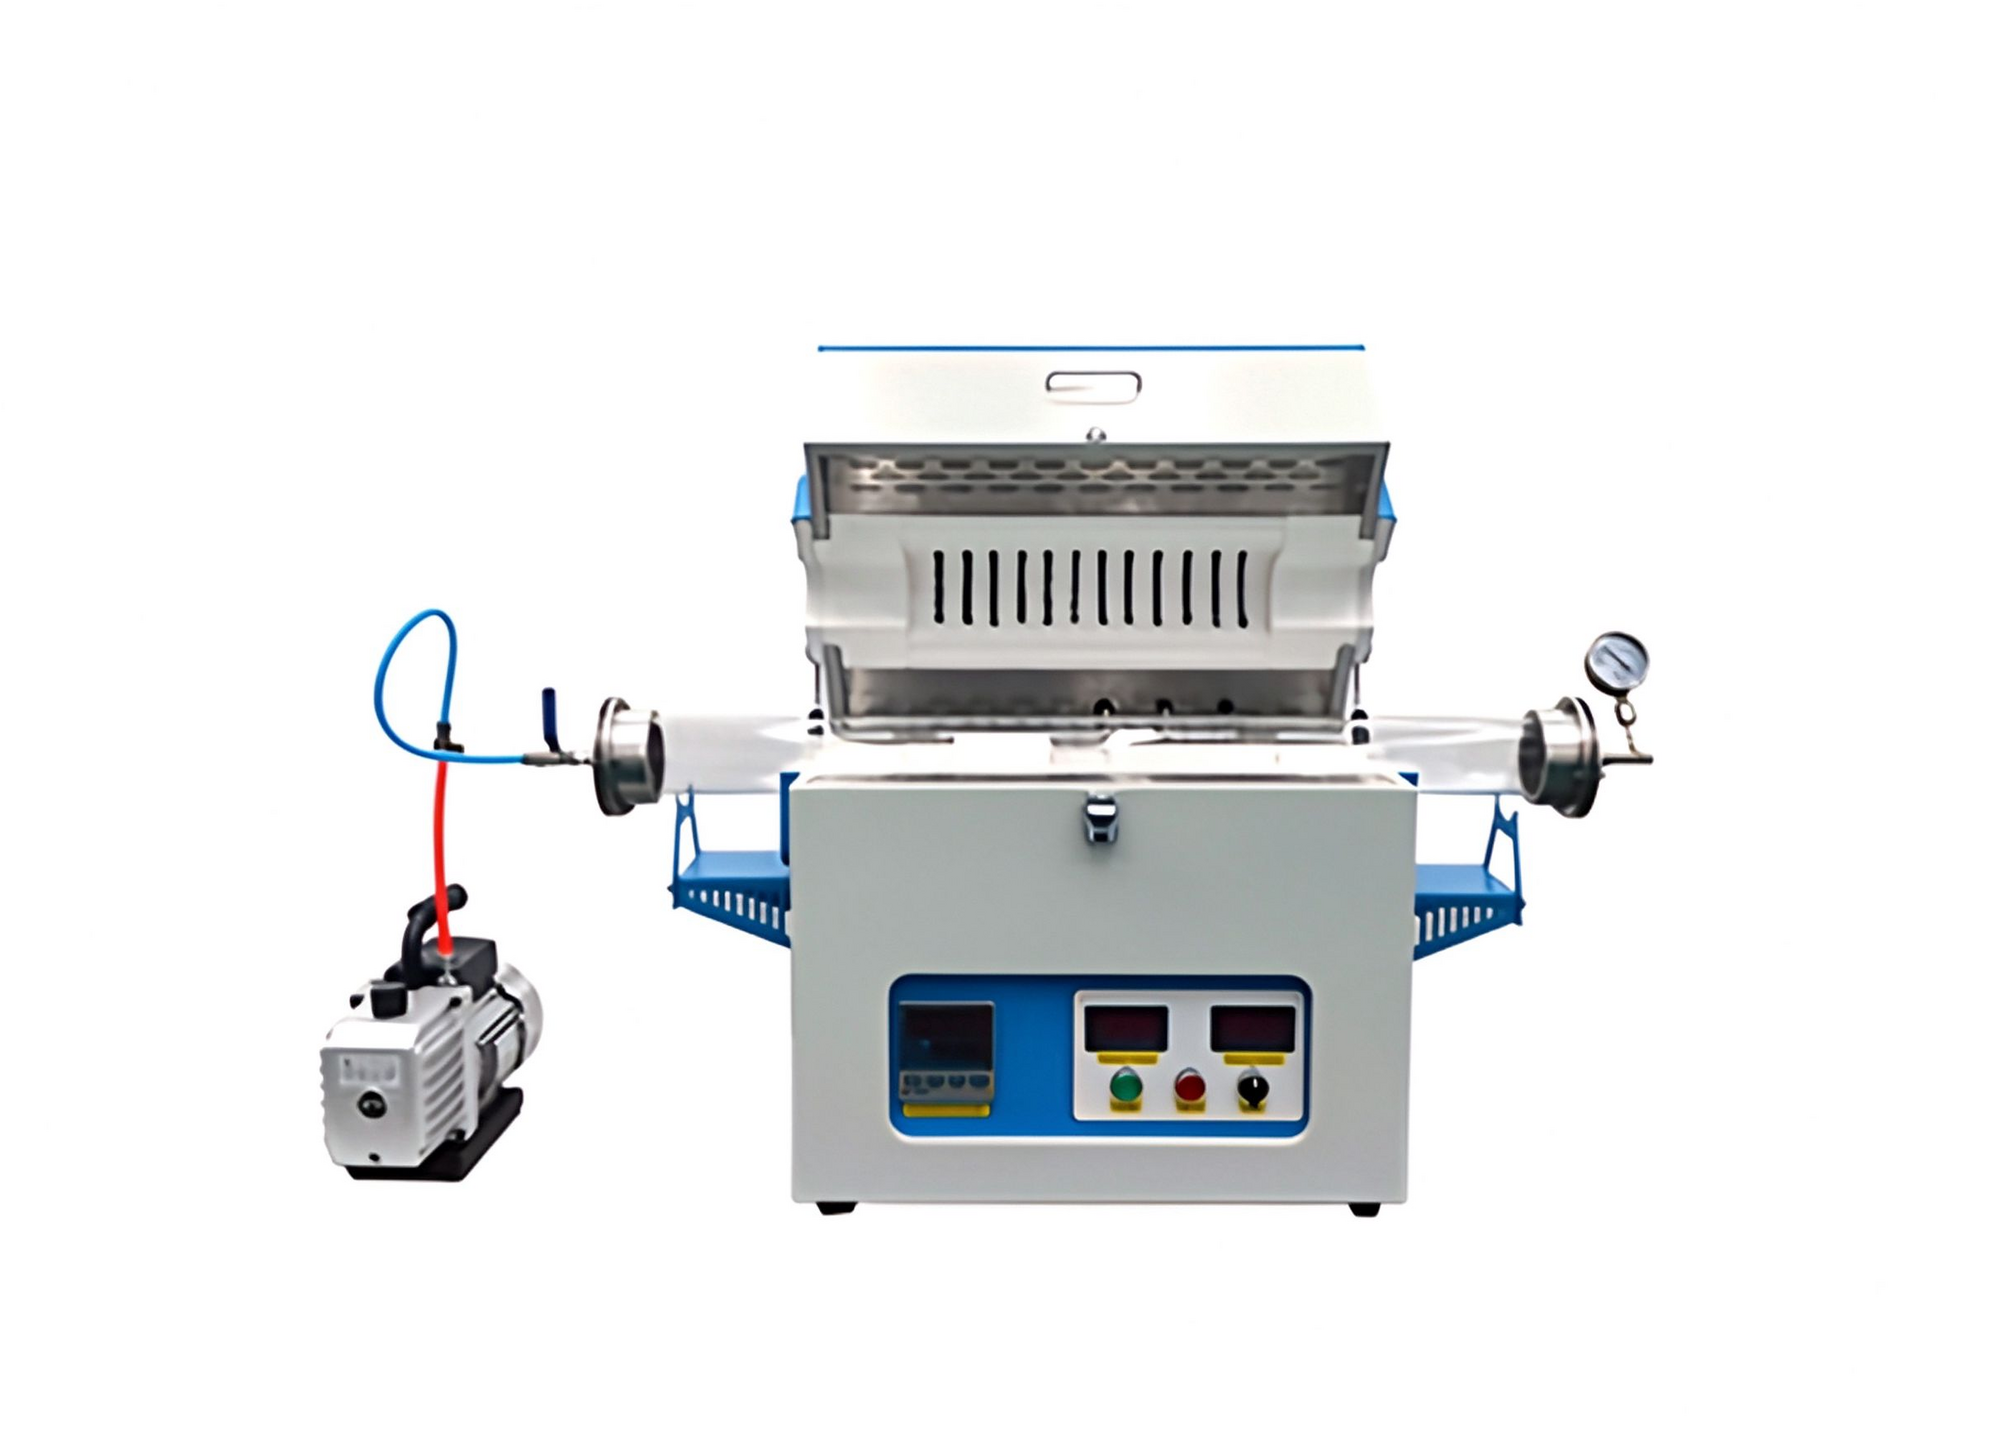
温控精度也要看,一般±1℃的就够用,好一点的仪表能到±0.5℃,对于液冷板这种工艺窗口不宽的产品,温控准一点,温度波动小,质量就稳定。热电偶也要选可靠的,定期校准,不然温度不准,参数再对也白搭。
真空系统是真空钎焊炉的核心,不是真空度越高越好,要根据你的产品要求来匹配,不然花了很多钱上高真空,其实用不上。
普通的铝合金钎焊,一般中真空就够用了,机械泵加罗茨泵,能抽到几帕到零点几帕,满足铝钎焊的要求,成本低,维护也简单。如果做不锈钢,或者对焊缝质量要求特别高的产品,就要高真空配置,加扩散泵或者分子泵,能抽到10⁻³Pa级别,高温下不氧化,焊缝质量更好,但是设备价格高,维护也麻烦。
除了极限真空,抽气速度也很重要,炉膛大了,泵太小,抽真空要抽很久,一炉的周期大部分时间都花在抽真空上,效率就低了。要根据炉膛大小,匹配合适抽速的泵组,快速抽到工作真空,节省时间。但是抽速也不是越快越好,特别是小件、轻的零件,抽太快会把零件吹移位,钎料吹跑,要合理控制。
还有一个很重要的指标,是压升率,就是关泵之后,炉膛里压力上升的速度,这个反映炉子的密封性能。压升率小,说明炉子不漏,真空能保住,工艺就稳定;如果炉子漏,真空保不住,工件就容易氧化,焊缝质量差。买设备的时候,要让厂家测压升率,这个指标很关键。
炉膛大小,要结合你的产品大小和产量来算,不是越大越好,炉膛大了,功率大,耗电多,空炉升温也慢,小批量生产的时候装不满,浪费能源,单位成本反而高。
首先,你的产品要能放进恒温区,不能太靠炉门,那里温度低,温场不好,会影响焊接质量,所以炉膛尺寸要比你的产品大一圈,还要考虑工装的尺寸,不能产品刚好放进去,工装没地方放。
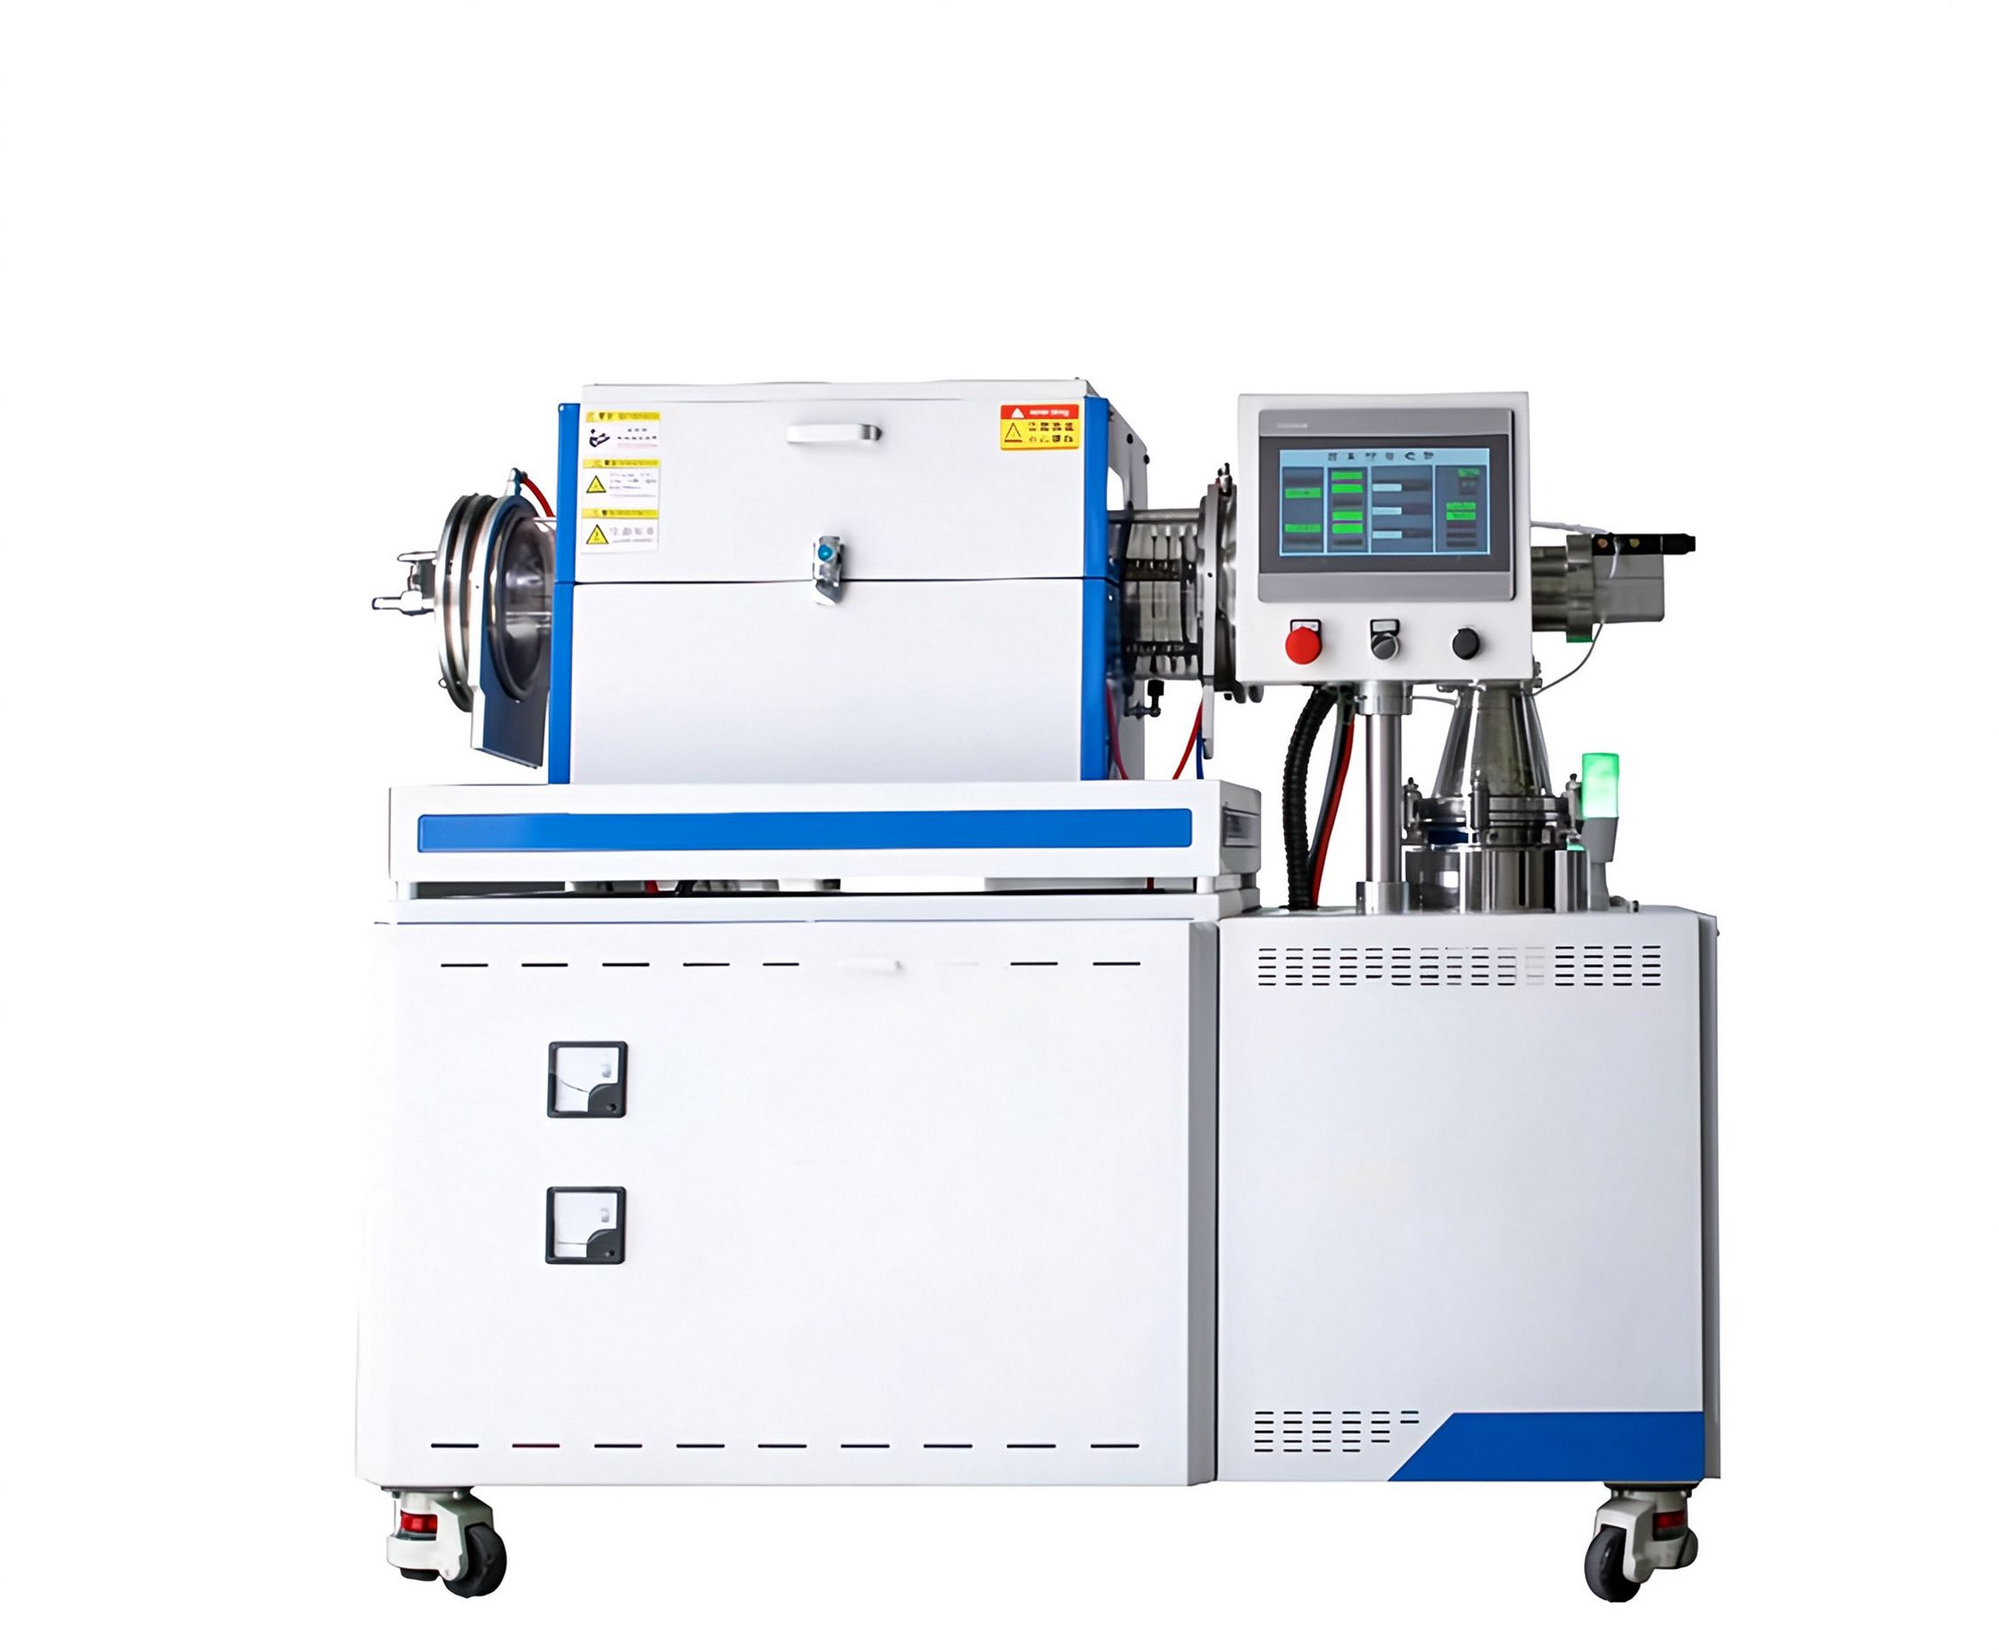
然后算一下,一炉能装多少件,结合你的产量要求,算需要多大的炉子,还要考虑生产周期,一炉要多久,一天能开几炉,能不能满足产能。比如你一天要做200件,一炉装50件,一炉4小时,那一天一炉开3次,加上装炉时间,差不多够,这样一算,就知道要选多大的炉子了。
如果产量增长快,与其一开始买一个特别大的炉子,不如先买一个中等的,后续订单上来了,再加一台,这样更灵活,前期投入小,风险也小,而且两台炉子的话,一台坏了,另一台还能应急,不会全部停产。
| 生产规模 | 炉膛建议 | 自动化程度 | 真空配置 |
|---|---|---|---|
| 小批量/试样 | 小型炉 | 手动装炉 | 中真空 |
| 中等批量 | 中型炉 | 半自动 | 中/高真空按需 |
| 大批量量产 | 大型炉/多台 | 自动上下料 | 匹配材料要求 |
很多人选设备的时候,会纠结要不要带快冷功能,这个要看你的生产规模。
不带快冷的炉子,就是自然冷却,或者慢慢充氩气冷却,冷却时间很长,一炉可能要十几个小时,一天开不了几炉,适合小批量、试验用,成本低。如果是批量生产,冷却时间占了一炉周期的很大一部分,冷却慢,一天就开不了几炉,产能上不去。
带高压气冷的炉子,能充入高压氩气,快速对流冷却,冷却时间能缩短一半以上,一炉的周期就短了,一天能多开几炉,产能就上去了。对于大批量生产的客户,快冷功能很值,虽然设备贵一点,但是多出来的产能,很快就能把差价赚回来,单位成本也更低。
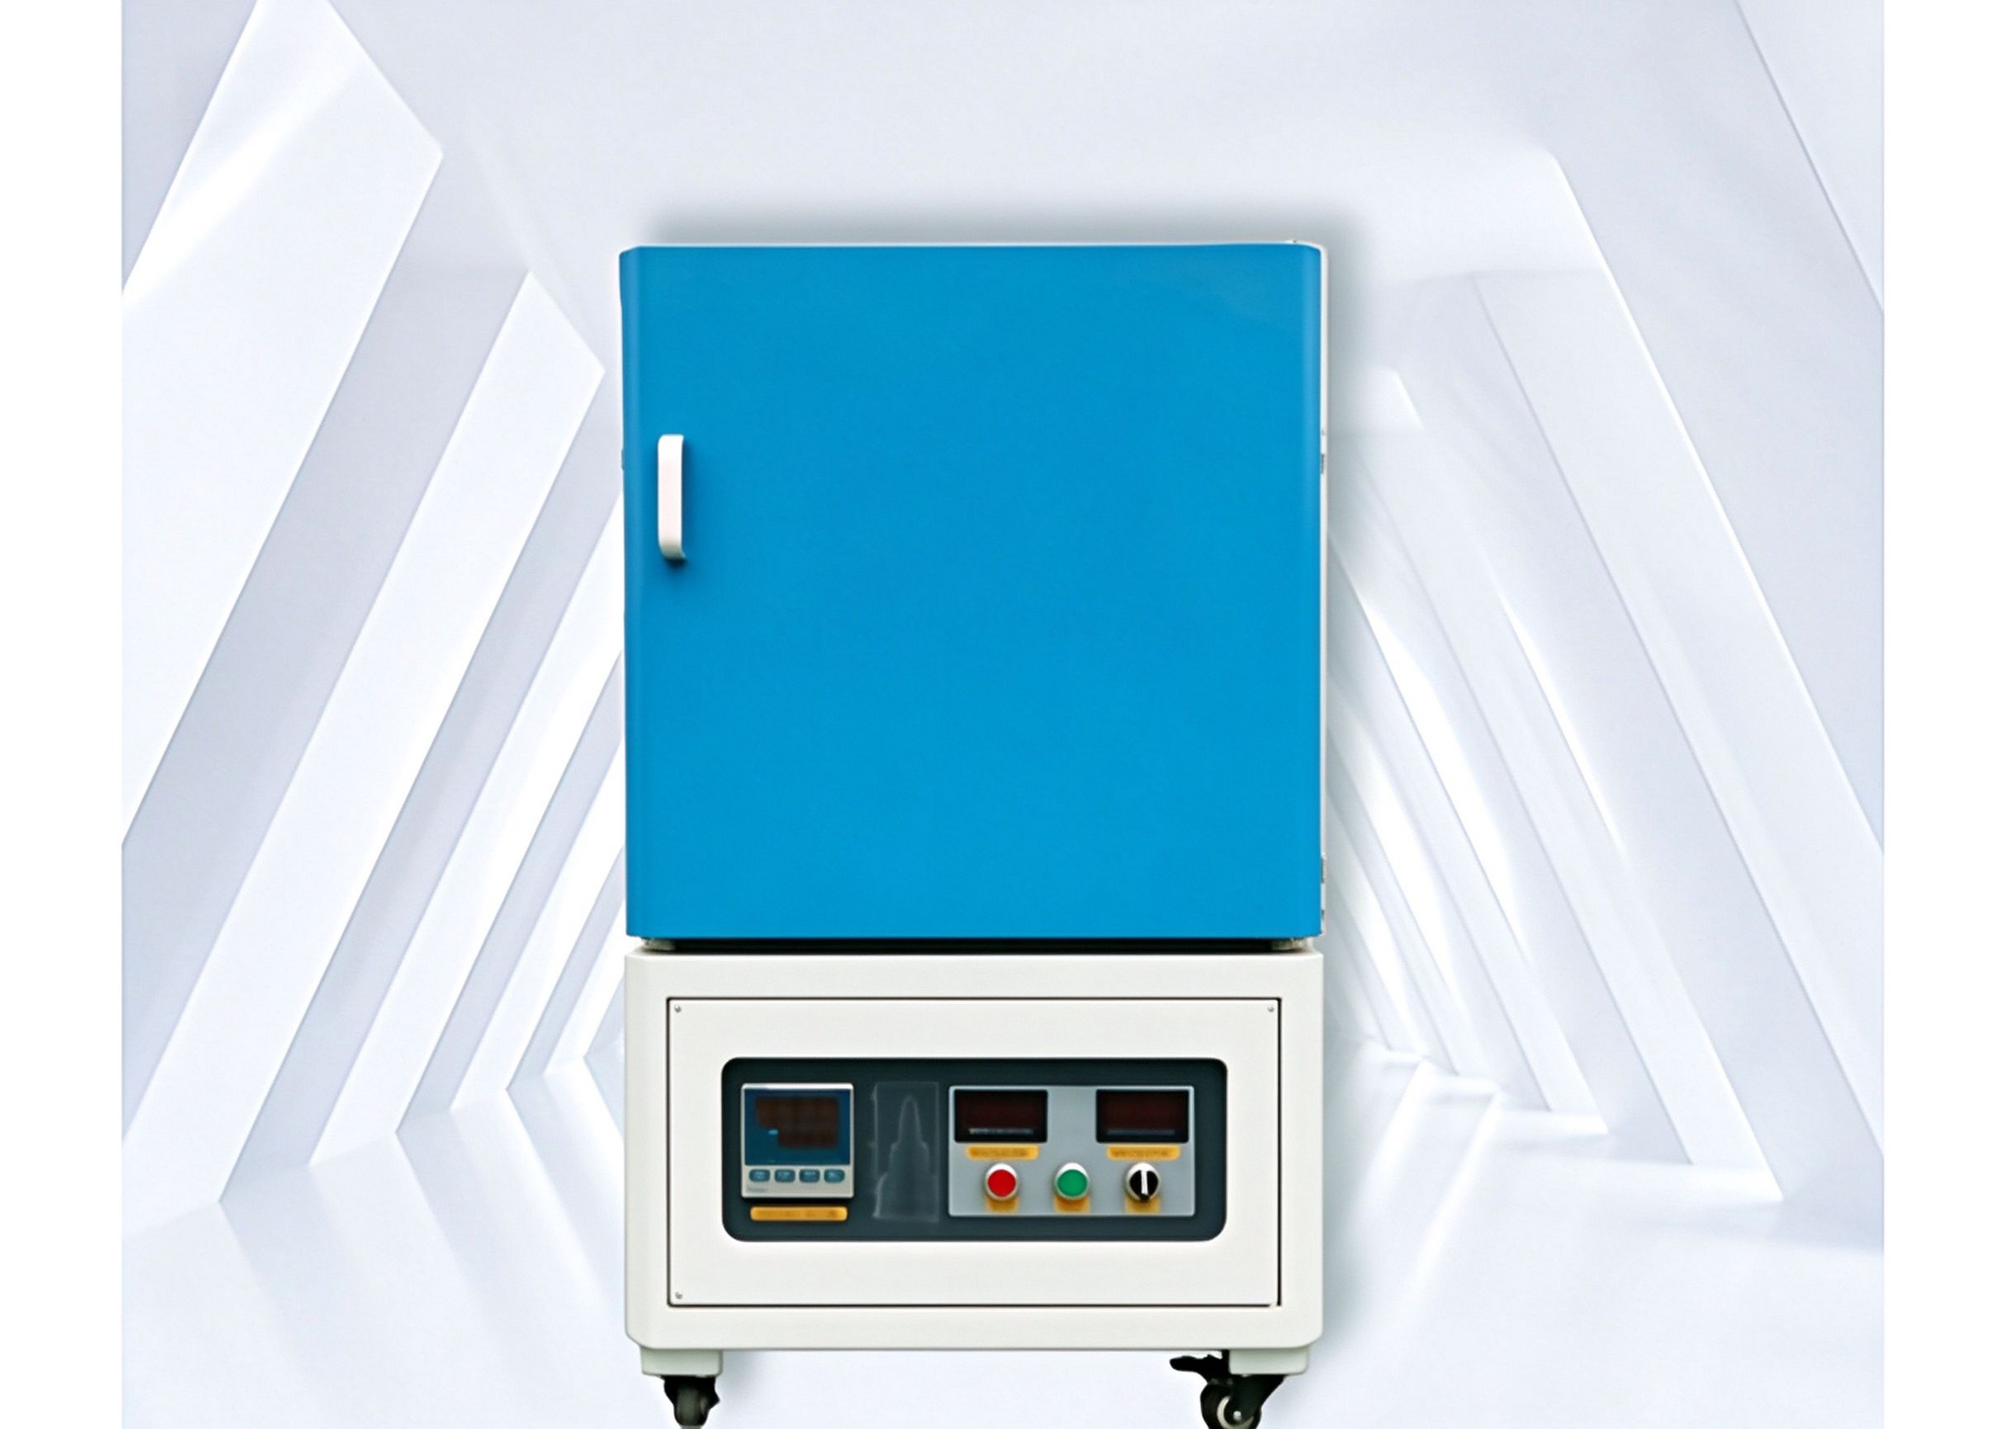
不过如果是刚开始,小批量做,或者产品不多,快冷功能可以暂时不选,先把工艺跑顺,等产量上来了,以后要扩产的时候,再选带快冷的炉子,这样前期投入小,也更灵活。
控制系统看起来不显眼,但是对批量生产很重要。
好的控制系统,能存储多套工艺曲线,不同产品直接调用,不用每次重新调,参数可以设段,升温、保温、降温,都能自动控制,不需要人一直守着。还要有数据记录功能,温度、真空度这些参数,都能存下来,方便追溯,满足汽车、数据中心客户的质量要求,出了问题,能查当时的参数。
安全功能也不能少,超温报警、缺水报警、过流保护、真空异常报警,这些都要有,设备是高温高真空的,安全很重要,出了安全事故,损失很大。
其他辅助功能,比如要不要充气分压,要不要远程监控,要不要自动上下料,根据你的自动化需求来选,不要花大价钱买很多用不上的功能,实用就好。
选设备,不光是选参数,还要选厂家,同样的配置,不同厂家做出来的设备,稳定性、服务差别很大。
首先要看厂家有没有做过同类产品的案例,有没有做过液冷板的设备,客户用得怎么样,有经验的厂家,知道液冷板对温场、密封的要求,做出来的设备更适配,也能给你提供工艺支持。
案例:选型不合适的教训
客户刚开始做液冷板,图便宜买了一台小炉子,当时觉得产品小,够用,也没考虑后续增长,结果订单上来很快,炉子产能不够,一天到晚开也满足不了交货,而且温场不好,良率低,客户经常投诉。
后来又加了一台大炉子,原来的小炉子只能做样品,前期投入有点浪费,还耽误了市场机会。这个例子说明,选型的时候要对增长有预估,留一定余量,不要只看眼前,也不要只看价格,综合考虑设备能力和长期使用,才划算。
售后服务也很重要,设备用久了,难免出问题,厂家响应快不快,能不能及时上门,配件好不好买,这些都影响你的生产。还要看厂家能不能提供工艺支持,很多刚入行的厂家,不会做工艺,需要设备厂家帮忙打样、调参数,如果厂家只卖设备,不管工艺,你自己摸索,会走很多弯路。东莞志远工业设备有试验炉,可以先帮客户打样,验证工艺,再根据产量选设备,交付的时候上门安装培训,后续也有技术支持,不是卖完就不管了。
设备到了之后,不是安装完就完事了,要做验收,确认各项指标达到合同要求,不然后面出问题说不清楚。
首先是空载测试,设备空炉运行,测极限真空,看能不能达到标称值,测压升率,看炉子密封好不好,测升温速度,看加热功率够不够,测温场均匀性,用测温仪在炉膛不同位置测温度,看各个点的温差有多大,是不是符合合同约定。
空载没问题了,再做负载测试,用你自己的产品或者试块,做一炉实际焊接,看能不能焊出合格的产品,焊缝质量、变形怎么样,是不是符合你的要求。还要测试各种功能,比如快冷功能、充气功能、报警功能,是不是都正常。
验收的时候,要把技术资料、说明书、图纸、备件都交接清楚,操作人员的培训也要做到位,不仅会按按钮,还要懂日常维护,会判断简单的异常。所有指标都合格了,再签验收单,不要稀里糊涂就签字,后面发现问题,厂家就不积极了。
买设备之前,要提前准备好场地和配套,不然设备到了,没法安装,耽误时间。
首先是供电,真空钎焊炉功率不小,特别是大炉子,要确认厂房的供电容量够不够,电压稳不稳定,有没有专门的供电线路,不要等设备到了,发现电不够用。然后是冷却水,设备需要循环水冷却,要准备好冷却水系统,水温、水压要满足要求,水质也要合适,不然冷却效果不好,还会堵管路。
还有场地的承重,炉子很重,特别是大炉子,要确认地面承重够不够,要不要做地基,不然放上去地面下沉,设备就歪了。还要考虑空间,设备四周要留够维护的空间,管路、电气柜都要能打开,人能进去操作和检修,不要挤得满满的。
还有压缩空气、排气这些配套,如果用的是气动阀,需要压缩空气,还要有排气口,把泵排的气引到室外,这些都要提前规划好,设备到了,接上线就能用。
很多人选设备的时候,容易踩一些坑,这里提醒一下。
第一个误区,盲目追求高配置。觉得参数越高越好,温度越高越好,真空度越高越好,结果花了很多钱,很多功能根本用不上,比如做600℃的铝钎焊,买个1300℃的高温炉,价格贵很多,用高温功能的时间很少,能耗还高,不划算。配置要匹配自己的工艺,不是越高越好。
第二个误区,只看价格,不看实际能力。同样配置,有的便宜很多,买回来发现温场差,密封不好,用一段时间就出问题,良率低,废品多,算下来其实更贵。设备是长期用的,不是买了就完事,稳定性和服务很重要,便宜的设备,后续维护成本高,还耽误生产。
第三个误区,不考虑后续发展。只看眼前的产量,买个刚好够用的炉子,结果订单很快上来,产能不够,又要再买一台,原来的炉子虽然还能用,但小了,有点浪费,或者一开始买特别大的,订单没起来,空转浪费能源。建议根据发展规划,留个合适的余量,不要太保守,也不要太冒进。
第四个误区,忽略工艺支持。以为买了炉子就能生产,结果买回来不会调工艺,做出来的产品不合格,自己摸索很久,耽误时间。很多客户是新入行的,对工艺不熟悉,这时候厂家的工艺支持就很重要,能帮着打样、调参数,让你快速量产,这个价值不比设备本身小。
| 误区 | 表现 | 后果 |
|---|---|---|
| 盲目高配 | 追求最高温度最高真空 | 浪费钱,能耗高 |
| 只看价格 | 选最便宜的 | 质量差,良率低 |
| 不留余量 | 刚好够现在用 | 很快产能不够 |
| 忽略工艺 | 只管买设备 | 不会做,量产慢 |
很多人会关心,上一套真空钎焊设备,多久能回本,成本怎么样。这个要算细账,不能只看设备采购价。
设备投入是大头,然后还有厂房改造、水电配套、工装、检测设备,这些都要算进去。运行成本方面,主要是电费,真空泵的耗水,还有人工、耗材,比如泵油、密封件这些。批量越大,单位产品分摊的成本就越低,因为炉子是固定投入,一炉装的件越多,摊下来每件的成本就越少。
还要算良率,如果设备好,工艺稳,良率98%,和良率85%,成本差很多,废品不仅是材料损失,还有人工和时间的损失。前期把工艺做稳,良率提上来,虽然前期花点时间,长期下来更省钱。
一般来说,如果有稳定的订单,设备投入的回报周期不会太长,因为液冷产品现在附加值还可以,只要产能利用率够,回本是比较快的,关键是先把客户和订单落实好,再上设备,不要先买了设备再找订单,那样风险就大。
选真空钎焊炉,建议按这个流程来,不容易出错。第一步,先整理自己的需求,产品材料、尺寸、产量、预算,列清楚。第二步,找几家做过同类产品的设备厂家沟通,把你的需求告诉他们,让他们出方案和报价。第三步,重点对比有实际案例的厂家,建议去他们客户那里看看,设备实际用得怎么样,也可以在厂家的试验炉上,用你自己的产品打样,看看焊接效果,不要只听销售说。第四步,对比方案和价格,看配置、服务、案例,选合适的厂家,不要只看低价。第五步,签合同,明确配置、验收标准、交付时间、售后服务,然后安排场地配套,等设备到了安装调试,验收合格,再投入生产。
这样走一遍流程,虽然花一点时间,但是能避免很多坑,不会买错设备,后续用起来也省心。很多人图省事,随便找一家买了,后面发现设备不适合,或者服务不好,后悔都来不及。
Q1:选国产设备还是进口设备?
现在国产设备的技术已经很成熟,大部分液冷产品的工艺需求都能满足,参数和稳定性和进口设备差距不大,价格比进口低很多,售后响应也快,配件便宜。除非有特别特殊的要求,或者客户指定,一般选国产有经验的厂家就可以,性价比更高,服务也更方便。
Q2:新入行,第一台炉子怎么选比较稳妥?
建议先选中型炉,配置刚好满足你做的产品要求,不要一下上很大的全自动线,先把工艺跑顺,拿到稳定订单了,再根据需求扩产。前期可以先打样,用试验炉验证工艺,把良率做起来,再买正式生产的炉子,这样风险小,起步也快。
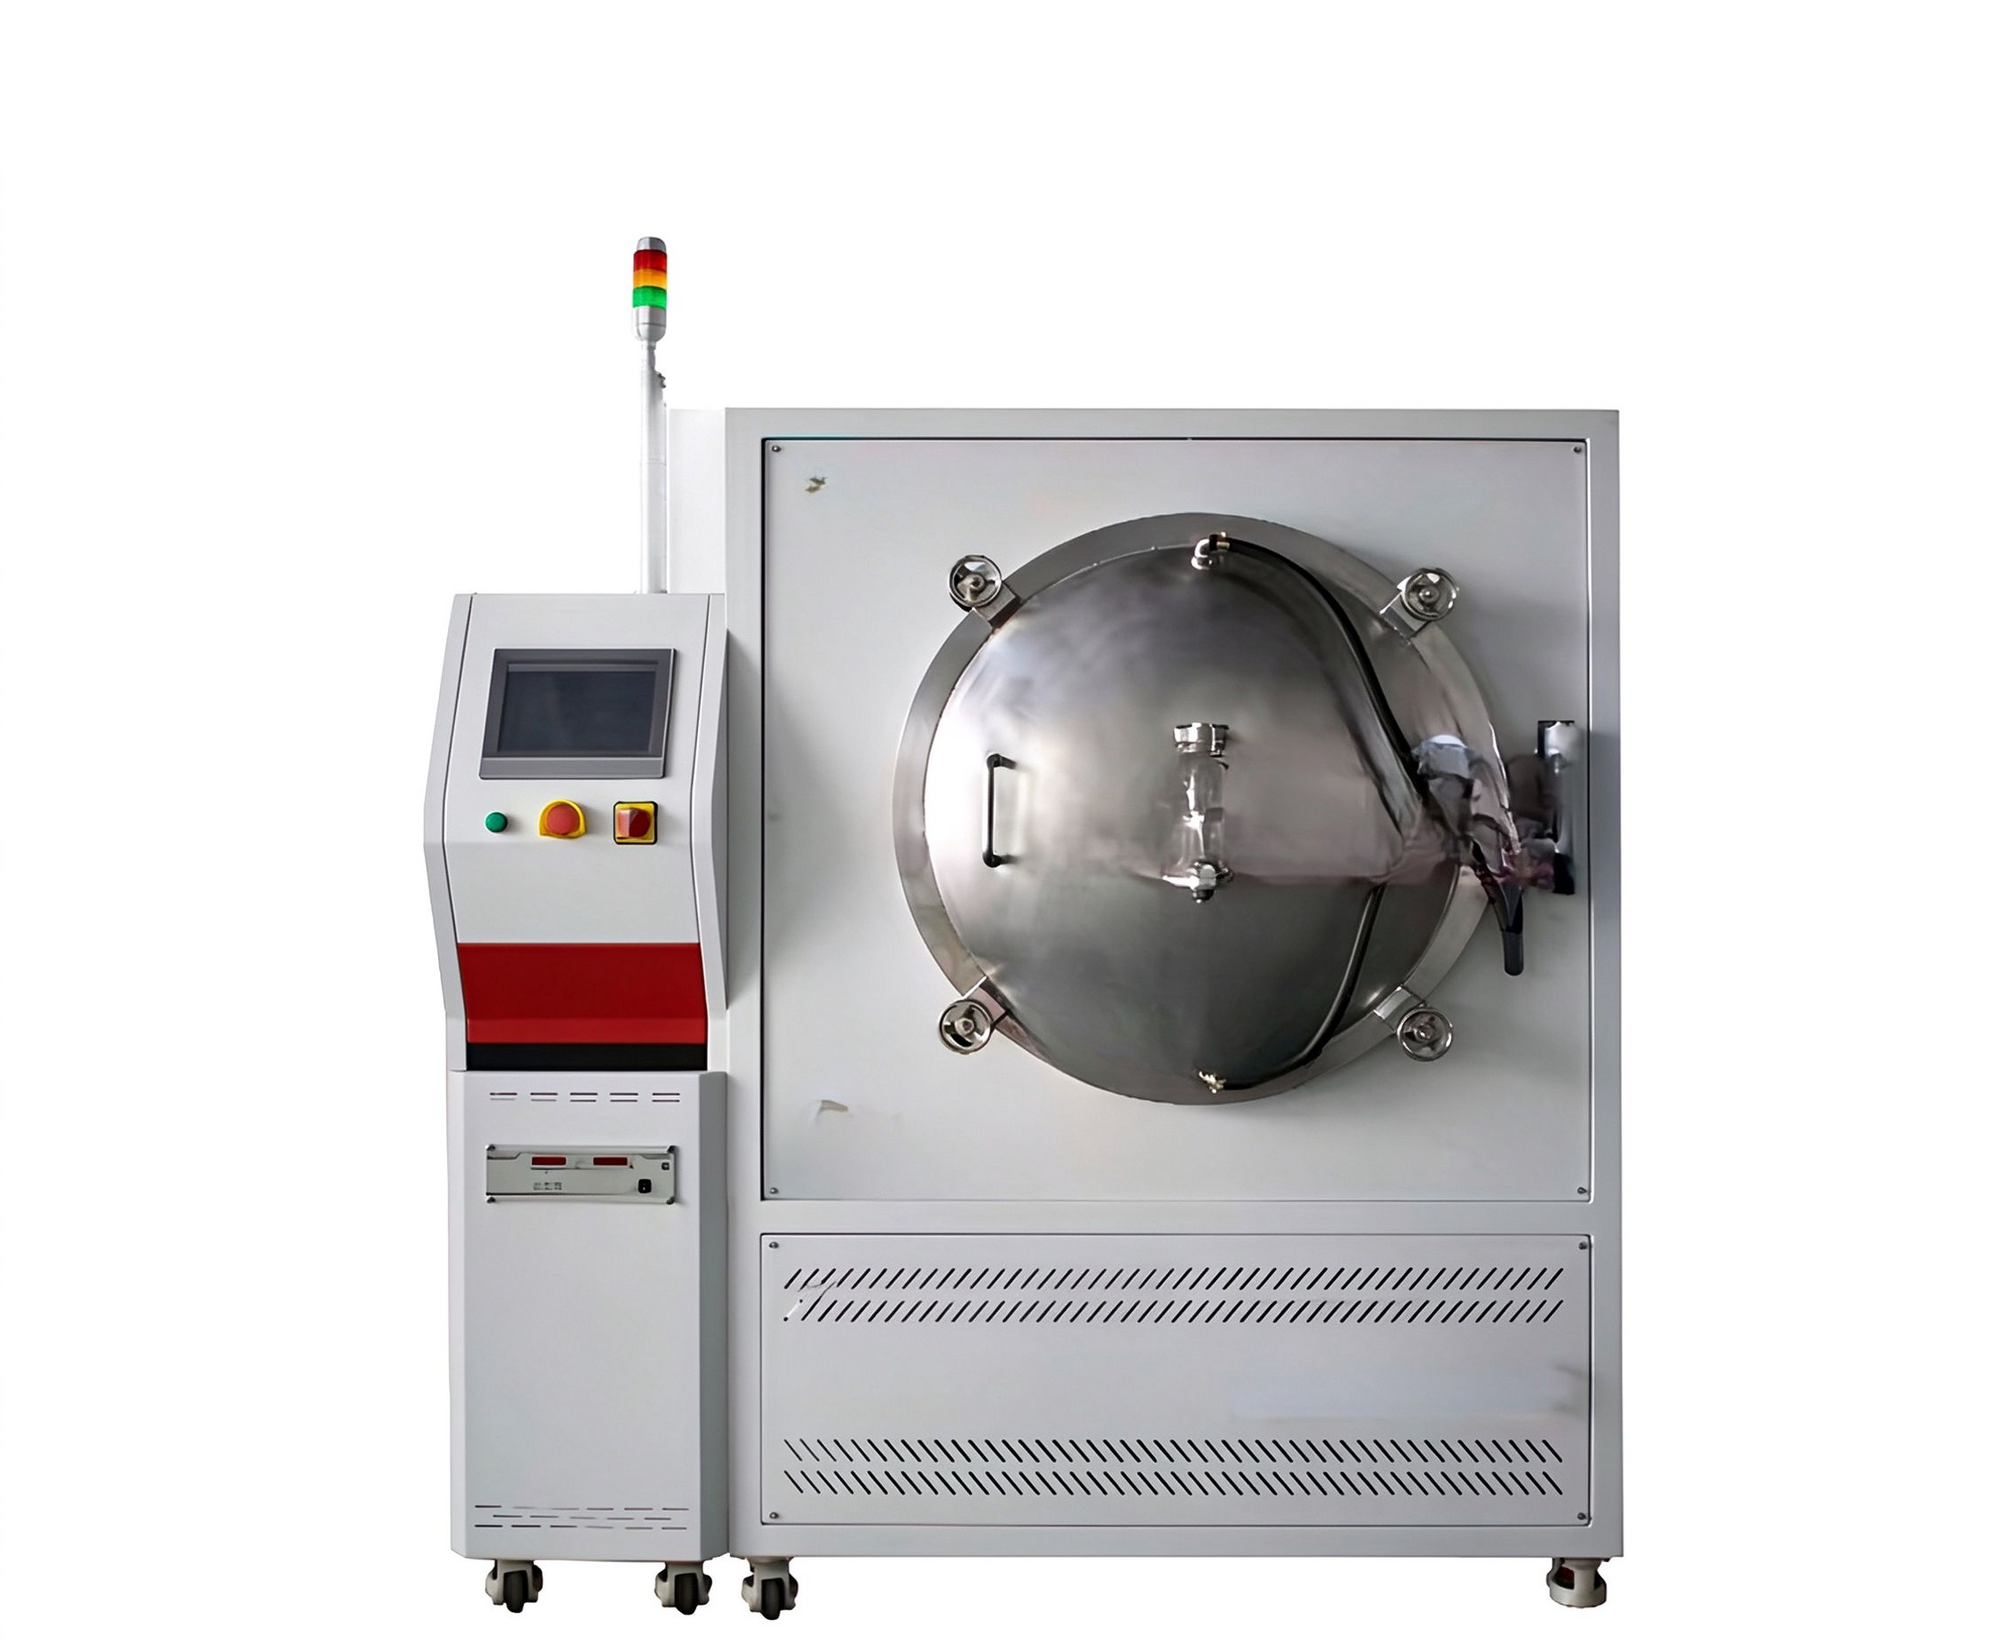
选真空钎焊炉,没有万能的,只有最合适的,根据自己的产品、产量、预算来匹配,不要盲目追求高配置,也不要贪便宜买不符合要求的,算好长期的成本和效率,选对设备,生产才能顺顺利利。
建议在正式采购之前,先做几件事:把自己的产品要求理清楚,和几家设备厂家沟通,看谁有同类产品的经验,建议能去设备厂家的试验炉上打样,实际看看焊接效果,再对比设备配置和服务,这样选出来的设备,才不容易出错,能真正满足生产需求。
买设备是一笔不小的投入,选的时候多花点时间,多对比几家,多看看实际案例,比买错了再换划算得多。不要被低价吸引,也不要盲目追求顶配配置,适合自己产品和产量的,就是好的选择。把需求理清楚,把厂家的实力和服务看明白,选出来的设备才能用得久,用得顺。
设备选型不是一锤子买卖,后面几年的生产都靠这台设备,所以前期的调研和对比很重要,选对了设备,生产顺、良率高、成本低,后面省心很多;选错了,小问题不断,耽误生产,还赚不到钱。花几天时间把几家厂家比一比,把工艺验证一下,这个投入是值得的。
对于刚入行的企业,建议先从小批量验证开始,不要一开始就上很大的产能,等客户和订单稳定了,再逐步扩产,这样风险可控,也能在过程中把工艺和团队练出来,后面发展更稳更顺。
更多液冷板真空钎焊炉选型和设备方案,可访问真空钎焊炉产品页查看,东莞志远工业设备支持寄样打样,根据你的产品和产量推荐合适的设备配置,提供非标定制和整线规划。
上一篇:真空热处理工艺体系与性能优势全解