

联系电话
13631572573


这是金刚石铜烧结最常见的问题,做出来的坯体致密度低于98%,导热率达不到300W/(m·K),远低于预期。原因主要有几个方面:首先是烧结温度偏低,铜的塑性流动不充分,没有填满金刚石颗粒之间的缝隙,尤其是金刚石粒度级配不好的时候,大小颗粒之间的缝隙更难填充;其次是压力不够,轴向压力不足,铜没有足够的挤压力进入微小孔隙;还有就是脱气不充分,粉末里吸附的气体在烧结时形成微小气孔,留在坯体里。
解决方法:首先优化粉末的粒度级配,把不同粒度的金刚石按比例混合,让大颗粒之间的缝隙被小颗粒填充,减少需要铜填充的孔隙体积;然后适当提高烧结温度或者延长保温时间,让铜充分流动填充;同时在升温过程中,在400-600℃区间增加保温脱气阶段,让粉末吸附的气体充分排出,再升到烧结温度。如果还是致密度不够,可以适当提高烧结压力,但是要注意不要超过模具的承受极限。
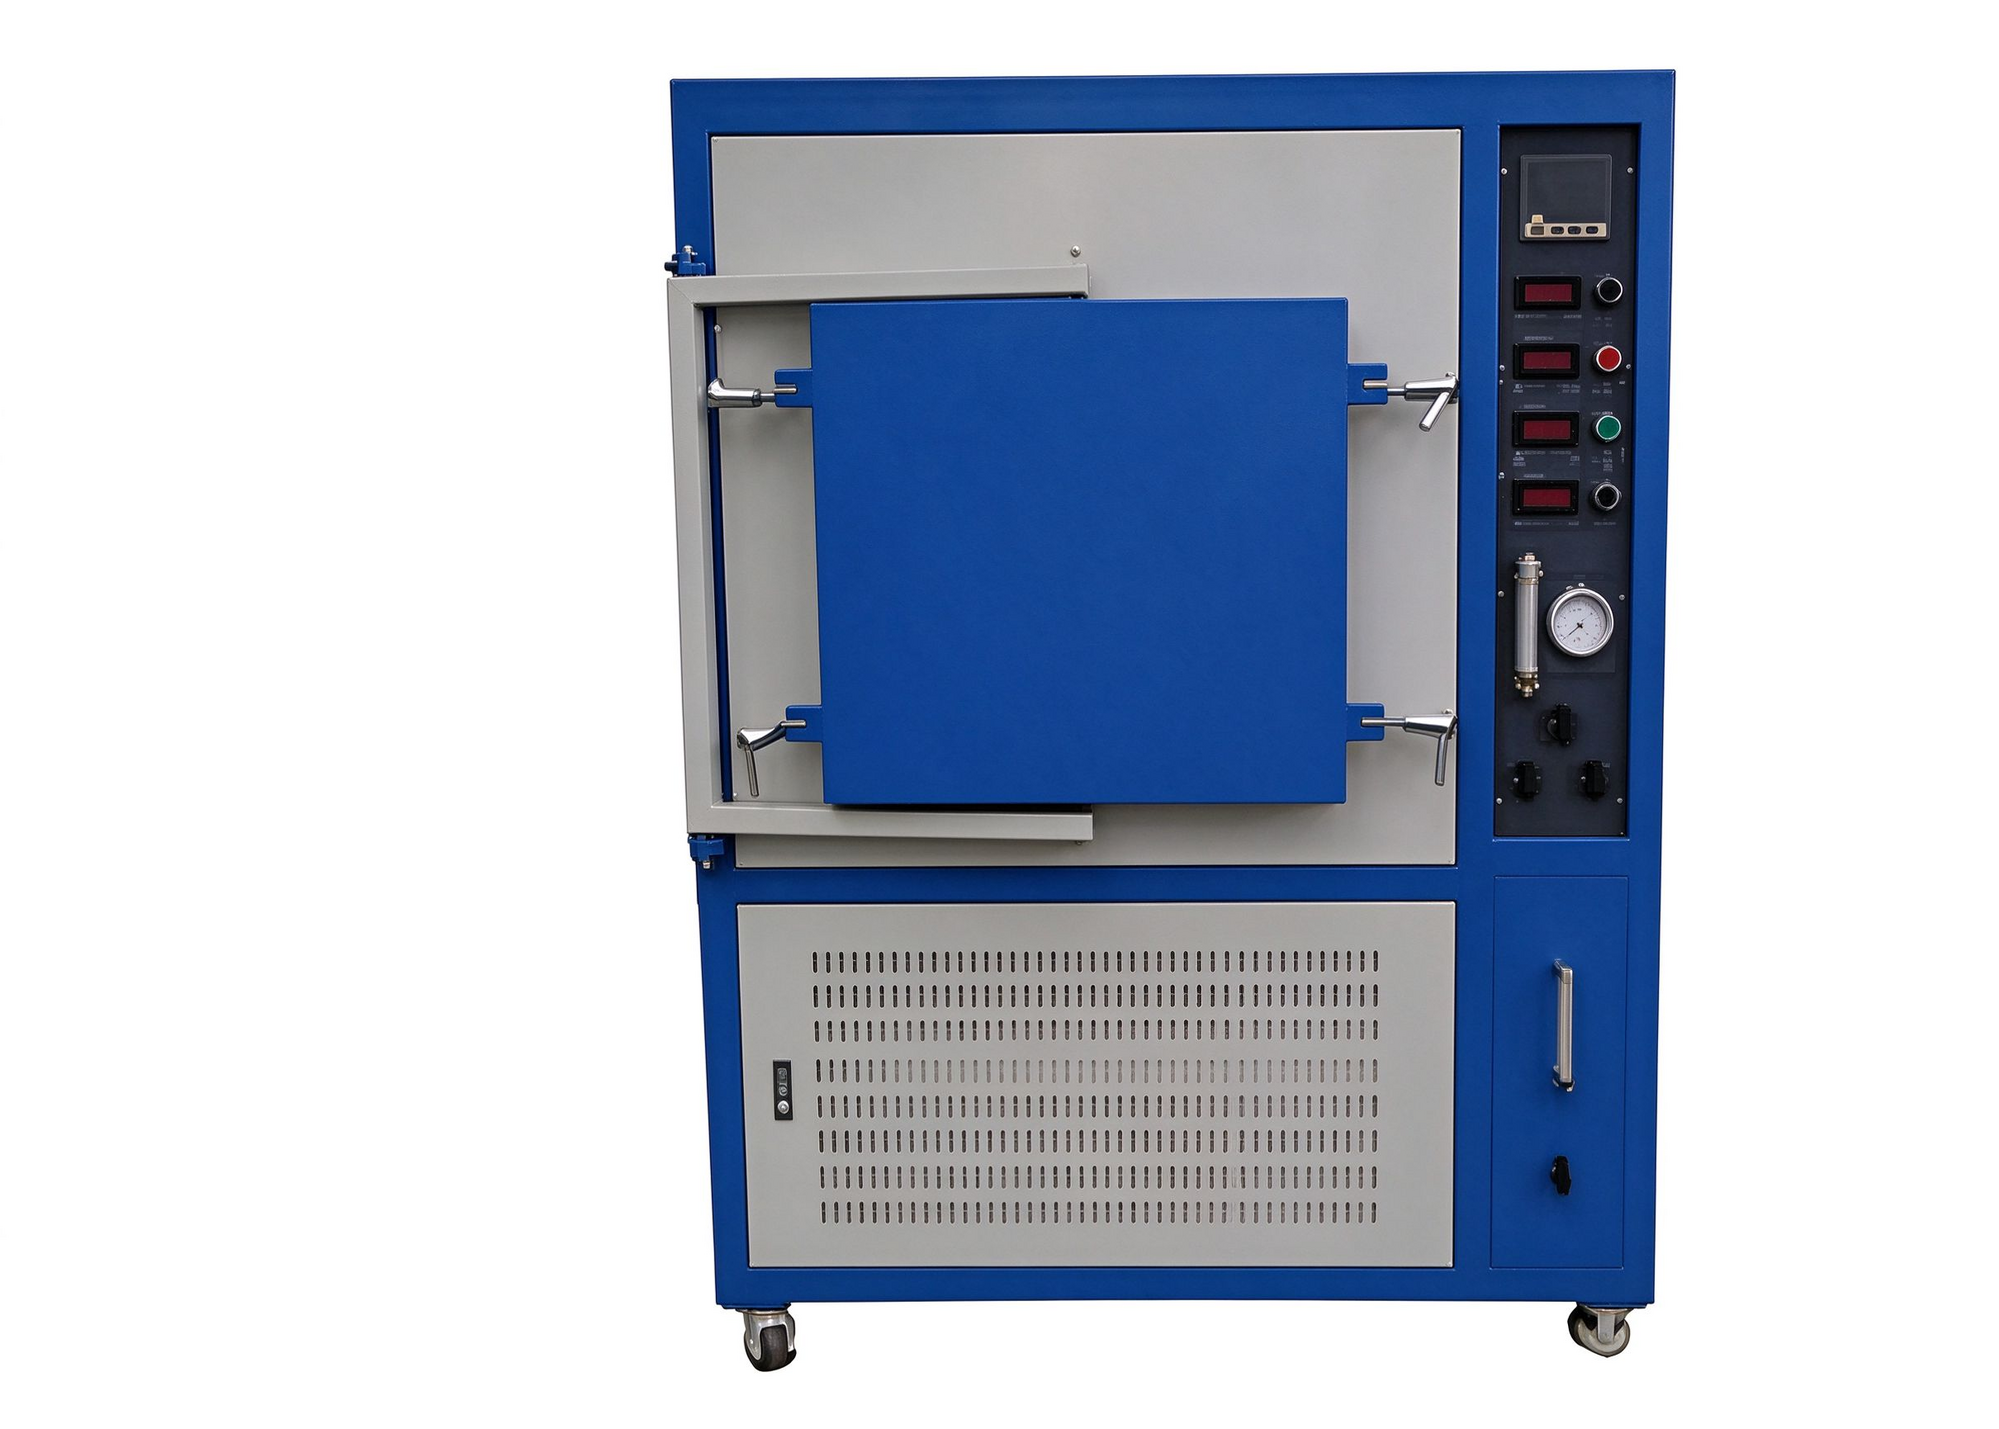
还要检查真空度,如果炉体漏率大,高温下空气进入,铜表面形成氧化膜,会阻碍铜的流动和焊合,也会导致致密度上不去,这时候要先检查炉体密封,更换密封圈,把压升率降到合格范围。
烧结完成出炉后,有时候会发现坯体侧面或者边角有裂纹,严重的时候整个坯体裂成几块。这种缺陷的原因主要是热应力太大:一方面是冷却速度太快,坯体表面和内部温差大,收缩不一致产生内应力;另一方面是卸压太早,高温下就把压力卸掉,坯体在冷却过程中没有压力约束,热膨胀不匹配产生的应力会把坯体拉裂。还有一种情况是升温速度太快,模具和粉末的热膨胀不一致,产生的应力把坯体拉裂。
解决方法:调整冷却曲线,不要烧结完就立刻充入大量氩气快冷,先随炉慢冷到700℃以下,再开启快冷,减小坯体内外温差;卸压温度不要太高,保持压力直到坯体降到500℃以下再卸压,让坯体在压力约束下完成冷却收缩;同时降低升温速率,尤其是在低温段,让模具和粉末均匀升温,减少热应力。如果是大尺寸坯体开裂,还可以在模具和坯体之间加一层石墨纸作为缓冲,减少模具和坯体之间的摩擦应力。
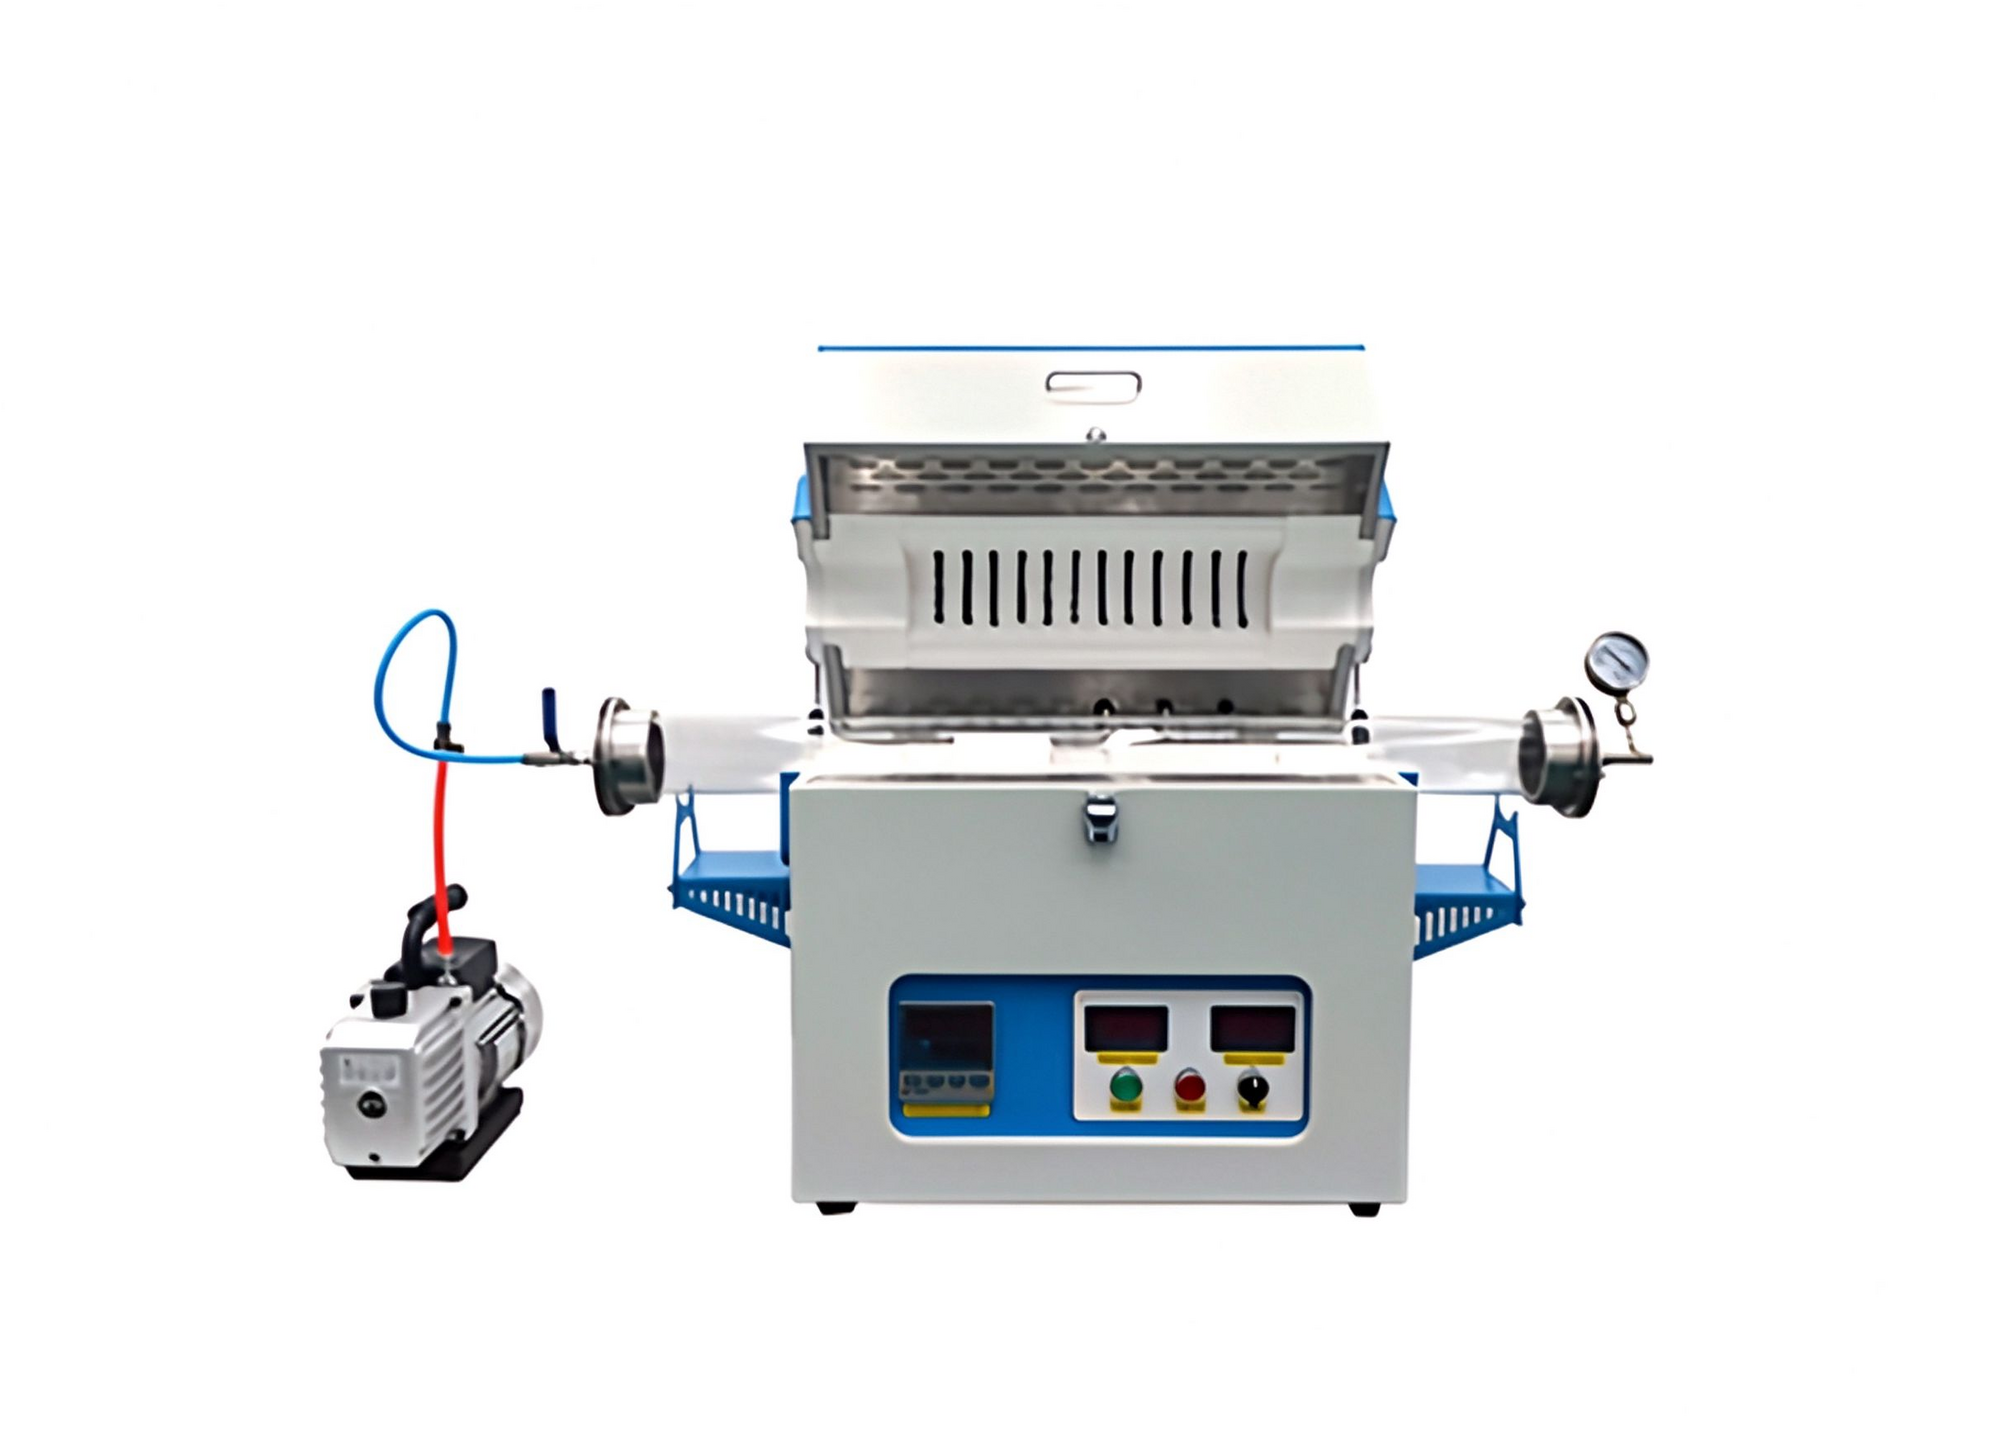
有时候烧结出来的坯体,上下部分的金刚石含量不一样,有的地方金刚石多,有的地方铜多,导致材料性能不均匀。这种情况的原因主要是粉末混合不均匀,或者在加压过程中,铜在高温下流动,把金刚石颗粒冲到了模具的边缘或者上端,造成偏析。
解决方法:首先优化粉末混合工艺,金刚石粉和铜粉的密度差比较大,普通的V型混合机不容易混合均匀,容易出现偏析,建议采用三维混料机或者混粉时加入少量酒精作为介质,湿混后再干燥,这样混合更均匀;然后控制加压速度,不要一开始就加很大的压力,缓慢加载,避免铜快速流动把金刚石冲走;另外,装粉的时候要均匀铺平,不要局部堆料,保证粉末在模具里分布均匀。
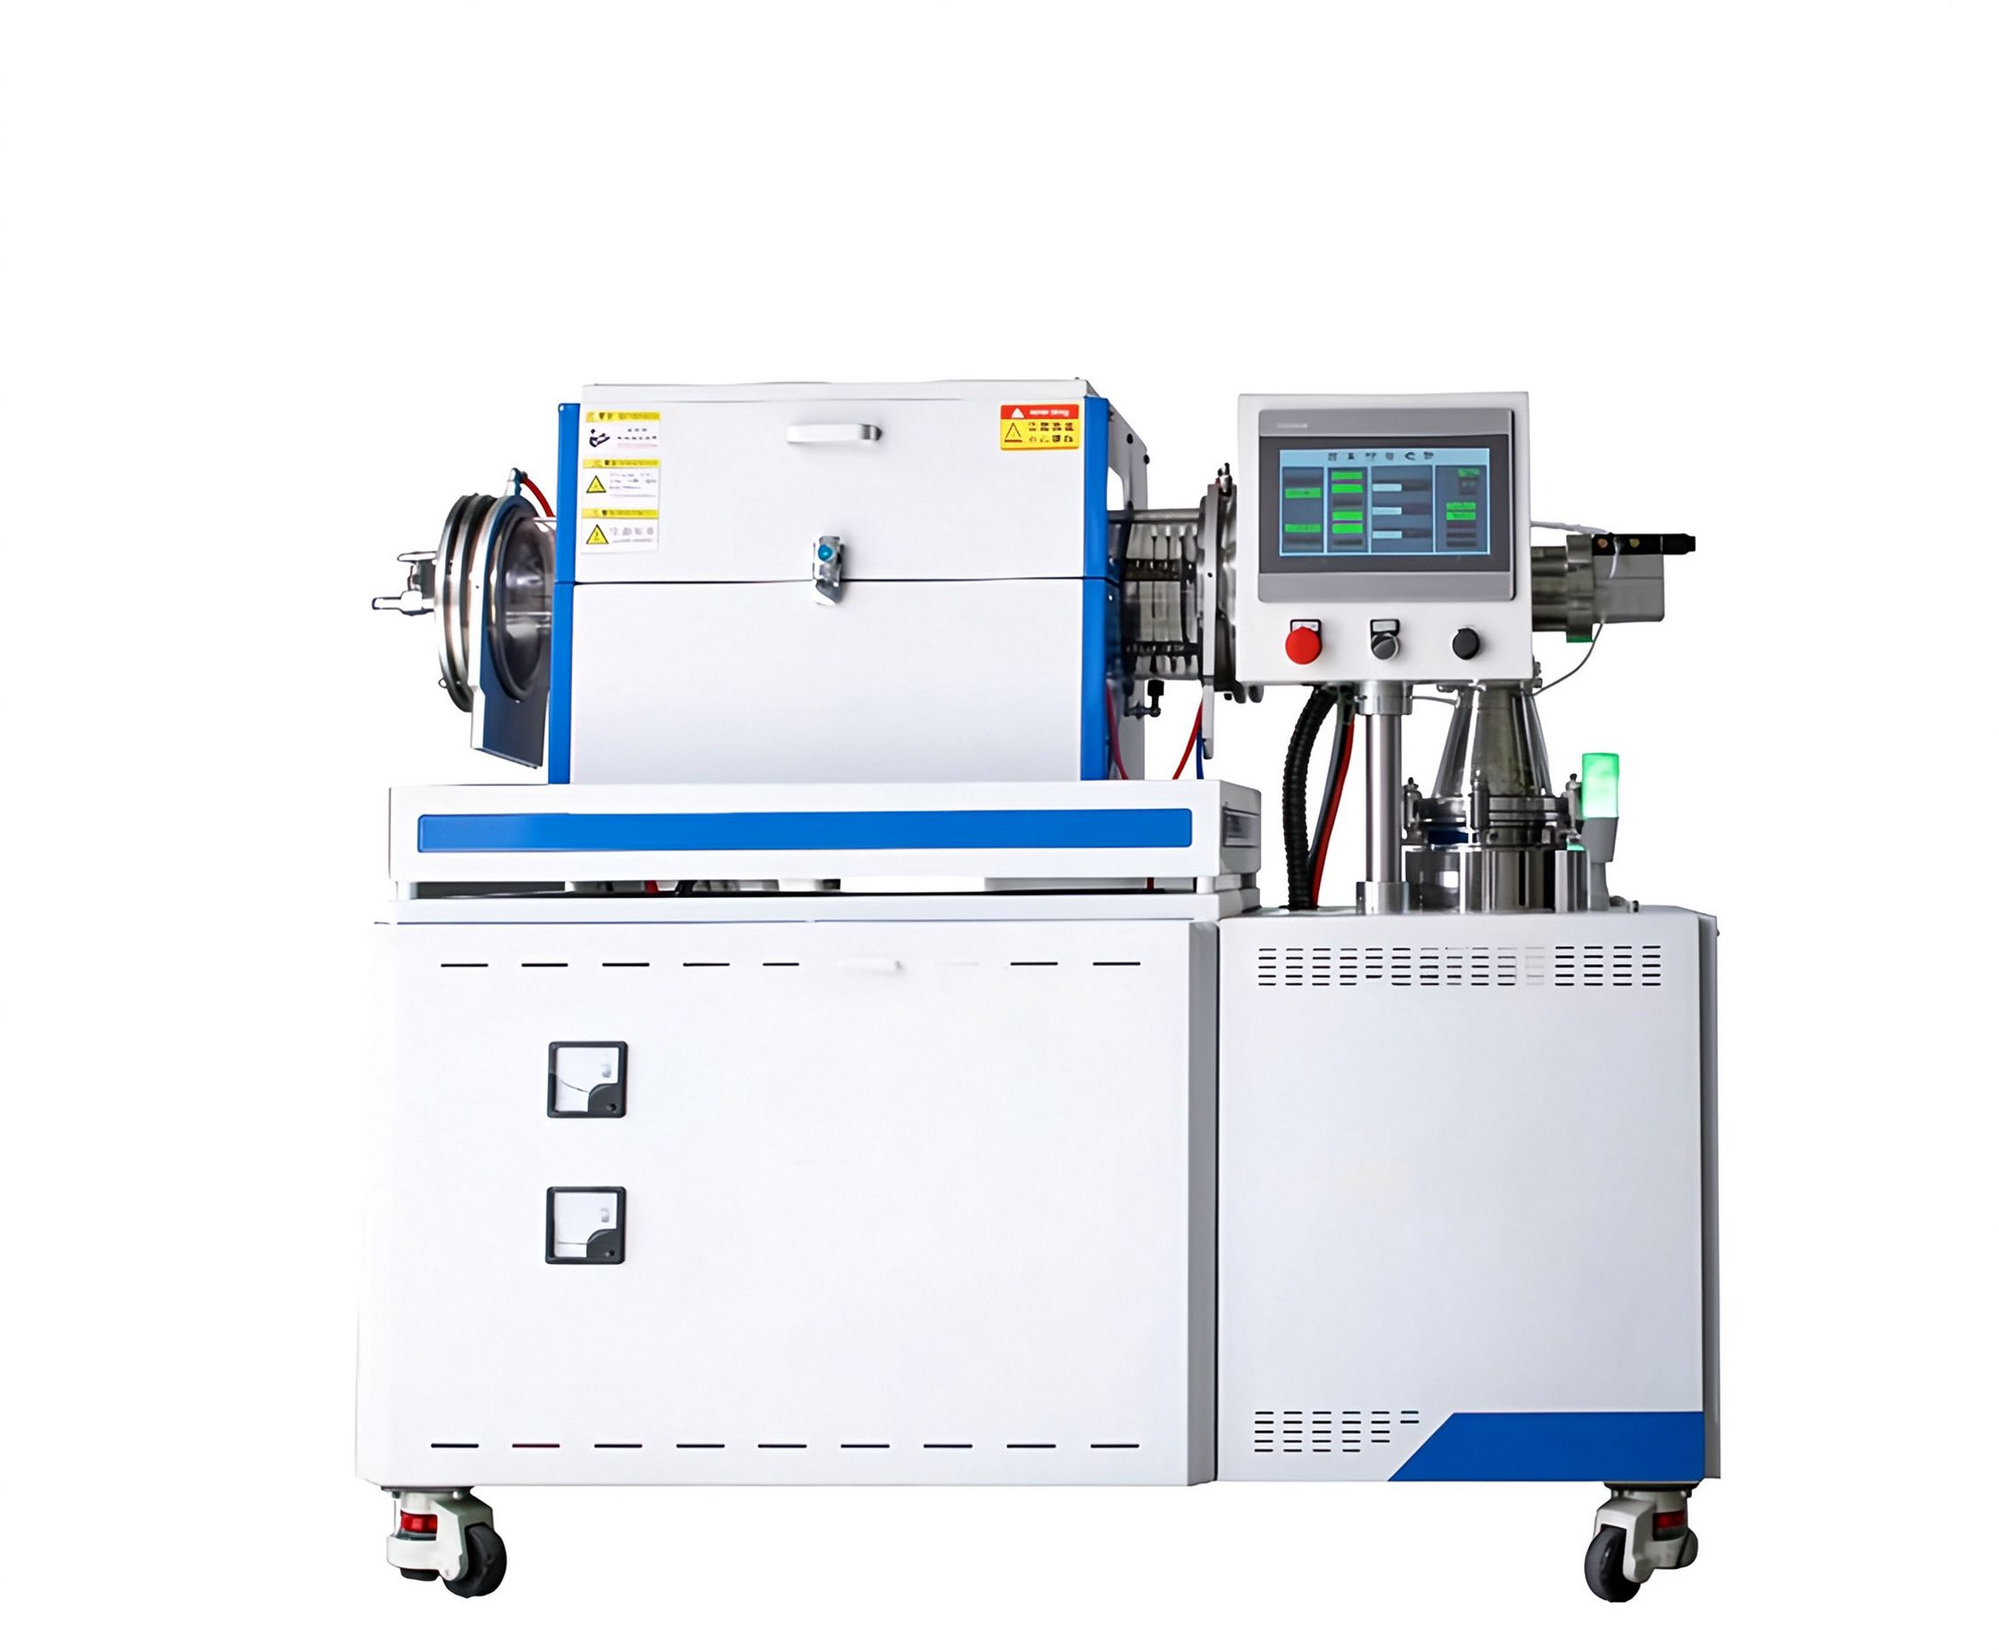
如果烧结后检测发现金刚石表面有石墨层,材料的导热率和强度都会下降。这种情况的原因是真空度不够,高温下炉子里残留的氧气和金刚石发生反应,让金刚石表面石墨化;或者是烧结温度太高、保温时间太长,金刚石在高温下和铜里的杂质元素反应,导致表面结构破坏。
解决方法:提升炉内真空度,在升温前充分抽真空,保证工作真空度在10⁻³Pa以下,同时检查炉体漏率,避免空气渗入;优化烧结工艺,不要一味提高温度和延长保温时间,在保证致密度的前提下,尽量降低烧结温度、缩短高温停留时间;另外,铜粉的纯度要高,不要用含氧量高的回收铜粉,避免杂质在高温下和金刚石反应。
有时候坯体致密度测下来很高,接近理论密度,但导热率还是上不去,这就是界面热阻的问题,金刚石和铜之间没有形成良好的结合,虽然宏观上致密,但微观界面上是脱开的,热量传不过去。这种情况在金刚石没有做表面改性的时候很常见,因为铜和金刚石不润湿,即使压得再致密,界面也是机械咬合,不是冶金结合。
解决方法:对金刚石表面进行预处理,比如在金刚石表面镀一层铬、钛或者钨金属层,改善铜和金刚石的润湿性;或者在铜基体里加入少量合金元素,比如铬、锆,在烧结过程中这些元素会偏聚到金刚石表面,和金刚石形成碳化物,改善界面结合。这些材料预处理的工作,配合热压炉的精准温度控制,就能把界面热阻降下来,让复合材料的实际导热率接近理论值。
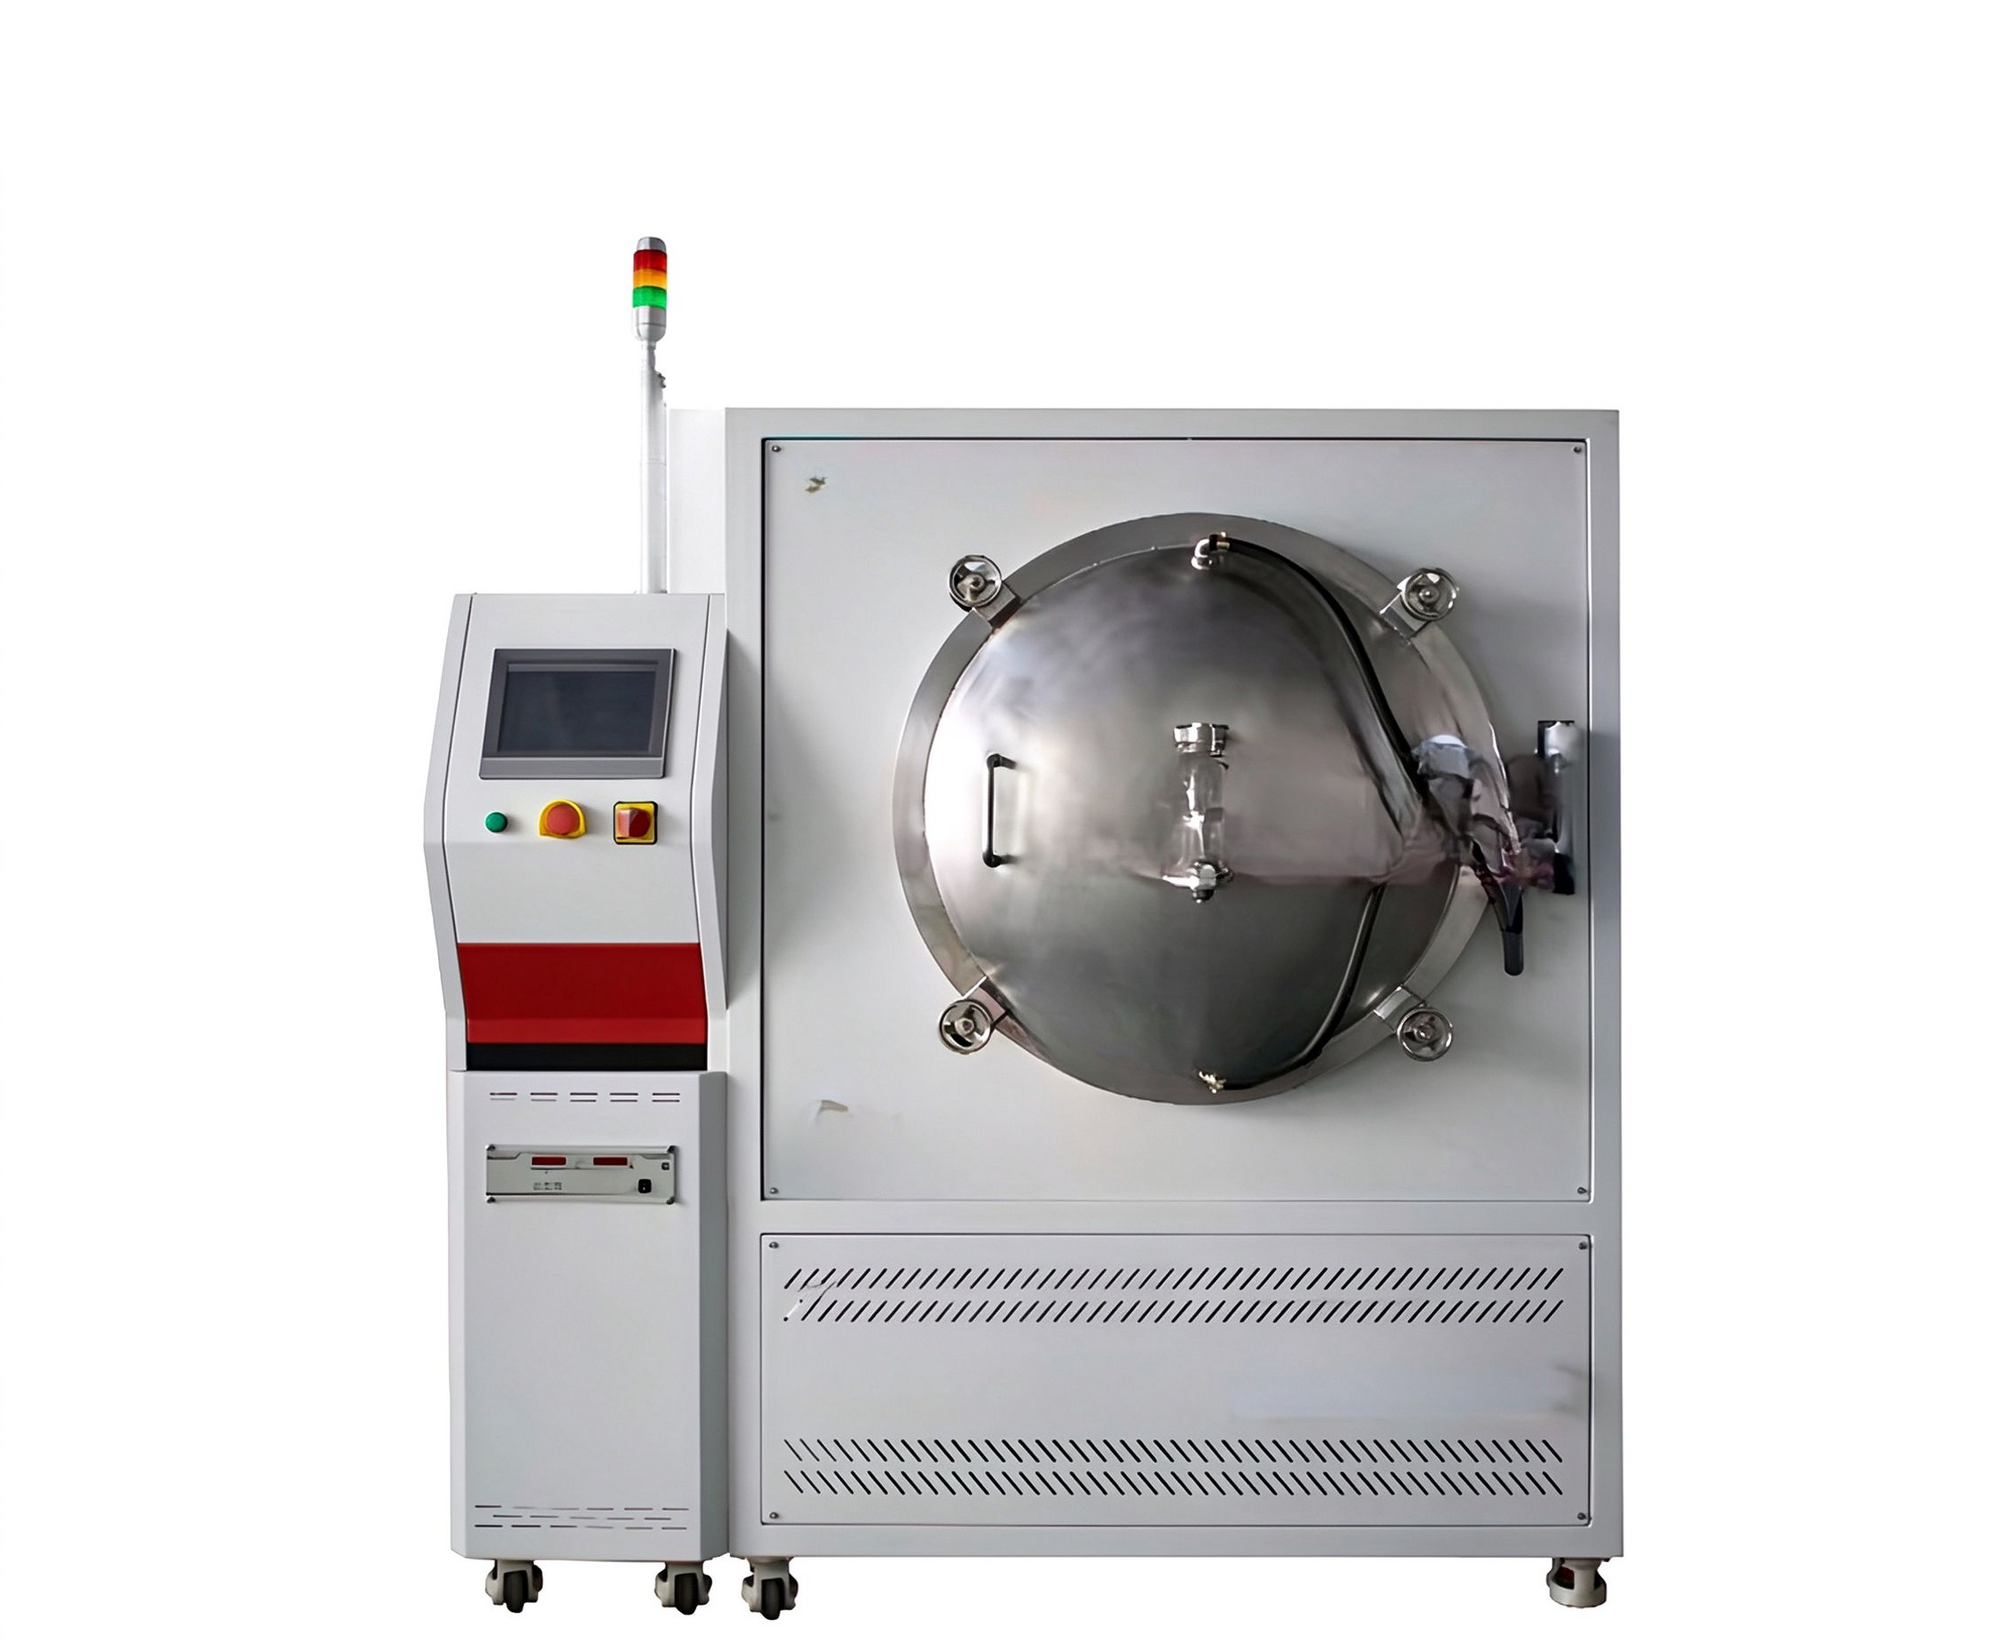
金刚石铜热压烧结的缺陷问题,大多是工艺参数匹配、粉末预处理和设备状态共同影响的结果,出现问题不要只调设备参数,也要从粉末配方、混料工艺、模具设计这些方面一起排查。东莞志远工业设备在提供热压烧结设备的同时,也配套提供工艺调试支持,帮助客户排查缺陷、优化工艺曲线,提升成品率。客户可以寄样到厂,我们配合做工艺打样,找到最优的参数组合后再交付设备。
上一篇:真空热处理工艺体系与性能优势全解
下一篇:没有了