

联系电话
13631572573


在切削刀具制造中,硬质合金与钢的真空钎焊是常见工艺。以硬质合金滚齿刀为例,这类刀具既能加工各类齿轮,又能在加工硬齿面齿轮时以刮削方式替代部分磨齿工序。滚齿刀通常由YT05硬质合金刀片与40Cr中碳调质钢刀体经真空钎焊焊接而成。以下从材料选择、钎料匹配和操作要点三个方面进行介绍。
刀体材料采用40Cr钢,经调质处理后具有良好的综合力学性能;刀片材料为YT05硬质合金,适用于钢材的切削加工。两者在热膨胀系数上存在差异,需要通过合理的钎焊工艺和工装设计来缓解焊接应力。
选用厚度约0.2毫米的片状纯铜钎料BCu(含铜量99.95%),其熔化温度为1083℃,对应的钎焊温度范围为1100至1150℃。纯铜钎料在钢与硬质合金的连接中具有较好的润湿性和塑性,接头抗疲劳性能较好。
可选用牌号Y11的钎剂,主要成分为硼砂,熔化温度范围800至1150℃。也可选用硬钎剂QJ201,其化学成分为硼酸80%、硼砂14.5%、氟化钙5.5%,钎焊温度约850至1150℃。钎剂的作用是清除金属表面氧化膜,改善钎料润湿性。
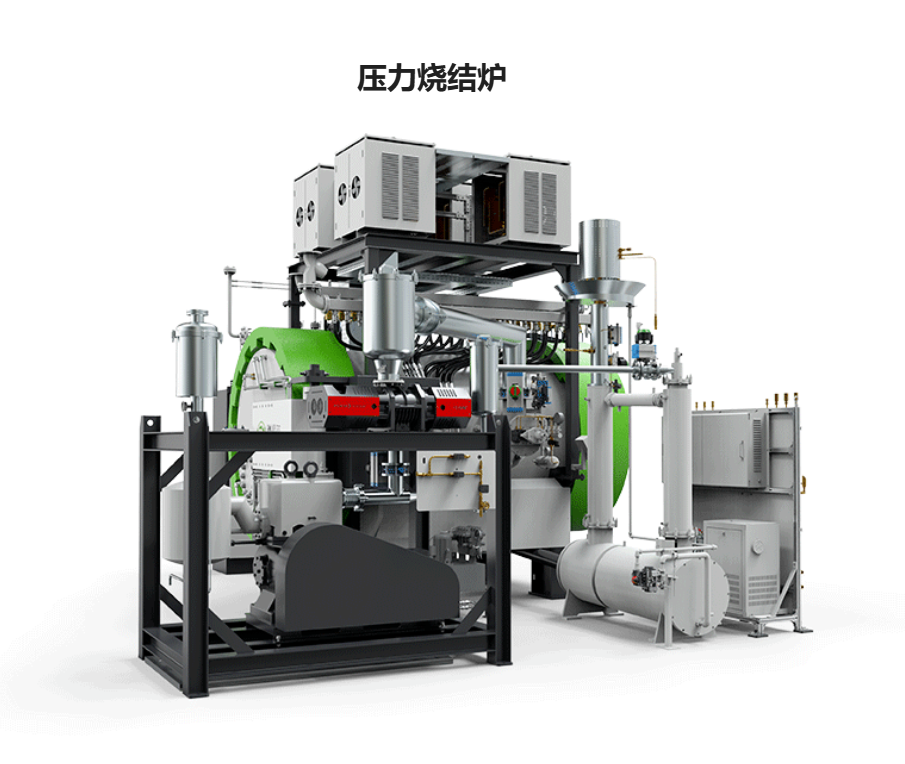
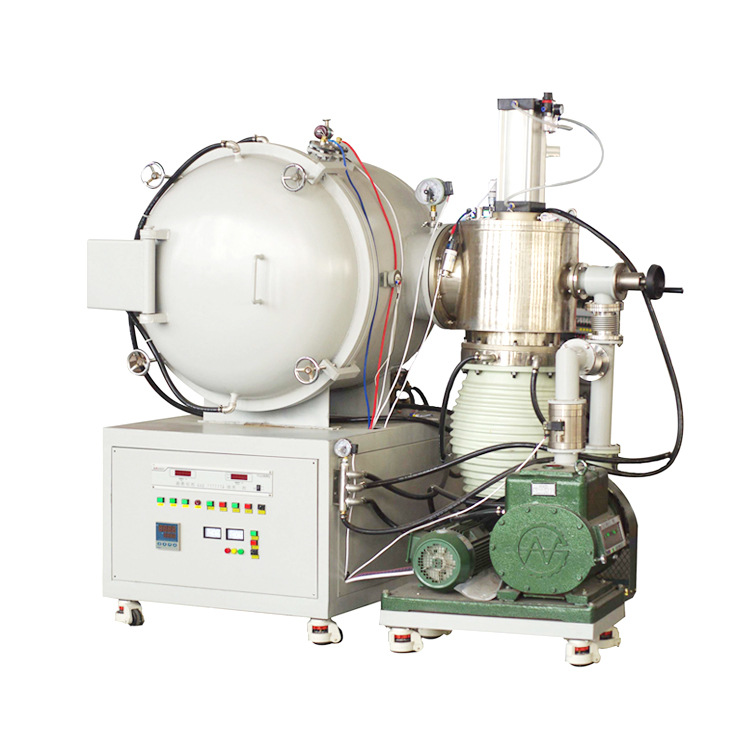
第一步,将钎料按齿形裁剪好,夹置于刀体与刀片之间。用夹具将刀片固定在刀体上,夹具与焊件的接触部位涂抹钎剂,然后装入真空炉。
第二步,在冷态下将炉内抽真空至5×10⁻² Pa量级,然后以约450℃/小时的升温速率将炉温升至1000℃,向炉内充入高纯氩气,使炉内压力维持在2至3×10⁴ Pa,保温30至40分钟,确保刀体内外温度均匀。
第三步,以约250℃/小时的速率继续升温至1120℃,保温约15分钟,然后随炉冷却至900℃以下;再次充入高纯氩气,使炉内压力升高至约4×10⁴ Pa。
第四步,当炉温降至400℃以下时,加大氩气充入量,使炉内压力升至约8×10⁴ Pa,启动风扇强制搅拌氩气。待炉温降至65℃以下时,方可将工件出炉。
第五步,滚齿刀连同夹具出炉后严禁磕碰,应在空气中自然冷却,车间环境温度不宜低于0℃。
第六步,待刀体与刀片充分冷却收缩后,缓慢拆卸夹具,注意避免损坏夹具和工件。随后清理钎焊好的滚齿刀,焊接工序即告完成。
以上工艺参数为实际生产中的参考方案,具体应用时应结合工件尺寸、批量和设备条件进行适当调整。如需针对特定刀具的真空钎焊工艺咨询,欢迎联系东莞市志远工业设备有限公司。
志远工业专注于真空钎焊炉、真空烧结炉、真空退火炉等热处理设备的研发与制造,可根据客户工艺需求提供定制化方案。如需打样或设备咨询,欢迎联系东莞市志远工业设备有限公司。
上一篇:陶瓷与金属真空直接钎焊工艺解析
下一篇:数控成形磨齿机砂轮修整技术解析