

联系电话
13631572573


一、核心参数:气淬压力
气淬压力是复合炉区别于普通钎焊炉的核心指标,它直接决定了冷却能力。压力越高,单位体积内气体越多、气流携带热量的能力越强,冷却速度越快。常见的气淬压力等级有2bar、6bar、10bar、15bar,部分厚件还会用到20bar。
气淬压力与喷嘴气流示意360°喷嘴气流工件常用气淬压力2 bar一般合金钢6 bar高合金钢10 bar工具/模具钢15 bar高速钢/大截面20 bar
特殊厚件示意图,压力等级按材料淬透性与截面尺寸选配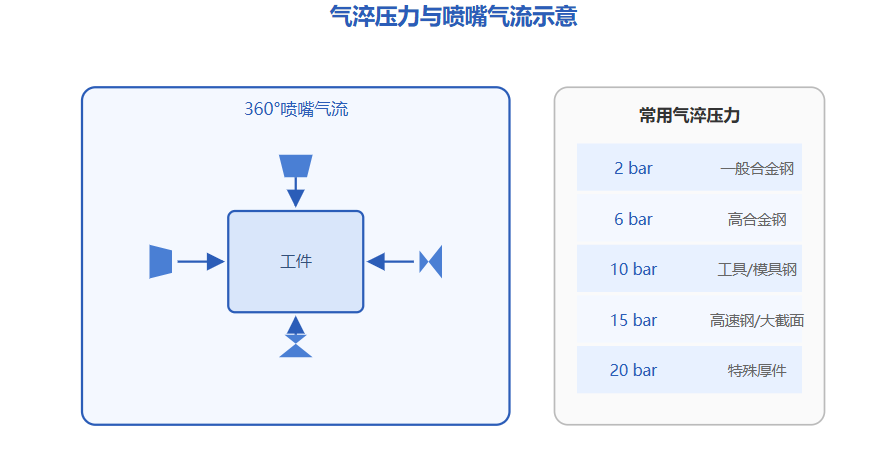
选配时主要看材料的淬透性和工件截面厚度。一般合金钢、截面较小的工件,2bar左右往往能满足;高合金钢、模具钢通常需要6bar到10bar;高速钢、大截面或对硬度要求高的工件,往往要10bar以上。需要注意的是,压力等级越高,炉体、风机和密封的成本也越高,应按实际需求选配,避免一味追高。
除了压力,气流速度和喷嘴布置也会影响冷却效果,同样压力下,风机功率大、喷嘴布置合理的设备冷却能力更强。选型时不能只看压力数字,还要结合冷却时间、工件装炉方式综合判断。
额定温度决定了设备能承担的钎料和材料范围。常见复合炉的额定温度在1300℃左右,针对高温合金、特殊钎料的场合会用到更高温度。选型时要在钎焊温度之上留出一定余量,同时关注发热体材质,钼带和石墨发热体在温度范围和适用气氛上各有特点。
真空度关系到钎焊质量和工件表面状态。复合炉一般关注极限真空度和工作真空度两项,前者反映机组的极限能力,后者是钎焊时实际维持的真空度。对不锈钢、高温合金钎焊,通常要求较高的工作真空度,以保证钎料润湿并抑制氧化。真空机组的配置要与炉室容积和抽气时间要求匹配。
压升率(即真空系统的泄漏率)也是一项值得关注的指标,它反映炉体密封状况,对长时间钎焊的稳定性有影响,验收时通常会实测。
发热体的选择要兼顾温度和气氛。钼带发热体在真空和惰性气氛下工作稳定,温控精度较高,适合大多数钎焊场合;石墨发热体耐高温、热容量大,成本相对可控,但在某些对碳污染敏感的材料上要谨慎。真空机组的抽气时间要与炉室容积和工艺节拍匹配,除了极限真空度,从大气压抽到工作真空度的时间也应写入技术要求,避免出现真空度够但抽气过慢、影响节拍的情况。
冷却能力通常用工件从淬火温度冷至某一温度所需的时间来衡量,这一指标比单纯的气淬压力更能反映实际效果。选型时可要求厂家提供典型装炉量下的冷却曲线,确认能否满足材料的临界冷却速度。
温区均匀性同时影响钎焊和淬火质量。钎焊时,温区均匀性差会导致部分焊缝未达到钎焊温度;冷却时,气流不均会造成硬度差异和变形。应关注设备的控温点数、温区数量以及是否具备气流换向功能,并结合自身典型工件的形状来评估。
对形状复杂、壁厚悬殊的组件,建议在选型阶段就把典型工件提供给厂家,让其针对性说明喷嘴和气流方案,必要时通过工艺试片验证。
还需要留意的是,冷却能力会随设备使用年限和维护状况变化。换热器若结垢、风机叶轮若积尘、密封件若老化,实际冷却速度都会下降。因此选型时要确认换热器是否便于清洗,并在日常点检中把冷却时间作为一项趋势数据记录,一旦发现冷却变慢就及时清理换热器、检查水路和风机,避免在不知不觉中影响淬火质量。
规格选择以工件尺寸和生产批量为依据。工作区尺寸要在工件和料筐之外留出间隙,保证气流能够环绕工件。装炉量则要与节拍需求匹配,既要满足产能,也要考虑加热和冷却能力随装炉量增加而下降的问题。
除了设备本身,厂房条件也要提前核对。复合炉的供电容量要满足发热体和风机同时工作的需求,高压风机启动时还会有较大的瞬时电流;冷却水要满足炉体、换热器和真空泵的流量、压力要求,部分场合需要配冷却塔或恒温水箱;大规格设备还要考虑地基承重、车间高度和运输通道。若采用氩气或氮气,还要规划气源(汇流排或储罐)和安全通风,这些配套条件在选型阶段就应一并确认。
下表给出不同气淬压力的一般选配参考,实际选型还需结合具体材料和工件。
| 气淬压力 | 典型材料 | 适用工件 |
|---|---|---|
| 2 bar | 一般合金结构钢 | 小截面、薄壁件 |
| 6 bar | 高合金钢、不锈钢 | 中等截面件 |
| 10 bar | 工具钢、模具钢 | 较大截面、批量件 |
| 15 bar及以上 | 高速钢、高温合金 | 大截面、厚件 |
常见误区主要有几类:一是只看气淬压力、不看实际冷却时间和喷嘴方案;二是工作区尺寸卡得过紧,忽视气流通道;三是只比较设备价格,忽视售后、备件和工艺支持能力。建议把典型工件、材料和产能要求整理清楚,再逐项核对配置。
自动化程度要结合自身需求考虑。手动装炉、程序运行能满足基本生产;配置自动料车、可移动加热室或双室结构,则能缩短辅助时间、提高设备利用率,适合节拍要求高的批量生产,但也会增加投入。此外,控制系统是否支持工艺配方管理、分级权限、运行数据导出和远程诊断,会影响后续的工艺管理和追溯。选型时可按当前需求和未来两三年的产能规划做平衡,避免过度配置,也避免一投产就达到能力上限。
确认配置前,建议把技术要求整理成清单,逐项写明额定温度、工作区尺寸、极限真空度、气淬压力、典型装炉量下的冷却时间、温区均匀性以及控制系统功能,并约定验收时的实测方法和判定标准,避免口头约定带来的理解偏差,也让设备到厂后的验收有据可依。同时明确易损件清单、备件供应周期和售后响应方式,对设备长期稳定运行更有保障。
■ 验收时实测额定温度、炉温均匀性、极限真空度和压升率;
■ 按典型装炉量做冷却试验,确认冷却时间和硬度满足要求;
■ 用实际工件做工艺评定,检查焊缝、变形和硬度;
■ 核对控制系统的程序管理、数据记录和报警功能,并确认操作培训和售后安排。
以上内容围绕真空钎焊气淬复合炉的选型与关键参数展开。若部分工件只需要单独的热处理,可了解真空热处理炉的配置与参数;钎焊环节的温控、真空与钎料匹配经验,则可参考真空钎焊炉。具体型号、配置与验收方案,建议结合实际工件尺寸、材料、工艺要求和产能要求与厂家逐项确认。