

联系电话
13631572573


在真空钎焊车间,真正值钱的不是炉子本身,而是炉子里那一炉曲线。同样一台设备,新人开出来的活儿气孔多、变形大、钎料铺不开;老师傅调出来的产品焊缝饱满、平面度靠公差下限。差别就藏在五个参数里——升温速率、钎焊温度、保温时间、真空曲线、冷却速率。这篇文章把我这几年调炉的思路拆开讲,给刚上手的工艺师做个参照。
很多客户第一次来厂里看设备,盯着炉膛尺寸、泵组配置、最高温度问个不停,反倒不太关心参数。其实炉子是硬件,谁都能买;参数是软件,是车间一炉一炉试出来的。同样是304不锈钢配BNi-2钎料,有人开1020℃焊出来虚焊,有人开1060℃焊出来晶粒粗大,差的就是那几十度和那几分钟。
参数表之所以不外传,是因为它跟具体产品的结构、装炉方式、钎料批次、甚至季节湿度都绑在一起。同样一条曲线,换个装炉工装就可能出问题。所以我们谈参数,不能脱离"某类材料、某种接头、某套装炉工装"这个前提。下面讲的典型值,是车间里反复验证过的基准区间,不是死数,上手以后还要按自己的产品微调。
建议新手拿到一个新产品,先别着急改炉子,把材料牌号、接头形式、钎料批次、技术要求这四项摸清楚,再去对参数表。盲目照着别人的曲线跑,十炉有八炉要返工。这也是志远工业给客户做工艺调试时一贯的起手式。
升温速率指的是从室温升到钎焊温度那段区间里,炉子平均每分钟往上走多少度。铝件导热快、线膨胀系数大,一般控制在5—8℃/min;不锈钢件导热慢、合金含量高,8—12℃/min比较常见。这个数字不是拍脑袋定的,是跟着工件厚薄、结构复杂度走的。
升温太快,薄板件和厚板件之间温差拉大,内应力来不及释放,出炉后平面度超差,严重的直接在均温段就变形了。我见过一次,客户把铝液冷板的升温速率从6℃拉到15℃,想着省时间,结果出炉后板翘了0.8mm,钎缝倒是没漏,平面度却废了。升温太慢也不行,炉子空耗、产能掉下来,而且铝件在中温区间停留时间过长,表面氧化膜反而变厚,后面钎料润铺开得更费劲。
均温段是升温曲线里容易被忽略的一段。一般在300—450℃之间设一段保温,让工件内外温差拉平,同时把残留的水汽、油脂进一步排掉。铝件这段尤其重要,因为铝的氧化膜在升温过程中会随温度变化反复破膜再成膜,没有均温缓冲,后面钎焊温度到了,焊缝里还是夹着氧化膜。
薄板、翅片密集件:取区间下限,慢一点更稳
厚板、实心结构件:可以靠上限走,效率优先
带胶、带油脂的工件:350—400℃加一段排胶均温
钎焊温度不是凭经验定的,是跟着钎料的液相线温度走的。行业里有个粗略法则:钎焊温度一般比钎料液相线高15—30℃,让钎料充分熔化、润湿、铺展,但又不能高太多,高太多会过烧、会溶蚀母材。
铝钎焊常用的铝硅共晶钎料,液相线大概在577℃附近,但车间里实际铝钎焊温度设在820℃±5℃,听着差了两百多度,其实这是因为铝钎焊用的是另外一套体系——真空铝钎焊靠的是镁元素活化氧化膜,温度要压到那个区间才能让镁充分挥发破膜,同时铝基体又不能熔融。这是铝钎焊区别于常规钎焊的地方,不能照搬"液相线+20℃"那条法则。
不锈钢件用BNi-2或者BNi-5镍基钎料,液相线大概在1000℃上下,实际钎焊温度落在1020—1080℃这个区间。BNi-2含硼、硅,熔点低一点,温度可以靠1020—1050℃;BNi-5流动性稍弱,温度拉到1050—1080℃更容易填满接头间隙。镍基合金自身的钎焊,比如Inconel系列配对应的镍基钎料,温度还要再往上走,一般1100℃起步,具体看钎料说明书。
去年调一批304不锈钢水冷接头,客户给的图要求接头间隙0.05—0.08mm。一开始照着资料开1020℃,钎料铺得开但圆角不饱满,怀疑是温度不够。升到1040℃,圆角饱满了,但抽检发现接头附近母材晶界有轻微渗入。最后定在1030℃±5℃,保温15min,三个批次跑下来焊合率稳定,晶界侵蚀也控制在允许范围。温度窗口就这么试出来的,不是一次定死的。
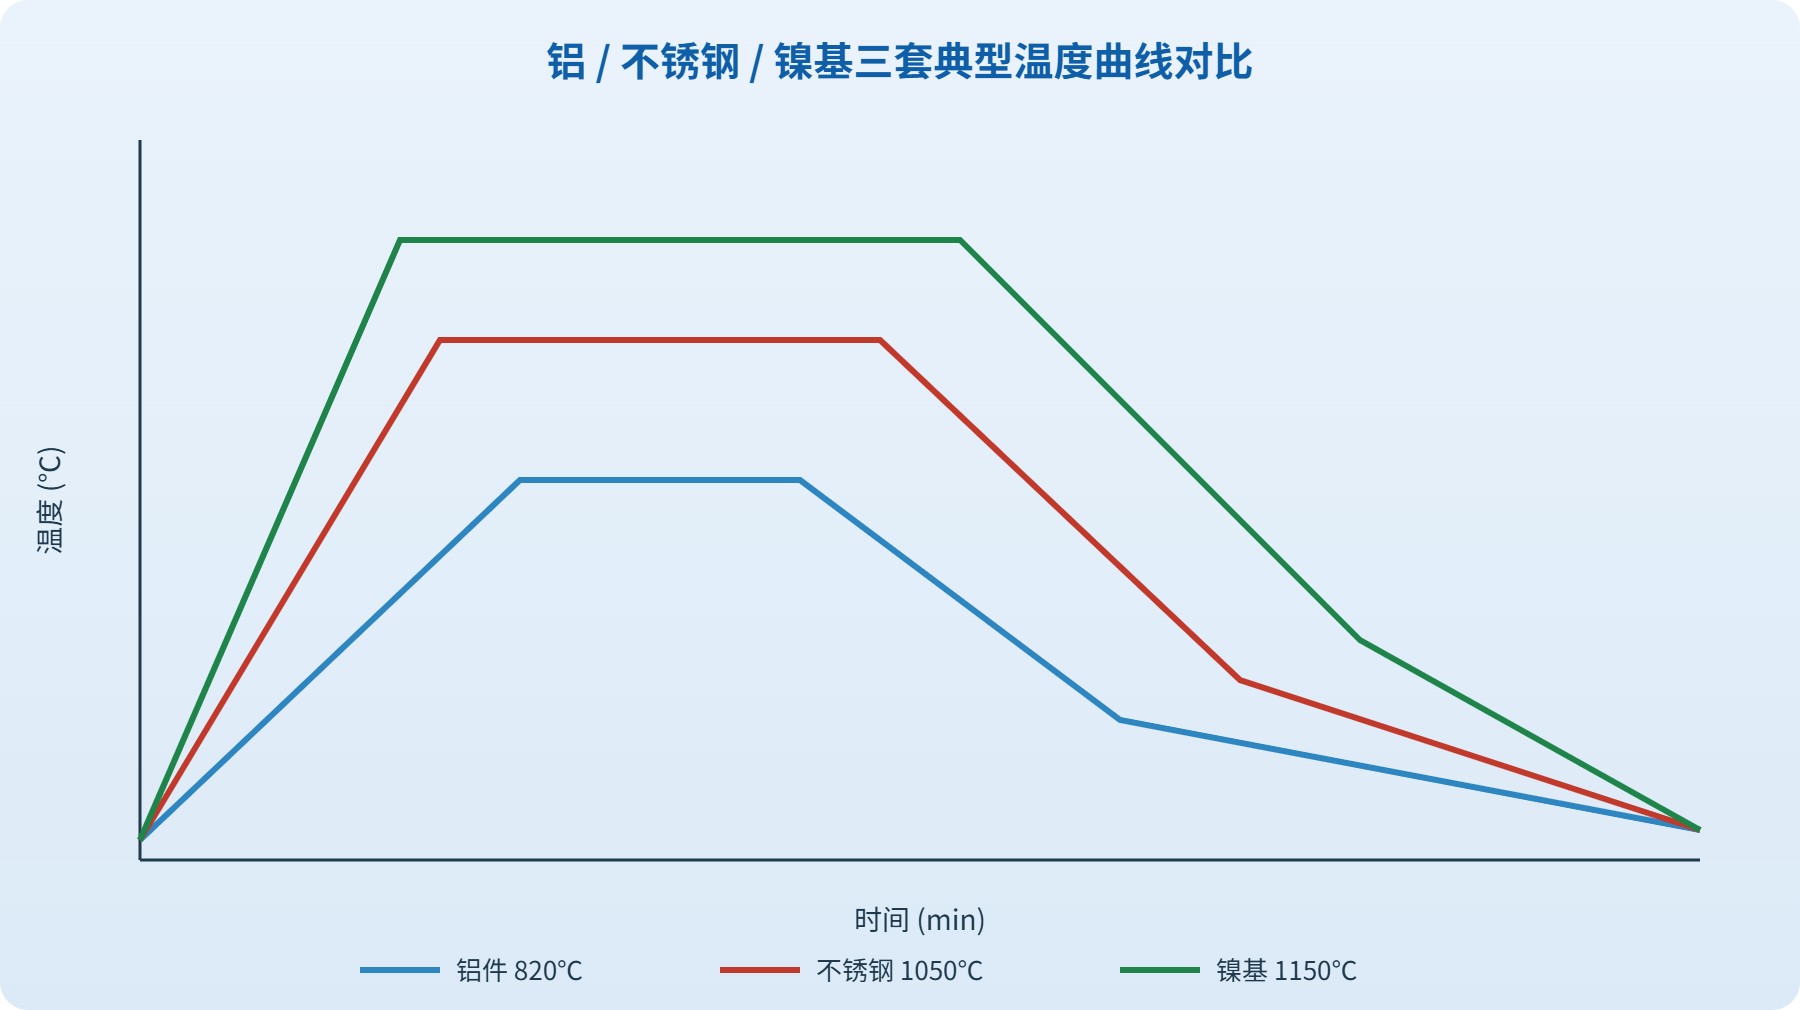
保温时间是指工件到达钎焊温度后,在这个温度上停留多久。铝件一般5—10分钟,不锈钢件10—20分钟,镍基合金更长一些,20—30分钟。这个时间不是越长越好,这里面有个三角关系:时间短了,钎料没充分扩散,焊合率上不去;时间长了,母材过烧、晶粒粗大、钎料过度溶蚀母材。
很多新手有个误区,觉得"保温久一点焊得更透"。其实钎料润湿铺展主要发生在头3—5分钟里,后面那十几分钟是让钎料和母材形成扩散层,提高接头强度。但超过一定时间,硼、硅这些降熔点元素会沿着晶界往母材里钻,造成晶界脆化。不锈钢件在1050℃保温超过30分钟,晶界侵蚀就明显了,拉伸强度反而掉。
保温时间怎么定?先看接头间隙。间隙大的,钎料要填满,时间稍长;间隙小的,铺展快,时间短。再看工件质量。一炉装得多、热容量大,炉子到温后工件本身可能还没到温,热电偶显示到了,工件其实差个二三十度,这种情况保温时间要留余量。车间里通常在工件上贴一个测温偶,实测工件到温后再开始计时,比看炉温准得多。
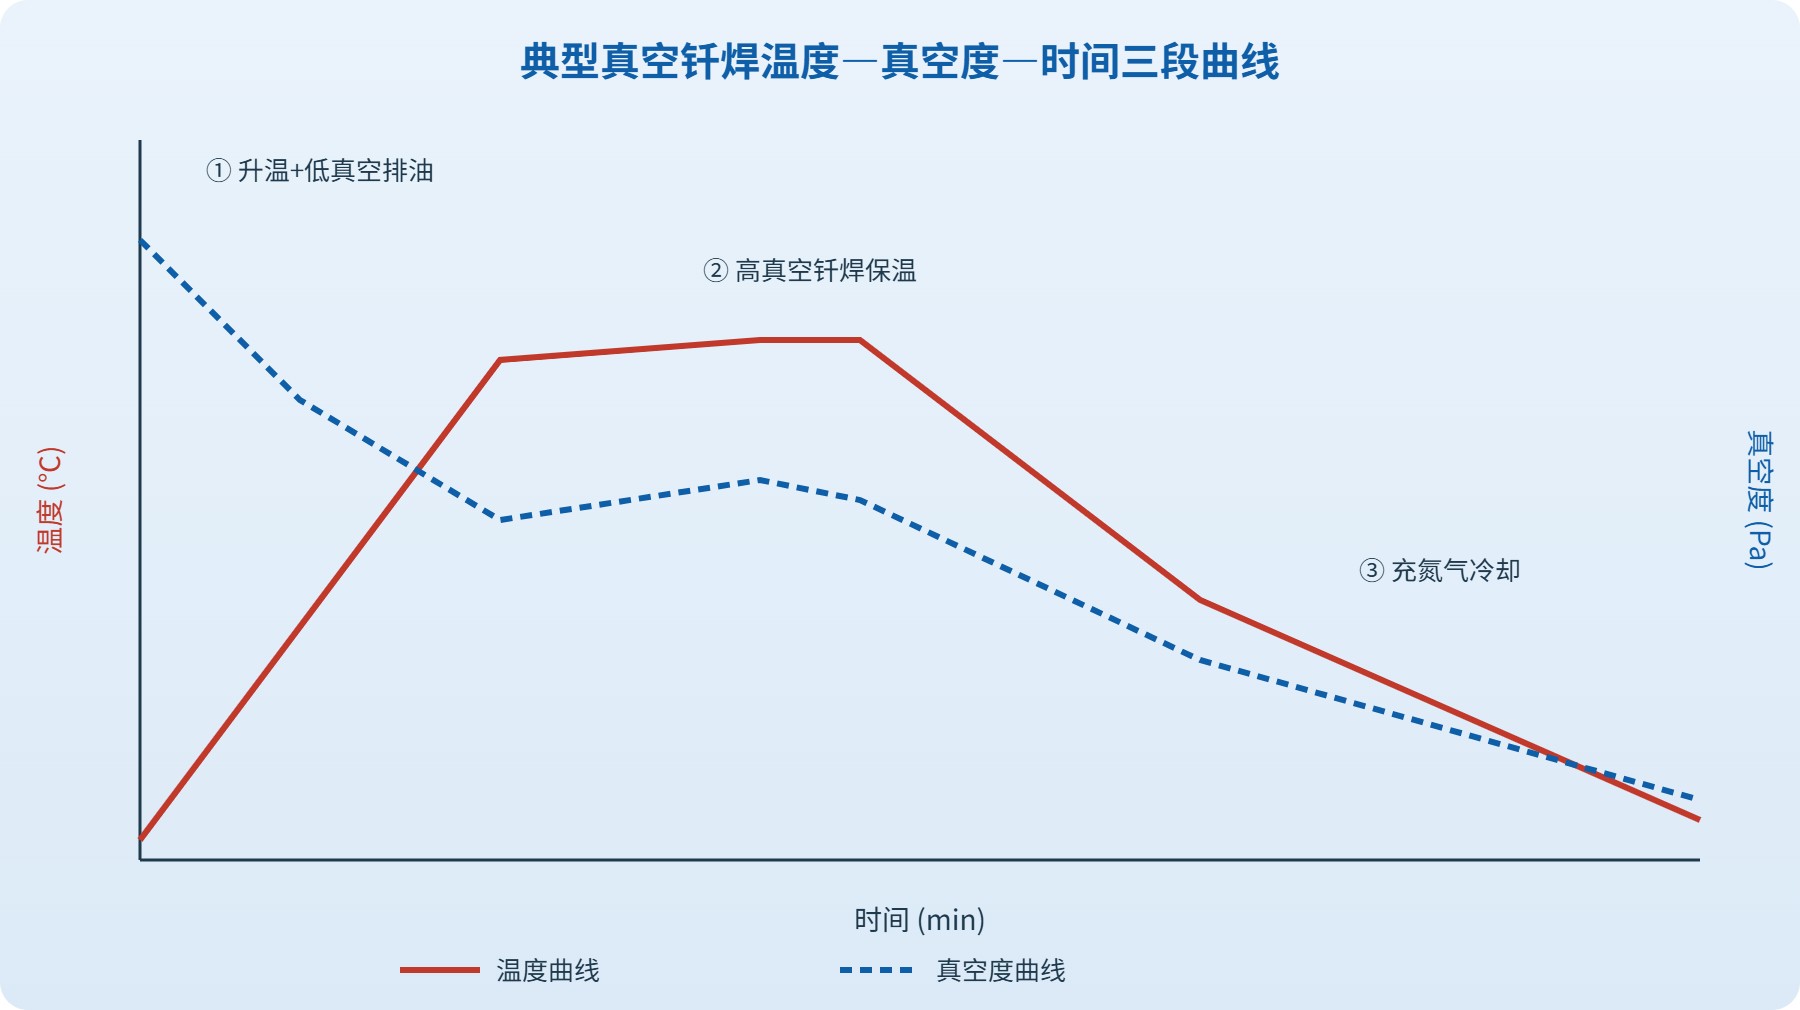
真空度不是一条直线拉到底的,它是跟着温度走的一条曲线。粗抽阶段,也就是从大气抽到10Pa左右,这个阶段主要是把炉膛里的大量气体排掉,同时把工件表面吸附的水汽、油脂分子带出来。这个阶段真空度不用急着拉太高,让泵有个抽速爬坡的过程,油脂大量挥发时一下拉高真空反而会污染扩散泵油。
进入中温段,温度升到400—600℃,材料里的气体(包括溶解在金属里的氢气、油脂裂解产物)开始大量释放,这时候真空度会自然往下掉,这是正常现象。不要看到真空度掉了就慌着去调泵,那是工件在放气。等放气峰过去,真空度自己会回来。
到了钎焊温度区间,真空度要稳定在高真空段,一般铝钎焊要求优于6×10⁻³Pa,不锈钢钎焊要求优于5×10⁻²Pa。这个阶段真空度不够,钎料表面会氧化,润湿性直接掉下来。钎焊结束后,开始充入高纯氮气或者氩气,一边充一边冷却,这时候真空度从高真空往低压气体过渡,是一条下降的曲线。
有个细节:铝钎焊因为要靠镁蒸气破膜,真空度不能拉得过猛,太猛了镁还没发挥作用就被抽走了。所以铝钎焊的高真空段实际上是"相对高真空",比不锈钢钎焊的真空度要求松一点,这个度要靠经验摸。
保温结束后进入冷却段。铝件一般靠高纯氮气对流冷却,不锈钢件可以做气淬,也就是充入高压氮气加强制循环风扇,把冷却速率拉上去。冷却速率直接影响两个事:一是接头处的晶粒粗细,冷得快,晶粒细,强度高;二是工件变形,冷得太快,厚薄件之间温差大,内应力重新分布,又会变形。
不锈钢件气淬的时候,压力一般从2bar起步,厚壁件可以拉到5—6bar。但不是越高压越好,压力高了冷却确实快,可薄壁件、带翅片的件容易在冷却过程中被"吹"变形。我们的做法是,出炉前先在低气压下慢冷一段,让工件整体降到600℃以下,再加大气压强冷,这样晶粒细化和变形控制两头都顾到。
镍基合金因为本身高温强度高,冷却速率对变形的影响没铝和不锈钢那么敏感,但对接头组织影响大,气淬快冷能抑制脆性相析出,这一点在高温合金钎焊里很关键。
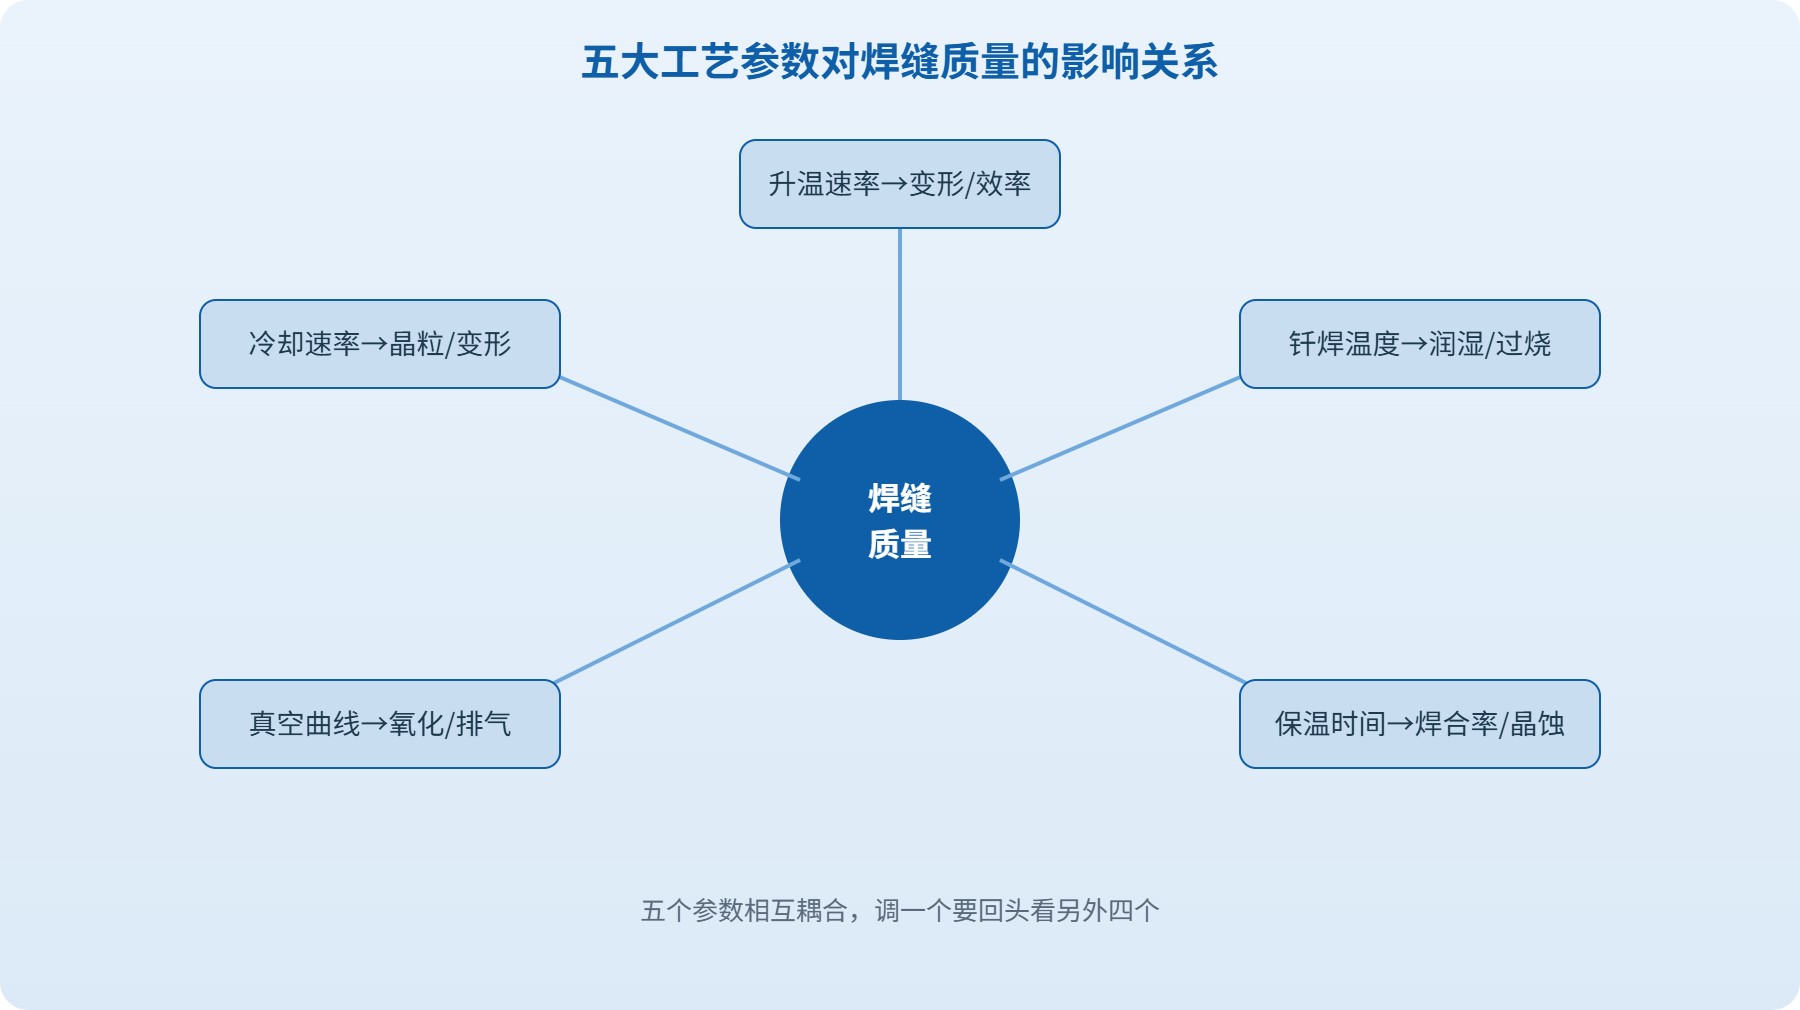
五个参数之间不是孤立的。温度调高了,保温时间就得相应缩短,否则同样会过烧;升温速率放慢了,工件整体热透了,保温时间也能压短一点。新手调机容易盯着一个参数死磕,调了半天发现问题出在另一个上。我的习惯是每次只动一个变量,动完跑一炉看结果,再决定下一步往哪个方向走。这样看似慢,其实返工少,整体节奏反而是快的。
下面这张表是车间里跑顺了的基准参数,给一个起点。实际调机时,围绕这组数上下浮动找窗口,别一上来就照着表硬跑。
| 参数项 | 铝件(铝硅钎料) | 不锈钢件(BNi-2/BNi-5) | 镍基合金件 |
|---|---|---|---|
| 升温速率 | 5—8℃/min | 8—12℃/min | 6—10℃/min |
| 均温段 | 350—400℃ × 15min | 450—500℃ × 15min | 500—550℃ × 20min |
| 钎焊温度 | 820℃±5℃ | 1020—1080℃ | 1100—1180℃ |
| 保温时间 | 5—10 min | 10—20 min | 20—30 min |
| 工作真空度 | ≤6×10⁻³ Pa | ≤5×10⁻² Pa | ≤5×10⁻² Pa |
| 冷却方式 | 高纯氮气对流 | 氮气气淬 2—4 bar | 高纯氩气 / 氮气气淬 |
| 出炉温度 | ≤150℃ | ≤200℃ | ≤200℃ |
铝件那一行,温度数字看着比钎料液相线高出一大截,前面解释过,那是真空铝钎焊的特殊体系,不要拿常规钎焊的逻辑去套。不锈钢件那一行,BNi-2和BNi-5的温度区别也写在表里了,实际换钎料牌号时,先看钎料说明书上的液相线和固相线,再回到这张表找对应位置。
拿到一个新产品,怎么从一张白纸调出一套稳定参数?我自己习惯分三步走,车间里叫"三段式调机",本质上是简化版的DOE试验设计。
先把温度范围摸出来。照钎料液相线往上加20℃作为起点,做3个温度点的试片,低、中、高各跑一炉。看完接头断面,找到"润湿透了但没过烧"的那个区间。这一步不要动其他参数,升温、保温、冷却都用车间默认值,只让温度一个变量变。温度窗口定下来,后面才有得调。
温度窗口有了,再去抠升温速率和保温时间。升温看变形量,保温看焊合率。这一步可以做正交试验,升温取3档、保温取3档,跑9炉试片,看哪一档组合平面度和焊缝质量都过得去。一般这一轮下来,参数就收敛到一个很窄的范围了。
最后调冷却。看接头金相组织和工件变形量,决定气淬压力和出炉温度。参数基本定下来以后,连续跑3—5炉批量件,每炉抽检焊缝、平面度、强度,数据稳定了再把参数写进作业指导书,固化下来。真空钎焊工艺的参数表,都是这么一炉一炉攒出来的,不是照手册抄的。
一批6系铝液冷板,客户要求平面度≤0.3mm、焊缝零泄漏。第一阶段温度试了810、820、830三档,820℃焊缝圆角饱满、母材没溶蚀,定在这。第二阶段升温试5、6、8℃三档,5℃变形小但周期长,8℃翘曲到0.5mm,最后选6℃。保温试5、8、12分钟,8分钟焊合率够、12分钟开始晶界过烧,定8分钟。冷却先慢冷到500℃再充氮气强冷,平面度稳定在0.2mm以内。前后跑了两周,参数才固化。
Q1:钎焊温度比钎料液相线高多少合适?
常规镍基、铜基钎料一般高15—30℃。太低钎料铺不开,太高母材过烧。铝真空钎焊是例外,不能套这个数,按820℃±5℃这个体系走。具体仍要以钎料厂家说明书为准。
Q2:保温时间长一点,是不是焊得更透?
不是。钎料铺展主要发生在头3—5分钟,后面靠扩散形成接头。时间过长,硼、硅等元素会沿晶界渗入母材,造成晶界脆化,强度反而下降。不锈钢件超过30分钟就要警惕。
Q3:真空度一直拉不下来,怎么调?
先查泄漏率:关炉抽真空后停泵,看压升率。压升率超标就是有漏点,重点看橡胶密封圈、观察窗、电极引入处。压升率正常但真空度上不去,多半是工件放气量大或者炉膛有污染,多加一段高温烘烤排气。
Q4:氮气冷却要不要等工件到400℃再充?
不一定。铝件因为怕变形,一般在高真空下先随炉降到500—600℃再充氮气;不锈钢气淬可以在保温结束后立刻充入高压氮气,利用高温段快冷细化晶粒。镍基合金视牌号而定,有的要快冷抑制脆性相,有的要慢冷防裂纹。
Q5:升温速率设多少合适?
铝件5—8℃/min,不锈钢8—12℃/min,镍基合金6—10℃/min。薄板、翅片密集件取下限防变形;厚壁件取上限提效率。结构复杂的件,在300—450℃加一段均温。
Q6:同一套曲线为什么这炉行、下一炉不行?
先查装炉方式有没有变,再查钎料批次有没有换,然后看热电偶是不是漂移了。真空钎焊对装炉密度、工件摆放方向很敏感,这些前提变了,曲线就得跟着微调。
Q7:BNi-2和BNi-5温度差多少?
BNi-2熔点低、流动性好,1020—1050℃就能润湿;BNi-5含硼少、流动性弱,温度要拉到1050—1080℃。间隙大的接头用BNi-5更好填,温度高一点也值。
Q8:气淬压力越大越好吗?
不是。压力高冷却快,晶粒细,但薄壁件、带翅片件容易被气压吹变形。一般2—4bar起步,厚壁件才往5—6bar走。我们习惯先低气压慢冷到600℃以下,再加大气压强冷。
Q9:铝钎焊为什么非要到820℃?铝都快化了吧?
铝基体熔点在580—660℃区间,但真空铝钎焊靠镁蒸气破氧化膜,温度要压到800℃以上镁才能充分挥发,同时铝合金在真空下实际熔点受合金成分影响,不会在820℃熔化。这个温度是工艺体系决定的,不是越高越好。
Q10:真空度越高越好吗?
不是。不锈钢钎焊5×10⁻²Pa就够用,再高对焊缝质量提升有限,反而拉长抽真空时间。铝钎焊更特殊,真空度拉太猛会把镁蒸气抽走,破膜效果反而差。够用就行。
Q11:试片做了好几炉,怎么判断参数定下来了?
连续3炉以上,焊缝外观、焊合率、平面度、强度四项抽检都在公差范围内,且没有单向漂移趋势,才算固化下来。差一炉不合格都要回头查原因,不能急着写作业指导书。
Q12:换了一家钎料供应商,参数要重调吗?
要。即使牌号一样,不同厂家的粉末粒度、硼硅含量偏差会影响润湿性和熔点。换料后先做一炉试片,重点看焊缝圆角和接头断面,必要时温度上下浮动5—10℃重新找窗口。
真空钎焊参数这个东西,说复杂也复杂,说简单也简单——五个变量相互耦合,调一个要回头看另外四个;但只要按"先定温度窗口、再调升温保温、最后调冷却固化"这个节奏走,新手两三个月也能调出稳定参数。志远工业在给客户做工艺转移时,也是按这个节奏一步步带,不靠玄学,靠试片和数据。
参数表不是终点,是起点。产品结构变了、钎料批次换了、装炉方式调了,参数都要跟着动。把调参数的思路理清楚,比背一组死数字有用得多。