




联系电话
13631572573




所属:液冷数据中心
工业分水器钎焊炉(Manifold 真空钎焊炉)是面向液冷分水器、液冷歧管焊接需求开发的真空热工装备,核心服务 AI 数据中心液冷歧管、CDU 分配歧管、机柜级液冷 Manifold、储能水冷分水器、新能源汽车热管理分水构件等产品的批量钎焊生产。设备依靠真空无氧环境、母材不熔化、毛细渗透成型工艺,一次完成分水器主体与多路接头的冶金结合:多接头一次入炉同步焊接,氦质谱检漏 ≤1×10⁻⁶Pa・m³/s,成品承压 5MPa 以上;内壁无氧化、无钎剂残留,无需后清洗,长期通冷却液运行不易堵塞、腐蚀;母材不熔化、薄壁件变形可控。适用材料涵盖不锈钢(304/316L)、铜合金、铝合金及部分异种金属,支持炉膛尺寸、装载量、温区数量非标定制。
志远工业分水器钎焊炉(Manifold真空钎焊炉)用于液冷歧管、分水器、多通路接头组件的批量钎焊,多接头一次成型,氦检漏 ≤1×10⁻⁶Pa·m³/s,承压 5MPa 以上,支持非标定制。
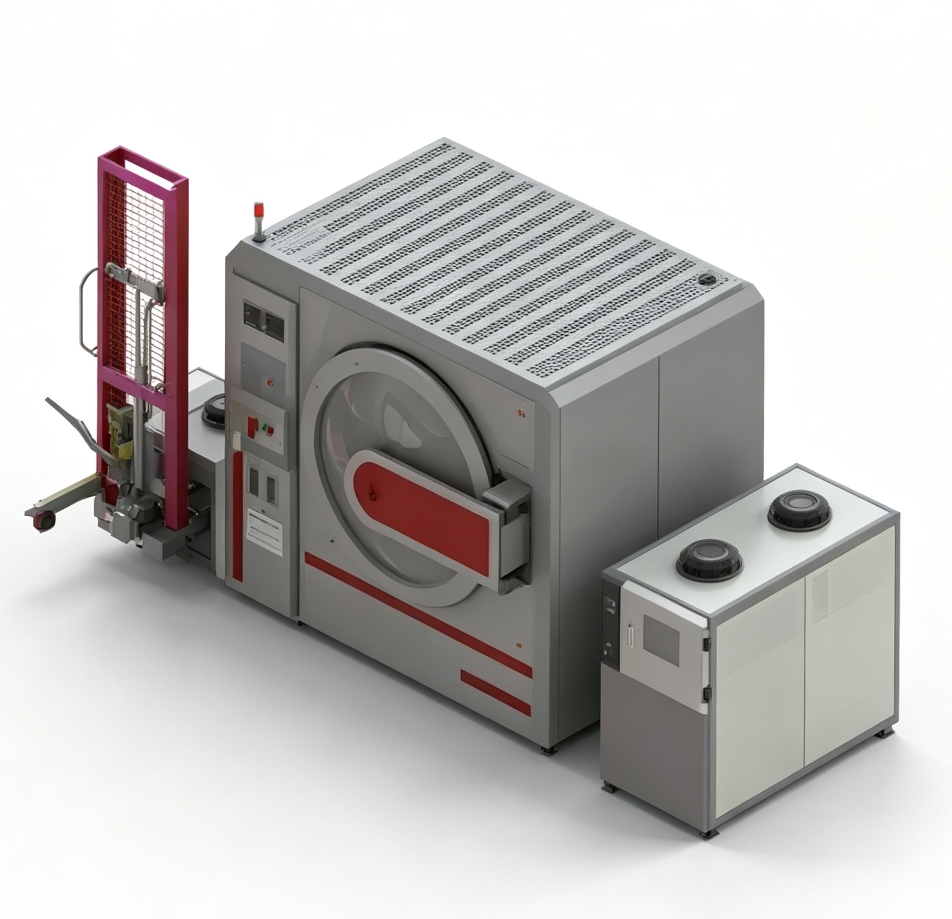
分水器钎焊炉是面向液冷分水器(Manifold)焊接需求开发的真空热工装备,核心服务于 AI 数据中心液冷歧管、液冷分配单元(CDU)歧管、机柜级液冷 Manifold、储能水冷分水器、新能源汽车热管理分水构件等产品的批量钎焊生产。
液冷分水器普遍具备多接口、大截面积、壁厚不均、气密性要求高的结构特点,传统焊接工艺很难同时满足焊缝无渗漏、内壁无氧化、构件不变形三项指标。设备依靠真空无氧环境、母材不熔化、毛细渗透成型的工艺特性,一次完成分水器主体与多路接头的冶金结合。
适用材料涵盖不锈钢(304/316L)、铜合金、铝合金,也可实现部分异种金属连接。成品接头承压 5MPa 以上,长期冷热交变运行不易出现微渗漏,是当前液冷分水组件量产中应用较成熟的焊接设备。
真空钎焊的本质:高真空环境下只熔化钎料、母材保持固态,依靠毛细作用力填充接头缝隙,实现冶金结合。
工件入炉后,真空机组将炉膛抽至工艺要求的高真空状态,排除空气与水汽,规避金属高温氧化,为无氧焊接创造条件。
针对分水器壁厚不均的特点,按预设曲线分段升温,温度控制在钎料熔化温度与母材熔化温度之间,避免快速受热导致形变。
恒温阶段保持炉膛温场稳定,液态钎料在毛细作用下充分浸润分水器全部接头缝隙,与母材发生扩散反应,形成气密性良好的连续冶金结合。
保温结束后梯度缓冷,逐步释放工件内部热应力,减少翘曲、裂纹风险,改善成品平面度。可选充氮气快冷,缩短生产周期。
冷却至安全温度后充气回压、开炉出炉,分水器主体与多路接头一次入炉同步完成焊接。
抽真空:抽至 5×10⁻³Pa,工装放气量大时延长抽真空时间。
缓慢除气:3~4℃/min 升温至 400℃,保温 40~60min。
梯度升温:4~5℃/min 升温至 820~880℃ 钎焊温度。
钎焊保温:820~880℃ 保温 20~40min,保障钎料充分浸润。
分段降温:真空缓冷至 400℃,充氮气 2~3℃/min 冷却至 150℃ 以下开炉。
提示:管径差异大的歧管,保温时长需根据实际壁厚调整;工艺调试初期建议用热电偶贴附歧管本体确认实际温度。
每条优势对应一个实际生产环节的改变,按您的生产痛点对照查看。
真空环境抑制氧化膜生成,Manifold 内壁无氧化皮、无焊渣残留,无需后清洗。传统焊接需用钎剂,残留杂质难清理,长期运行易堵塞流道。
→ 省去后清洗工序,流道长期通畅液态钎料毛细填充全部接头圆周缝隙,形成连续冶金结合,多接头一次入炉同步焊接。氦质谱检漏 ≤1×10⁻⁶Pa·m³/s,成品承压 5MPa 以上。
→ 减少二次焊接与返工,降低微渗漏风险焊接温度低于母材熔点,歧管主体保持固态,配合多段缓冷和定制工装,薄壁件形变小。传统焊接局部高温易烧穿,真空钎焊整体均匀受热规避翘曲。
→ 薄壁多接口构件尺寸稳定,废品率下降全程无需钎剂,高洁净真空环境完成焊接,无残留腐蚀隐患。液冷歧管长期通冷却液运行,从工艺源头消除内腔腐蚀问题。
→ 冷却液回路更安全,产品寿命更长3~5 区独立控温 + 串级 PID 双闭环,炉膛温场均匀性 ±0.5~1℃,同炉歧管品质稳定。支持上百段工艺曲线,固化参数后批量生产良品率可控。
→ 批量供货质量稳定,避免整炉报废真空钎焊的良品一半靠炉子、一半靠工装夹具。可结合客户分水器实际结构同步定制高温工装,实现均匀施压,抑制高温形变。
→ 设备到位即可工艺调试,省去多方对接分水器钎焊炉覆盖液冷散热五大应用领域,按工件结构与产能选择机型。
GPU 服务器液冷 Manifold、CDU 分配歧管、机柜级液冷接头
不锈钢 · 铜合金AI 训练集群液冷歧管、推理服务器液冷分配器
不锈钢 304/316LPCS 液冷歧管、储能集装箱液冷分配单元
铝合金 · 不锈钢电池包液冷歧管、电机控制器冷却分配器
铝合金IGBT 模块液冷歧管、变流器液冷分配器
铜合金 · 异种金属波纹管组件、多层复合液冷歧管、法兰连接体
铜-不锈钢异种连接以下参数为志远工业标准机型参考参数,来源于官网产品页,可按客户工艺需求调整。
| 参数项目 | 实验型 | 标准型 | 大规格型 |
|---|---|---|---|
| 炉膛尺寸(宽×高×深) | 400×400×600mm | 600×600×900mm | 800×800×2400mm |
| 最大装载量 | 200kg | 800kg | 3000kg |
| 最高工作温度 | 1350℃ | 1350℃ | 1350℃ |
| 温区数量 | 2 温区 | 3 温区 | 5 温区 |
| 极限真空度 | 8×10⁻⁴Pa | 8×10⁻⁴Pa | 8×10⁻⁴Pa |
| 工作真空度 | 4×10⁻³Pa | 4×10⁻³Pa | 4×10⁻³Pa |
| 控温精度 | ±1℃ | ±1℃ | ±1℃ |
| 温场均匀性 | ±5℃ | ±3℃ | ±3℃ |
| 额定功率 | 80kW | 230kW | 540kW |
| 电源 | 380V 三相 | 380V 三相 | 380V 三相 |
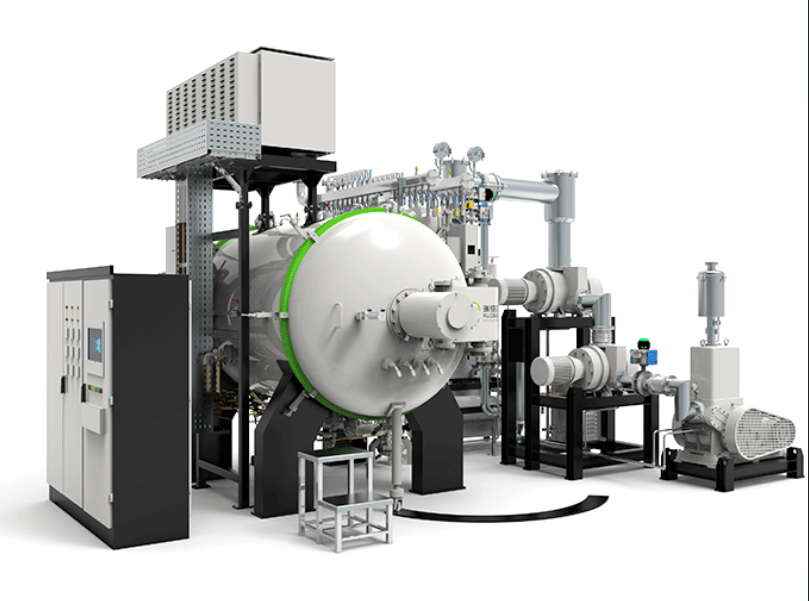
备注:以上为参考参数,具体规格可根据歧管尺寸、接头数量、产能需求做非标定制调整。炉体、加热元件、真空系统、冷却系统等配置模块见下表。
| 配置模块 | 规格说明 | 备注 |
|---|---|---|
| 炉体结构 | 加强型双层水冷承压壳体,内层 SUS304 镜面不锈钢,外层 Q345 碳钢 | 长期稳定运行 |
| 加热元件 | 高温钼镧合金带 / 石墨发热体,双压边加强处理 | 高温不变形 |
| 温控系统 | 3~5 区独立控温,串级 PID 双闭环,可编程上百段曲线 | 按炉膛长度配置 |
| 真空系统 | 机械泵 + 罗茨泵 + 扩散泵 / 分子泵三级机组,金属密封法兰 | 大抽速应对工装放气 |
| 冷却系统 | 炉体水冷夹套 + 氮气气冷循环,热交换器,水压 / 水流 / 水温检测 | 可选快冷 |
| 料车系统 | 耐热承重料车,可移出炉外,可选液压驱动 | 便于吊装装配 |
按以下五项核对您的工件与生产条件,避免选型偏差。