

联系电话
13631572573


紫铜冷板作为大功率电力电子、算力中心服务器、新能源汽车电控系统的核心散热部件,其真空钎焊的操作方法直接决定了焊缝致密性、流道通畅度和整体导热性能。不同于普通金属焊接,紫铜冷板的真空钎焊是一套从预处理到焊后检测的闭环精密工艺,每一个环节的操作偏差都可能导致冷板出现渗漏、流道堵塞、导热衰减等问题。东莞志远工业设备在紫铜冷板钎焊加工领域积累了丰富的实操经验,本文系统梳理全流程操作要点。
紫铜冷板的焊前处理是整个工艺中最容易被忽视,却对最终焊接效果影响最大的步骤。
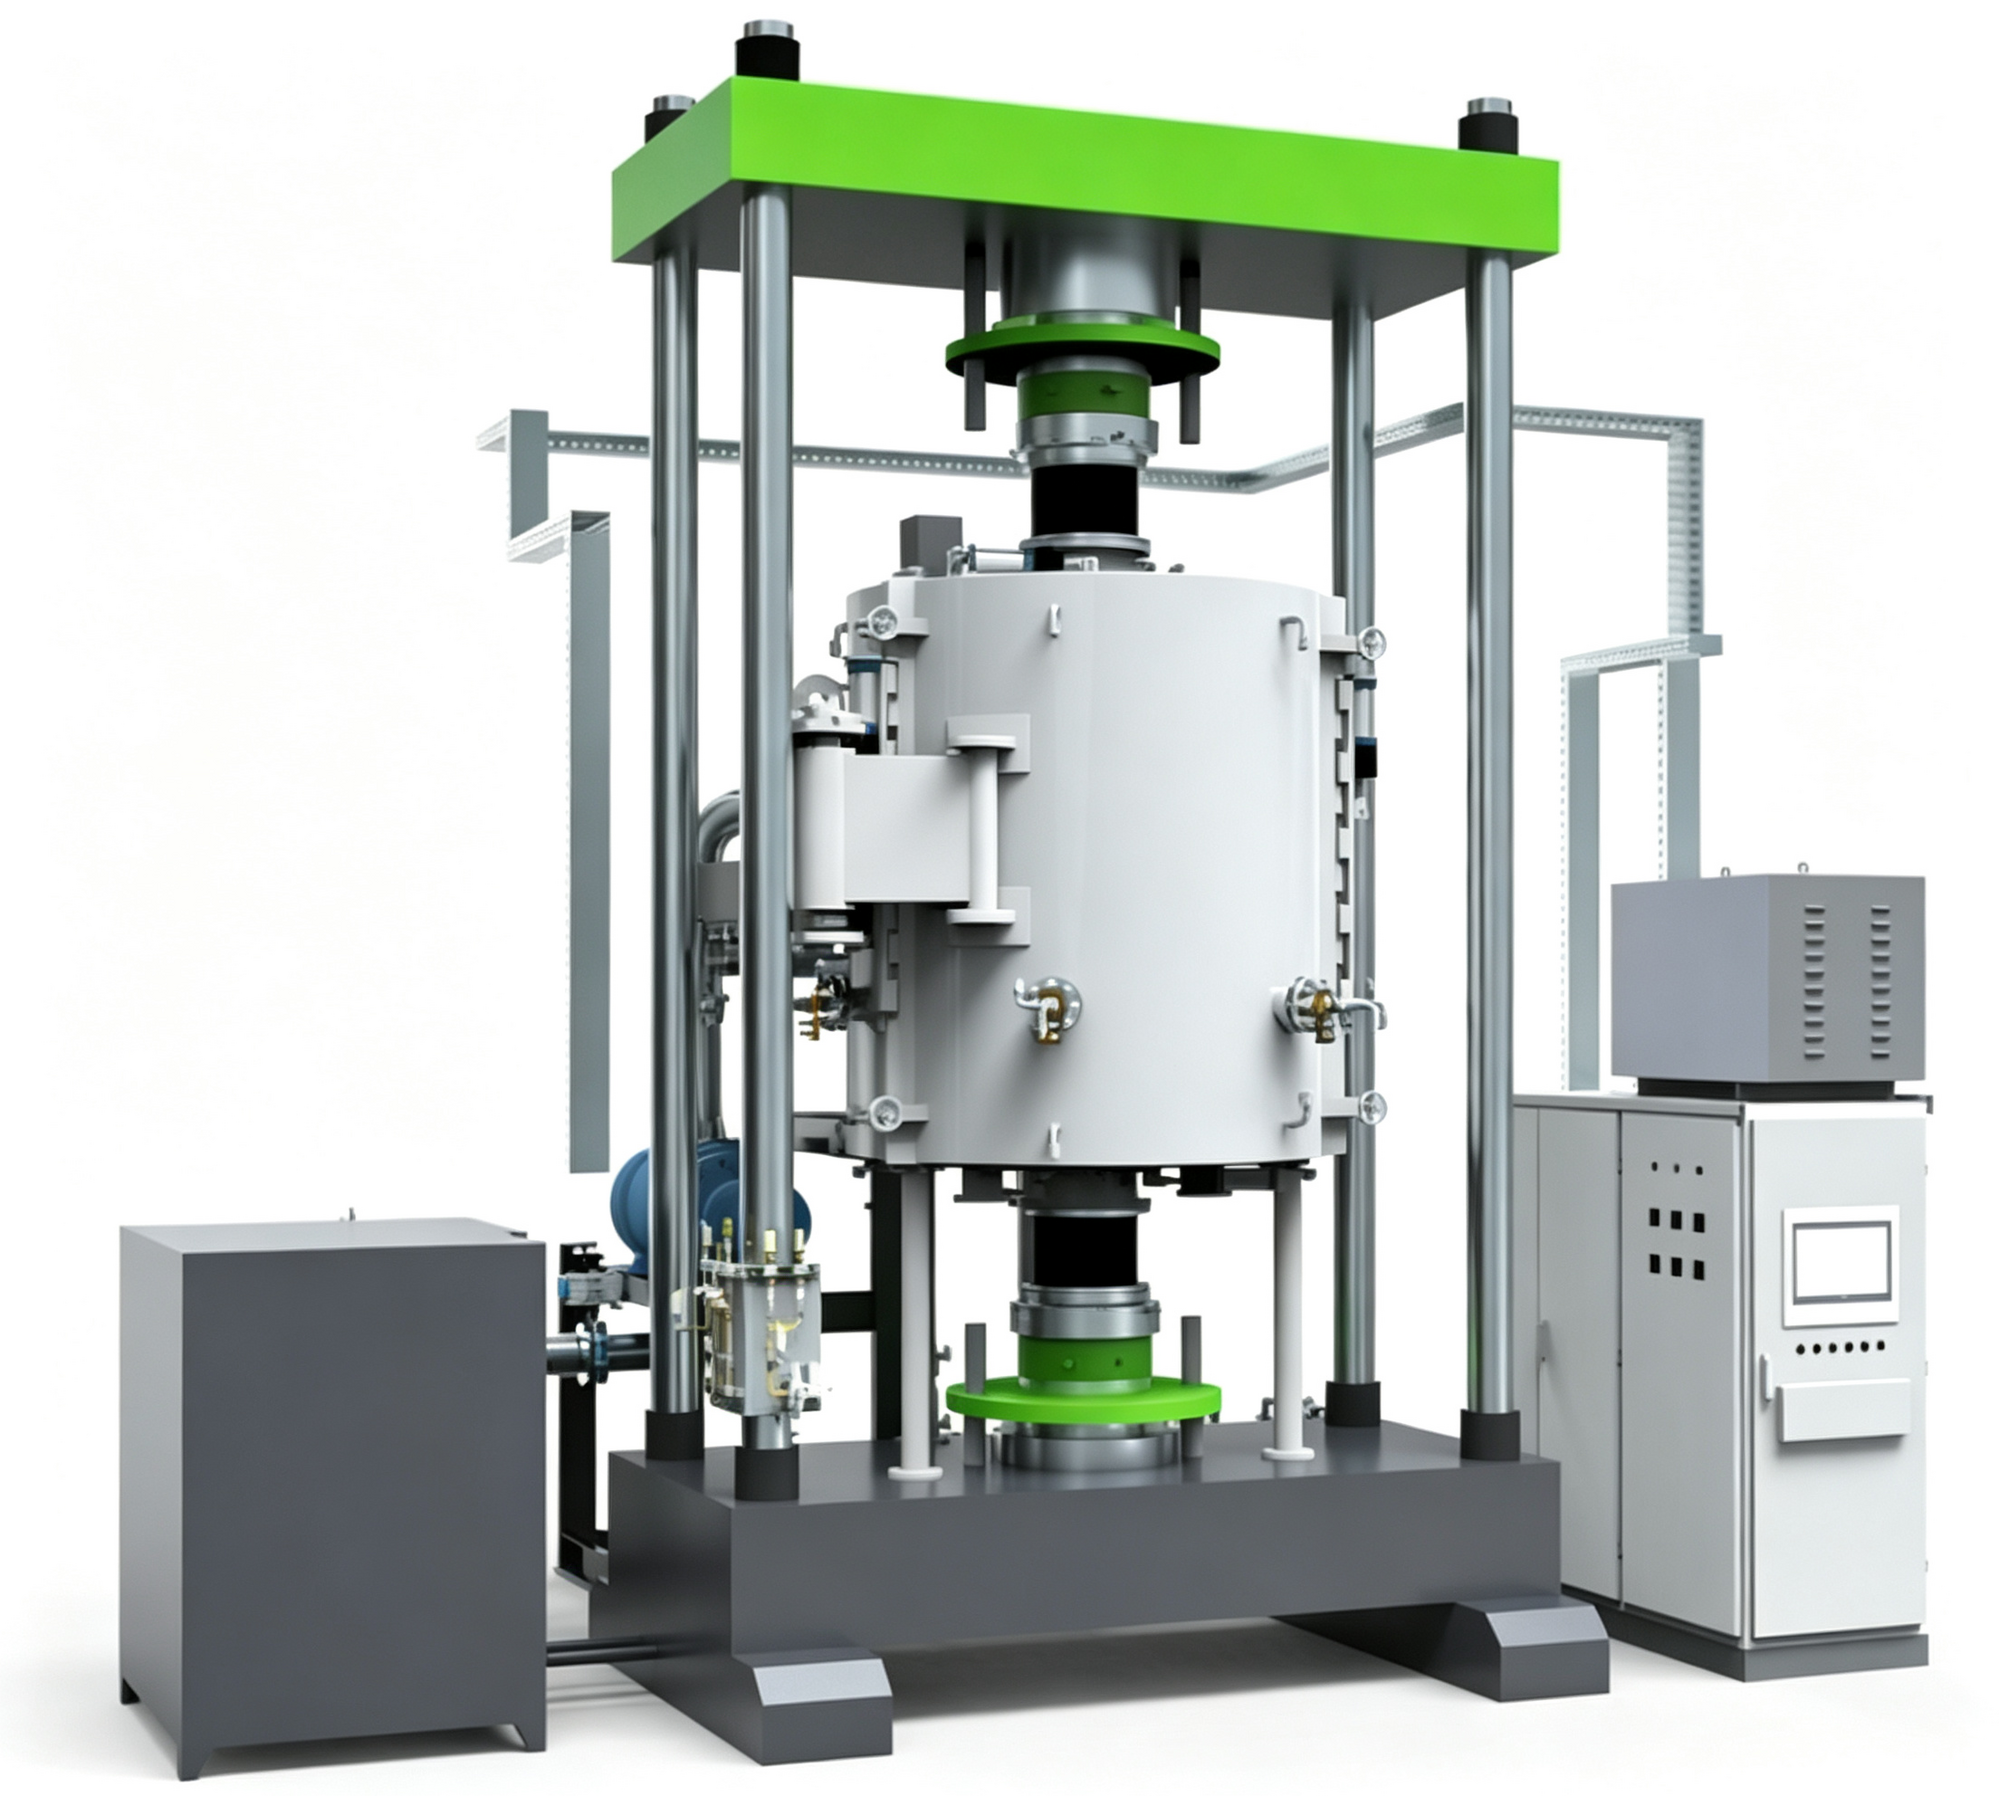
首先是母材表面净化,使用800目以上的砂纸或不锈钢丝刷,彻底打磨掉紫铜板材待焊区域的氧化皮、拉丝纹和表面油污,严禁用手直接触碰打磨后的待焊面,避免留下指纹油脂造成后续焊缝虚焊。随后进行化学清洗,将工件放入5%的稀硫酸溶液中酸洗3-5分钟,彻底去除表面残留的氧化亚铜,之后用去离子水反复冲洗,再放入无水乙醇中脱水,最后转移至120℃的烘箱中保温30分钟完全烘干,确保表面没有任何水渍残留。
工装夹具同样需要提前预处理,紫铜冷板常用的石墨或不锈钢夹具,必须提前在1000℃的高真空环境下完成去气处理,避免焊接过程中夹具大量放气,导致炉内真空度骤降,造成紫铜表面氧化发黑。多层结构的紫铜冷板,装配时要在层间垫入高纯石墨隔条,防止高温下板材受压变形,保证冷板整体的平面度。
钎料的装配操作直接关系到后续钎料的流动路径,是防止流道堵塞的核心步骤。
根据冷板的流道结构,将预制成形的箔状、膏状钎料精准放置在待焊间隙中,装配间隙严格控制在0.01-0.02mm之间,钎料用量以刚好填满毛细间隙为准,禁止过量放置,避免高温下钎料漫流堵塞内部微细流道。如果使用非晶态钎料,可直接冲剪成与焊缝形状匹配的薄片,预置在待焊位置,无需额外粘结剂,能更好地控制钎料的铺展范围。
工件进炉摆放时,冷板之间要预留足够的气流通道,不可紧密堆叠,保证炉内各处温度均匀一致。多层冷板上下叠放时,要在中间垫入耐高温的支撑垫块,避免上层工件的重量压塌下层冷板的薄壁流道。同时要提前检查炉门密封圈的清洁度,确保炉体整体漏率低于5×10⁻⁷Pa·m³/s,防止焊接过程中漏气导致紫铜表面氧化、焊缝结合不良。
真空钎焊的升温过程必须采用分段梯度控制,不能直接快速升温至钎焊温度,避免工件和炉体局部温差过大产生热应力。
首先启动真空机组抽气,待炉内真空度达到10⁻³Pa级别后开始第一段升温,以10℃/min的速率从室温升至400℃,在此温度下保温30分钟,让工件、夹具和炉内构件充分除气,彻底排出表面吸附的水汽和挥发性杂质。随后进入第二段升温,以5-8℃/min的速率缓慢升至钎焊温度,根据选用的钎料类型调整具体温度:使用AgCu28钎料时控制在810-850℃,使用铜磷钎料时控制在700℃左右,到达目标温度后按工艺要求保温5-20分钟,让钎料充分润湿母材,在毛细作用下均匀填充整个焊缝间隙,同时完成元素扩散形成牢固的冶金结合。
保温阶段结束后不能直接快速冷却,先随炉降温至600℃以下,再向炉内充入纯度99.99%以上的高纯氩气,控制冷却速率在8-15℃/min,避免冷却速度过快导致紫铜冷板内部产生过大的焊接应力,引发板材变形甚至焊缝微裂纹。
当炉内温度自然冷却至150℃以下时,才能打开炉门取出工件,过早破空会让高温状态的紫铜接触空气发生二次氧化,导致表面变色、焊缝性能下降。
取出工件后先进行外观初检,观察焊缝位置是否形成连续均匀的钎料圆角,表面有无未熔合、缺料的痕迹,重点检查冷板进出口、流道转角等钎料流动的末端区域,确认没有钎料漫流堵塞流道。随后开展密封性测试,向冷板流道内通入1.5倍额定工作压力的压缩空气,放入水中保压3分钟,全程无气泡溢出即为无渗漏。最后可通过氦质谱检漏仪进行高精度检漏,确保漏率低于1×10⁻⁹Pa·m³/s,满足高可靠散热场景的使用要求。
如果发现局部焊缝未焊透,可打磨掉缺陷区域的残留钎料,重新预置少量钎料后二次进炉,按照原工艺曲线完成补焊;如果出现大面积气孔、流道堵塞等严重缺陷,则需要完全清除旧钎料,重新执行全套预处理和焊接流程。
| 工艺阶段 | 温度区间 | 升温速率 | 保温时间 | 真空度要求 |
|---|---|---|---|---|
| 除气阶段 | 室温→400℃ | 10℃/min | 30分钟 | ≤5×10⁻²Pa |
| 升温阶段 | 400℃→钎焊温度 | 5-8℃/min | - | ≤5×10⁻³Pa |
| 钎焊保温 | 810-850℃(AgCu28) | - | 5-15分钟 | ≤3×10⁻³Pa |
| 冷却阶段 | 850℃→600℃ | 随炉冷却 | - | 充氩保护 |
| 出炉温度 | ≤150℃ | - | - | - |
注:以上参数为紫铜冷板典型工艺参考值,具体需根据工件结构、厚度和批量要求调整。
案例一:某半导体设备厂商紫铜冷板批量加工项目
客户为半导体设备配套紫铜水冷板,要求氦检漏率≤5×10⁻¹⁰Pa·m³/s,平面度≤0.03mm。东莞志远技术团队根据产品结构特点,优化了清洗流程和工装压紧方案,将真空度稳定控制在2×10⁻³Pa以内,批量交付良率达到98%以上,顺利通过客户的装机验证。
案例二:某新能源车企电驱紫铜冷板项目
该项目为新能源汽车电驱系统配套紫铜水冷板,年需求量20万片。项目初期客户遇到焊后变形量大、流道堵塞率偏高等问题。东莞志远团队通过调整冷却速率、优化钎料预置方式,将焊后平面度控制在0.05mm以内,流道一次合格率提升到97%以上。
整套紫铜冷板真空钎焊的核心逻辑,就是在高真空无氧化的环境中,通过精准的温度控制,让钎料均匀铺展填充,同时控制紫铜母材的高温软化和工件变形。只要严格把控每一步操作细节,就能获得焊缝致密、流道通畅、导热性能优异的高品质紫铜冷板。如果您有紫铜冷板钎焊加工或真空钎焊炉设备方面的需求,欢迎咨询交流。
下一篇:铝水冷板真空钎焊核心应用场景