
联系电话
13631572573


随着AI算力爆发、新能源汽车渗透率攀升以及储能产业规模化,液冷散热已经从"可选方案"变成了"刚需基础设施"。无论是AI服务器冷板、动力电池水冷板,还是储能液冷歧管,其内部流道的密封性、耐压性与洁净度直接决定了产品寿命与安全。而决定这些核心指标的第一道工序,就是钎焊工艺的选择。当前主流液冷板钎焊设备呈现"两条路线"并行的格局:一条是液冷连续钎焊炉(可控气氛钎焊CAB炉),另一条是真空钎焊炉。两条路线在工艺原理、焊缝质量、产能模式、成本结构上差异显著,选型一旦失误,轻则良率下滑,重则整条产线报废。本文从工艺底层逻辑出发,对两大炉型做一次系统、专业、可落地的钎焊设备对比。
液冷连续钎焊炉的核心是可控气氛钎焊(Controlled Atmosphere Brazing,CAB)技术。其工艺逻辑是:先用高纯度氮气(≥99.99%)置换炉内空气,形成无氧惰性保护环境,再通过非腐蚀性氟化物钎剂(以NOCOLOK氟铝酸钾为代表,全球铝钎焊行业标准)去除铝材表面致密的Al₂O₃氧化膜,使液态钎料能够润湿母材并通过毛细作用填充焊缝间隙,最终在600~650℃(铝钎焊窗口通常在580~620℃)温度区间完成冶金结合。
CAB炉的结构形态以网带式连续炉为主:工件从前端进料、经预热段、钎焊段、缓冷段到出料冷却,全程在炉内自动流转,可实现24小时不间断生产。一条标准CAB生产线通常由喷淋清洗机、钎剂喷涂系统、干燥炉、钎焊炉主体、冷却段和废气处理装置组成,属于典型的流水线式装备。
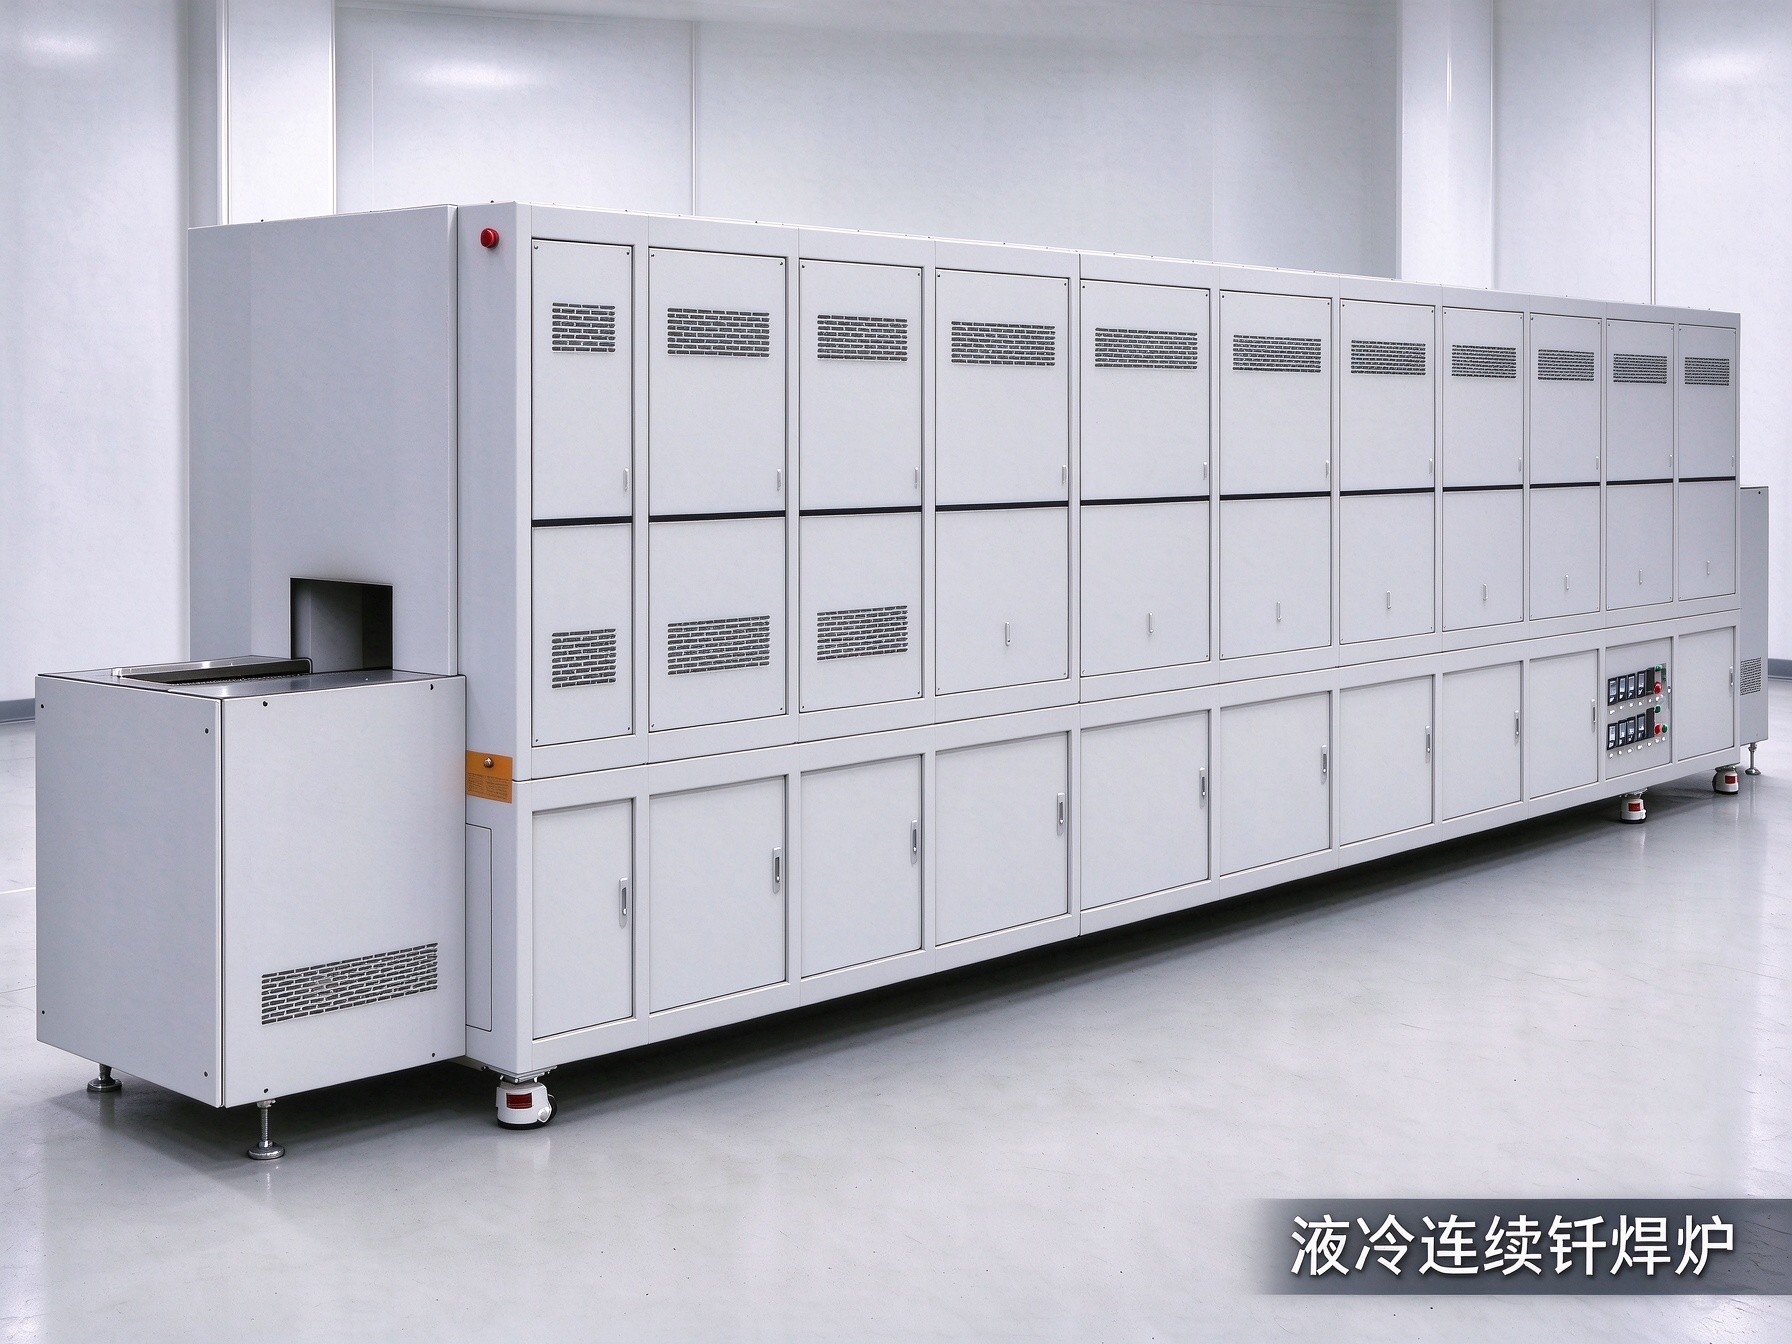
铝钎焊的工艺流程可以概括为五个环节:一是前处理清洗,去除工件表面油污与金属碎屑;二是钎剂涂覆,通过湿喷、静电喷涂或钎剂浆料预涂将NOCOLOK钎剂均匀附着于焊区;三是干燥脱水,确保钎剂在进入高温区前充分固化;四是钎焊加热,工件在氮气保护下快速升温至钎料熔点以上;五是分段冷却,控制冷却速率以稳定焊缝组织、控制变形。需要强调的是,CAB工艺对加热速率有严格要求——升温过慢会导致钎剂提前干燥失效,升温过快则温场不均,因此温控曲线的精确性是连续炉的工艺核心。
与连续炉"置换气氛+化学钎剂"的路线不同,真空钎焊炉走的是"抽取气氛+真空助焊"的路线。设备通过机械泵与扩散泵(或分子泵)机组将炉内气压抽至10⁻³Pa级高真空,从根本上移除了氧、水汽等活性气氛。在高温与高真空的双重作用下,铝合金、不锈钢表面的氧化膜(Al₂O₃、Cr₂O₃等)发生分解或还原,裸露出新鲜金属表面,钎料直接润湿母材——这就是业内常说的"真空本身就是最干净的焊剂"。
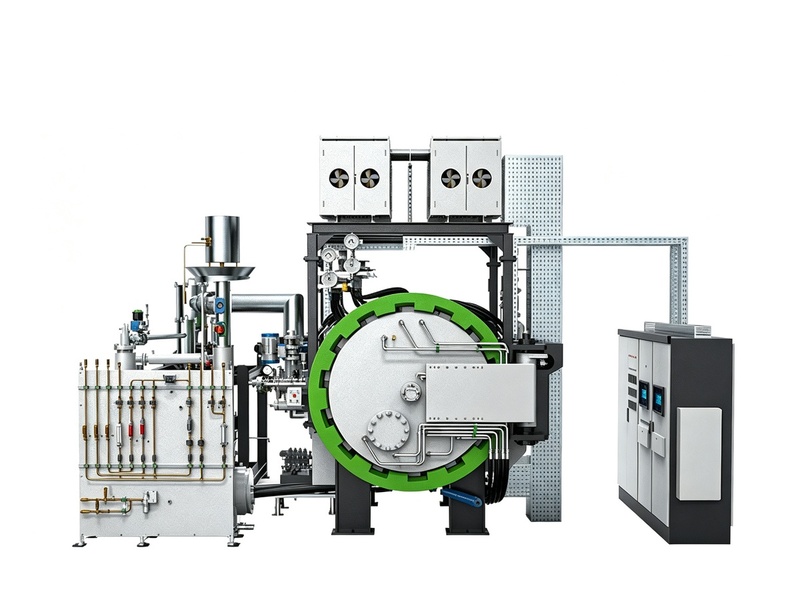
真空钎焊炉多为间歇式(批次式)单室或双室结构,典型规格如有效区800×800×1200mm的液冷专用炉型,极限真空可达6.7×10⁻⁴Pa,压升率控制在≤0.3Pa/h,铝钎焊窗口580~620℃,配套180~230kW加热功率。其生产过程为:装炉→抽真空→加热→保温钎焊→随炉冷却→充氮出炉,单批次周期通常为4~8小时,适合多品种、小批量、高附加值工件的柔性生产。
真空钎焊的工艺优势集中在三点:其一,全程无氧无污染,接头无需钎剂辅助,杜绝了钎剂残留引发的晶间腐蚀隐患;其二,焊缝致密、光亮、强度高,能胜任钛、锆、铌、高温合金、陶瓷等难焊材料的连接;其三,工件整体受热均匀、变形小,特别适合内部流道复杂、壁厚极薄的精密液冷组件。
同样是钎焊设备,连续炉与真空炉在气氛控制、助焊机制、生产模式、质量特性、成本结构五个维度上存在本质差异。为便于工程决策,先给出总览表,再逐项展开。
| 对比维度 | 液冷连续钎焊炉(CAB) | 真空钎焊炉 |
|---|---|---|
| 气氛环境 | 高纯氮气(≥99.99%)置换,露点需严格控制 | 真空抽取至10⁻³Pa级,气氛纯净度更高 |
| 助焊机制 | 依赖NOCOLOK氟化物钎剂破除氧化膜 | 无钎剂,真空高温下氧化膜分解还原 |
| 焊后处理 | 钎剂残留形成1~2μm附着膜,一般需后续清洁或免清洗工艺适配 | 无钎剂残留,免清洗、免酸洗 |
| 生产模式 | 连续式网带传输,24小时不间断,批次一致性高 | 间歇式批次生产,单周期4~8小时,柔性换型 |
| 温场特性 | 分段恒温,升降温快,适合规整平板件 | 整体均热,温场均匀性好,适合复杂结构件 |
| 典型钎焊温度 | 580~620℃(铝) | 580~620℃(铝),亦覆盖不锈钢、钛、高温合金 |
| 单位成本 | 设备投入低、能耗低,单位成本可降20%~30% | 设备投入高、运行能耗高,单件成本偏高 |
| 质量特征 | 良率稳定,适合大批量标准化件 | 焊缝极洁净、密封性极强,适合高要求精密件 |
这是两大工艺最根本的分水岭。CAB炉采用"置换"策略,用氮气把氧气赶出炉腔,但氮气纯度、炉内露点、进料口与出料口的动态密封都会影响实际氧含量,因此CAB炉对炉体气密性、氮气耗量和露点在线监控有较高要求。真空钎焊炉则采用"移除"策略,直接把炉内气氛抽走,氧分压远低于CAB炉所能达到的水平,从物理层面杜绝了氧化可能。对于液冷板这类对焊缝内部洁净度要求极高的产品,真空环境的"上限更高"。
CAB工艺离不开钎剂,而钎剂的使用会带来一系列连锁成本:钎剂喷涂系统的购置与维护、钎剂浆料的耗材成本、喷涂后的干燥工序、以及钎剂残留对工件清洁度的影响。NOCOLOK钎剂虽然设计为"非腐蚀性",冷却后会在表面形成1~2μm的牢固附着膜,对于液冷产品而言,若流道内部存在钎剂残留,长期运行中仍可能对冷却液纯净度构成风险,因此高端液冷应用往往需要额外的清洗工序。真空钎焊则完全绕开了这一系列问题:无钎剂、无残留、无清洗、无腐蚀隐患,焊后工件直接进入下道工序。这也是为什么业内公认"真空钎焊是液冷产品最干净的工艺路线"。
液冷连续钎焊炉的最大价值在于"规模效率":网带连续输送使工件像流水线一样流过预热、钎焊、冷却各区段,单件节拍短、批次间一致性好,非常适合千万级年产能的标准化散热器生产。真空钎焊炉则是"柔性专家":每次装炉可以混装不同型号工件,温度曲线按品种编程调用,多品种小批量切换成本低,特别适合研发试制、样品验证和高价值定制件。需要指出的是,真空炉也可以通过双室设计、冷热室交替来缩短周期,但在"绝对产量"上与连续炉仍有数量级差距。
液冷产品最怕的是渗漏、气孔和流道堵料。真空钎焊由于气氛纯净、无钎剂干扰,液态钎料润湿性、流动性极佳,能够填充极窄的微通道间隙,焊缝致密度和密封性达到行业最高水平;配合氦质谱检漏,漏率可稳定控制在≤1×10⁻⁶Pa·m³/s量级,耐压能力普遍满足1.5MPa以上要求。CAB钎焊连续炉的焊缝质量同样可靠,在汽车散热器领域已大规模验证,但其质量上限受限于气氛纯净度与钎剂均匀性——工件越复杂、流道越细密,CAB的工艺窗口就越窄。对AI服务器冷板、微通道冷板这类"壁薄、流道密、要求零泄漏"的工件,真空钎焊是当前行业公认的最优解。
从一次性投入看,CAB连续炉的采购成本明显低于同规格真空炉,且氮气保护运行能耗低,单位制造成本可降低20%~30%。但把账算全:CAB要加上钎剂耗材、喷涂系统、干燥炉、清洗设备的投入,以及钎剂残留带来的品控与返工风险成本。真空炉的初始投入和能耗虽高,但免钎剂、免清洗、良率高、产品附加值高,在中高端液冷产品上反而具备更好的全生命周期经济性。结论是:批量标准化件选CAB划算,精密高值件选真空炉更划算——成本对比必须放在具体产品结构里谈,脱离场景谈成本没有意义。
工艺选型的本质是"产品需求×批量规模×质量要求"三者的匹配。结合液冷行业的主流应用,给出如下选型建议。
| 应用场景 | 推荐炉型 | 决策理由 |
|---|---|---|
| AI服务器GPU/CPU冷板 | 真空钎焊炉 | 微通道+多层结构,热流密度200~400W/cm²,要求零泄漏、内部绝对洁净,真空无钎剂路线不可替代 |
| 新能源汽车电池/电机冷板 | 真空钎焊炉为主 | 批量年产可达10万+,耐压3~5MPa,密封性要求高;大平面规整件可评估CAB降本 |
| 储能液冷分水器/歧管 | 真空钎焊炉 | 长工件两头温差控制、多口密封一致性,真空温场均匀性更优 |
| 汽车散热器/冷凝器/中冷器 | 液冷连续钎焊炉(CAB) | 大批量标准化、工作压力低于0.6MPa,CAB效率与成本优势明显,汽车行业已验证数十年 |
| 铜质液冷板/无氧铜组件 | 真空钎焊炉 | 无氧铜高温易氧化,真空环境保证表面无氧化色、无氢脆开裂 |
| 多品种小批量/研发试制 | 真空钎焊炉 | 间歇式柔性生产,换型成本低,适合打样与工艺开发 |
当前AI服务器冷板正从单芯片几十瓦向GB200/H200级数百瓦热流密度演进,液冷板普遍采用"多层钎焊复合结构+微通道"设计,真空钎焊渗透率已超过90%。这类工件一旦出现钎剂残留或微小气孔,轻则冷却液被污染,重则整机泄漏宕机,因此"无钎剂、无残留、零泄漏"的真空钎焊成为刚需。行业头部液冷组件厂商(如进入英伟达、谷歌等海外供应链的企业)均以真空钎焊为核心工艺,其设备也多为自研改造或高规格真空炉。
与液冷板不同,汽车散热器、冷凝器、中冷器等铝热交换器属于"大批量、规整外形、压力不高"的标准化产品,CAB连续钎焊炉在汽车行业已经应用数十年,是公认的主流工艺。其高产出、低单位成本的优势在千万级年产量面前极具竞争力。这也是西科沃克(Seco/Warwick)等国际炉厂既做真空铝钎焊线(VAB)又做CAB连续线的原因——两条路线面向不同市场,并不互斥。
展望未来,液冷钎焊装备呈现三个趋势。其一,真空钎焊向"连续化"演进:双室真空炉、真空钎焊连续产线相继出现,试图在保持真空质量的同时提升节拍,缩小与CAB炉的产能差距。其二,CAB向"高洁净"升级:钎剂配方、免清洗工艺、气氛露点控制技术的进步,使CAB炉在部分中端液冷板场景具备了替代真空炉的可能。其三,工艺数字化的普及:无论是连续炉的温区串级PID控制,还是真空炉的真空度、压升率在线监控,数据化工艺管理正在成为选型时的重要加分项。
对企业而言,正确的策略不是"二选一",而是根据产品矩阵配置装备组合:以真空钎焊炉承接高附加值精密液冷件,以连续钎焊炉承接大批量标准化件,两条线互补,才能实现质量与成本的双优。选型时应重点考察设备厂家的温场均匀性数据、真空指标(极限真空度、压升率)、工艺验证能力和售后服务响应,必要时用真实工件做同炉对比试验,用数据说话。更多液冷钎焊工艺相关内容可参考行业专题文章。
液冷连续钎焊炉与真空钎焊炉没有绝对的优劣,只有场景下的适配。连续炉赢在效率与成本,真空炉赢在质量与洁净。液冷板钎焊的核心矛盾——"既要大规模量产,又要零泄漏洁净"——决定了高端液冷件在未来相当长一段时间内仍将以真空钎焊为主力,而连续钎焊炉将在标准化换热器领域继续扮演量产主力。理解了两种工艺的底层逻辑,也就掌握了液冷钎焊选型的主动权。选择何种钎焊设备,本质上是在为产品的质量定位与市场定位做一次精准的工艺投票。
下一篇:没有了