

联系电话
13631572573


从材料本身来看,金刚石的导热率很高,铜的导热率也不低,但把两者混合烧结之后,复合材料的实际导热率往往远低于理论计算值,核心原因就是两者之间的界面润湿性差。铜和金刚石既不互溶,也不反应,铜液在金刚石表面的接触角超过100度,基本铺展不开,就像水滴在荷叶上一样,铜只能裹住金刚石颗粒的一部分,界面上存在大量微观空隙。
这些空隙会在界面上形成很大的热阻,热量从铜传到金刚石的时候,需要跨过这些空隙,热流通道被阻断,最终整个复合材料的导热率就上不去。如果只是简单把金刚石粉和铜粉混合后在真空炉里无压烧结,铜没有足够的流动性填充金刚石之间的缝隙,致密度往往只有90%左右,导热率可能连300W/(m·K)都到不了,还不如纯铜,完全发挥不出金刚石的高导热优势。
要解决这个问题,从工艺上主要有两个方向:一个是在烧结过程中施加压力,让铜粉在高温下塑性流动,挤入金刚石颗粒之间的缝隙,把孔隙填充掉,提升致密度;另一个是对界面进行改性,比如在金刚石表面镀一层钛、铬、钼等活性金属,或者在铜基体里加入少量合金元素,让金刚石和铜之间能形成化学键合,降低界面热阻。这两个方向都需要在真空热压烧结炉里完成,因为高温下如果有氧气存在,铜会氧化,金刚石表面也会出现石墨化,反而会恶化界面结合。
真空热压烧结的致密化过程,不是简单把粉末压硬,而是分几个阶段进行的。首先是升温阶段,粉末颗粒在模具里被加热,随着温度升高,铜粉的屈服强度下降,开始出现塑性变形,在轴向压力的作用下,粉末颗粒发生重排,大颗粒之间的缝隙被小颗粒填充,坯体的密度初步提升,这个阶段大概在600℃之前完成。
继续升温到800℃以上,铜的原子扩散开始变得活跃,颗粒之间的接触界面发生扩散焊合,孔隙逐渐缩小,同时在压力作用下,铜发生塑性流动,挤入金刚石颗粒之间的微小缝隙,把残留的孔隙填充掉。这个阶段是致密化的关键阶段,温度和压力的匹配很重要:温度太低,铜的流动性不够,填不满缝隙;温度太高,超过1100℃,金刚石表面会和铜里的杂质发生反应,形成脆性相,反而降低材料的性能。
保温阶段,在目标温度下保持一段时间,同时维持压力,让铜的塑性流动和原子扩散充分进行,把坯体里的残留孔隙基本排除,致密度接近理论密度的99%以上。这个阶段的保温时间也需要根据坯体大小调整,小尺寸坯体保温15分钟就足够,大尺寸坯体需要保温30分钟以上,让坯体内部的温度均匀,压力充分传递。
真空环境在这个过程里很重要,首先是排除炉膛里的氧气,避免铜在高温下氧化形成氧化铜,影响铜的导热率;其次是把粉末吸附的气体、粉末表面的油脂分解产物抽走,这些气体如果留在坯体里,会形成封闭气孔,影响致密度;另外,真空环境下铜和金刚石之间不会和氮气、氢气等发生反应,能保证界面纯净。东莞志远工业设备的热压炉配置大抽速真空系统,能在升温前把炉内真空度抽到5×10⁻⁴Pa,满足金刚石铜烧结的真空要求。
热压工艺里,压力和温度不是独立的参数,两者需要配合调整。如果温度偏低,即使加很高的压力,铜的塑性变形能力有限,也很难把微小孔隙填实,反而会让石墨模具承受过大的压力,缩短模具寿命;如果温度偏高,压力又太大,可能会让铜过度流动,从模具缝隙里挤出来,造成坯体成分偏析,金刚石颗粒分布不均匀。
常规的金刚石铜热压工艺,温度一般设定在900℃到1050℃之间,压力在30MPa到60MPa之间。对于金刚石表面镀了活性金属的材料,界面润湿性更好,所需的烧结温度和压力可以低一些;对于未镀层的纯铜基体,就需要稍高一点的温度和压力来保证致密度。工艺开发的时候,通常会做几组对比试验,调整不同的温度和压力组合,测烧结后坯体的致密度和导热率,找到最优的参数区间。
设备的压力控制精度很关键,热压过程中如果压力波动大,会导致坯体不同位置的致密程度不一样,有的地方孔隙多,有的地方铜被挤出来,后续机加工的时候容易出现变形,成品率低。志远的热压炉配置伺服加压系统,压力控制精度可以达到±0.5MPa,在保温阶段能保持压力稳定,不会因为温度变化出现压力漂移,保证每一批坯体的致密度一致。
升温速率也会影响最终的界面结合。如果升温太快,粉末里吸附的气体来不及排出,会在坯体里形成气孔;同时快速升温会让石墨模具里外温差大,模具容易开裂。一般升温速率控制在5℃/min到10℃/min,在脱气阶段(大概400℃左右)保温一段时间,让粉末里的吸附气体充分排出,再继续升温到烧结温度,这样能减少坯体里的残留气孔。
烧结保温结束后,冷却过程也会影响材料的最终性能。如果冷却太慢,坯体在高温下停留时间长,金刚石和铜之间会发生过度的界面反应,形成过厚的脆性反应层,反而会增大界面热阻,降低材料的强度;如果冷却太快,坯体内部和外部温差大,会产生热应力,导致坯体开裂,尤其是大尺寸坯体,冷却速度需要控制好。
所以热压炉一般配置充氩气快冷系统,保温结束后,停止加热,充入高纯氩气,通过气体循环把热量带走,实现可控速度的冷却。一般冷却阶段先随炉慢冷到700℃,再充氩气快冷到200℃以下出炉,这样既减少了高温停留时间,又避免了冷却过快导致的开裂。
冷却过程中保持一定的压力,也能减少冷却过程中因为热膨胀不匹配产生的微裂纹,直到温度降到500℃以下再卸压,这样坯体在冷却收缩的时候,压力可以抵消一部分热应力,减少开裂风险。这些工艺细节都需要设备的控制系统支持,志远的热压炉程序可以自定义整个升温、保温、加压、冷却的曲线,客户可以根据自己的材料配方设置对应的工艺程序,一键完成整个烧结过程。
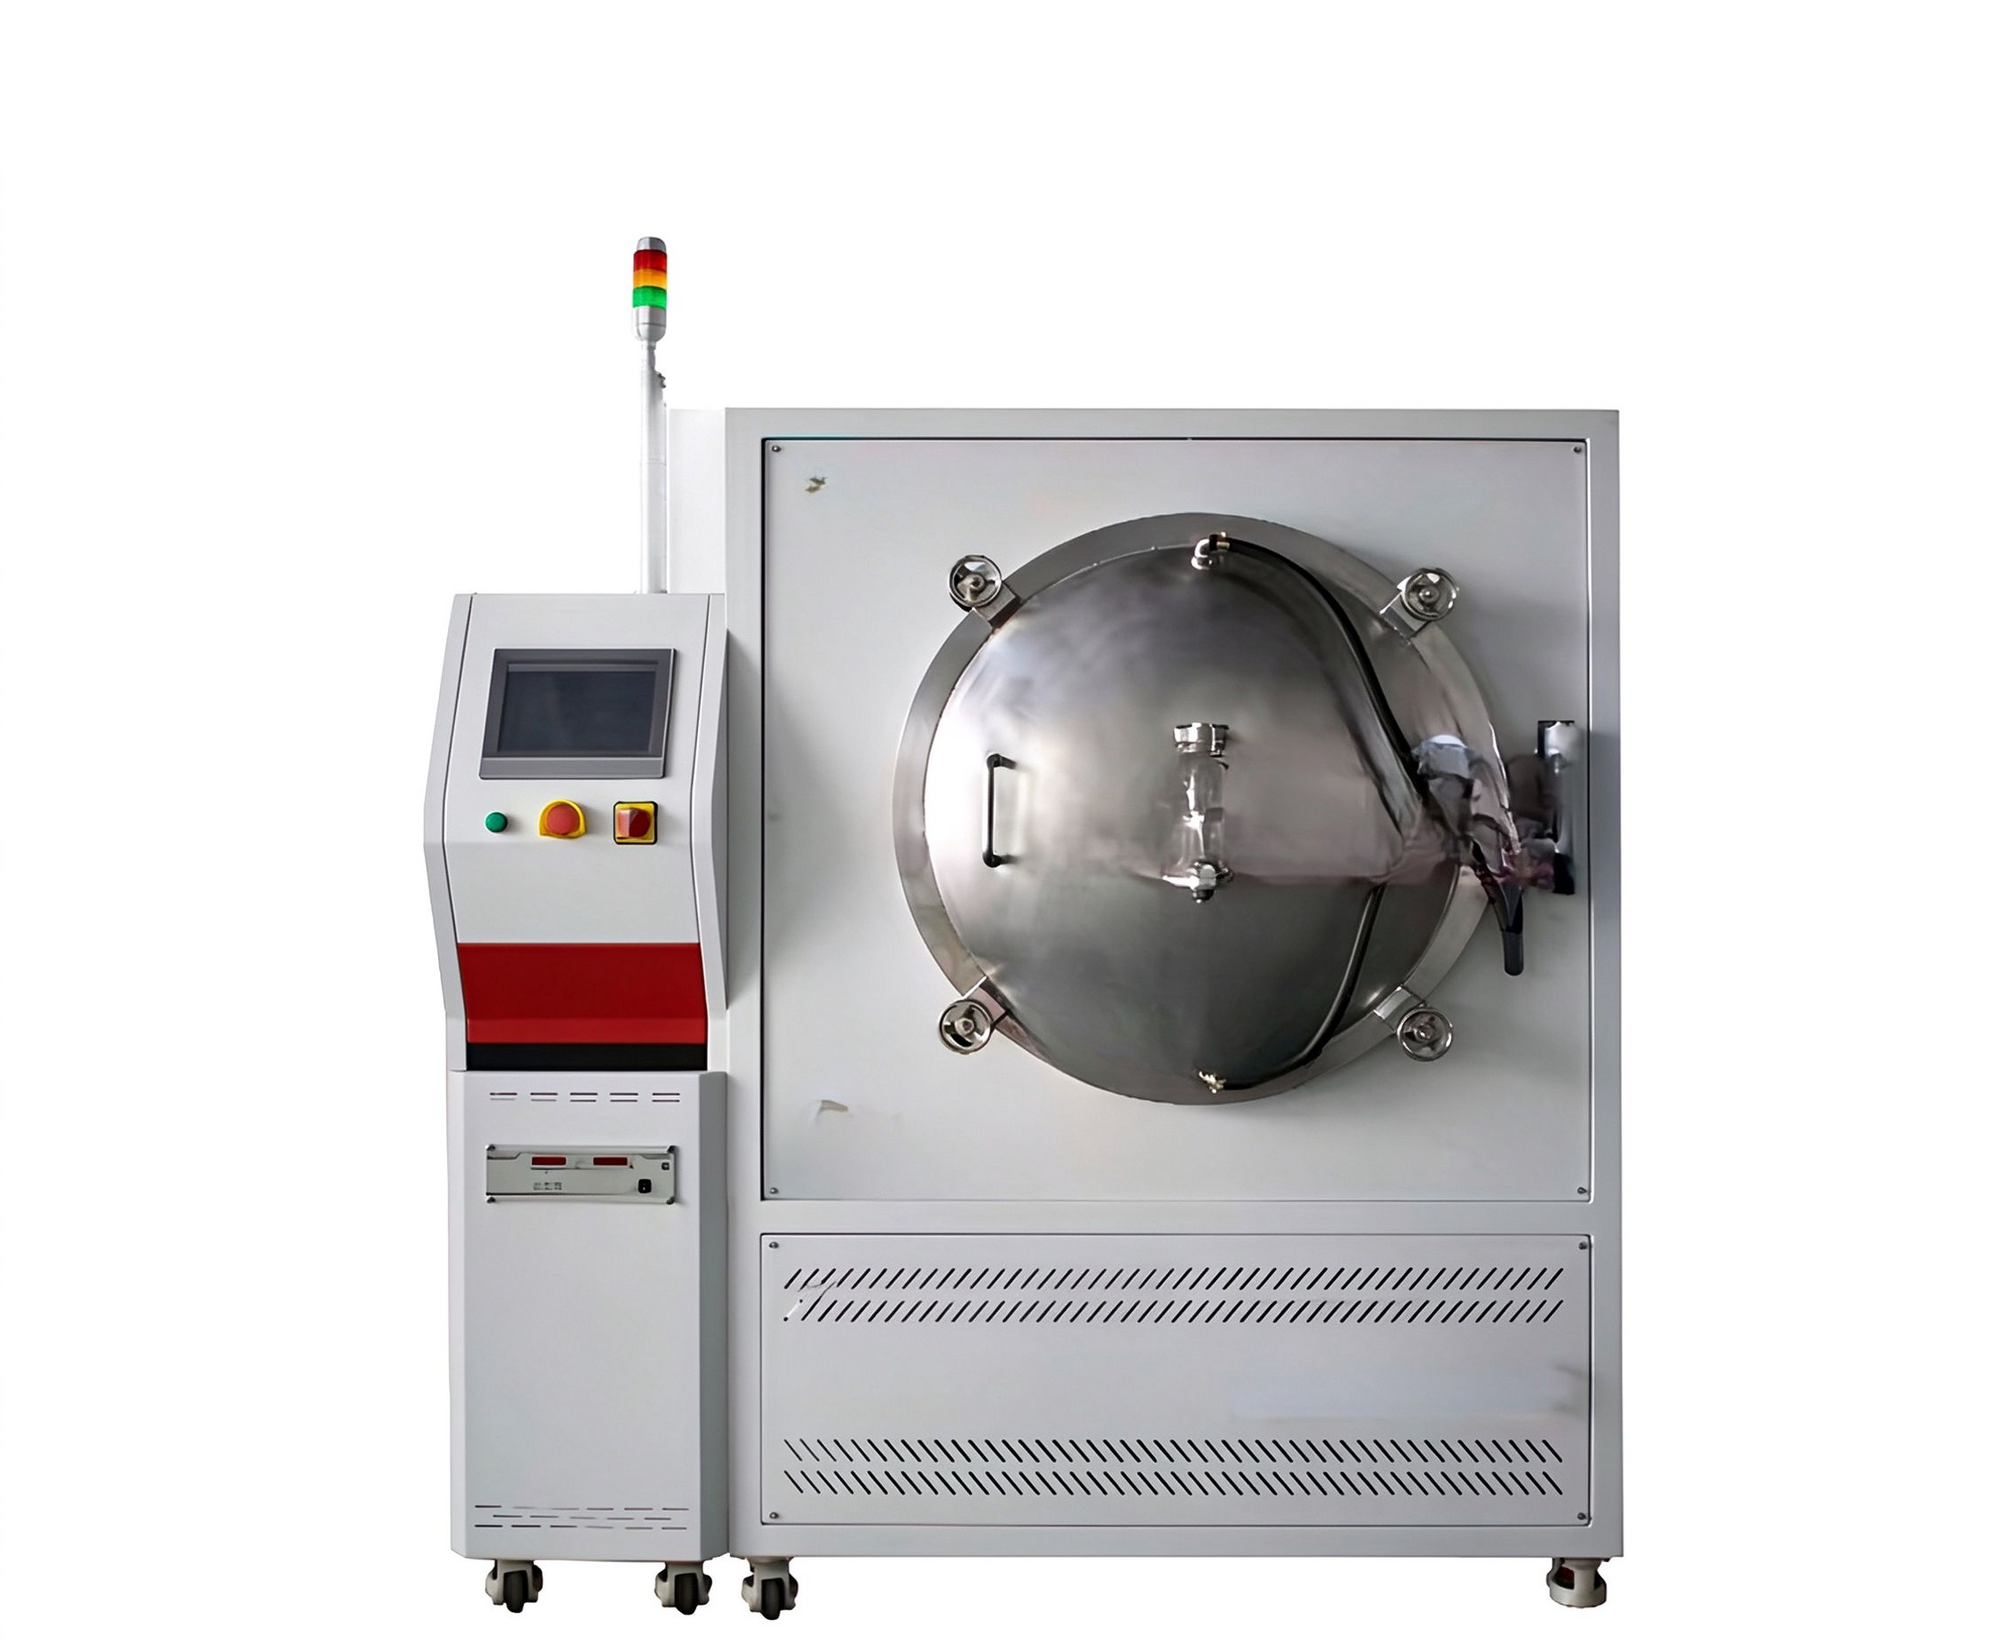
金刚石铜复合材料的高导热性能,不是靠材料本身的性能自然实现的,而是需要在真空热压过程中精准控制温度、压力、真空度和冷却过程,解决界面结合和致密化的问题。真空热压烧结炉通过热和力的配合,在真空环境下实现粉末的致密化,同时配合界面改性技术,就能做出高致密度、低界面热阻的金刚石铜坯体。东莞志远工业设备针对金刚石铜材料的烧结工艺特点,优化了热压炉的温场、加压和真空系统,可支持客户寄样打样,根据材料配方定制设备方案,提供工艺调试和报价服务。
上一篇:真空热处理工艺体系与性能优势全解