
菜单

金刚石钎焊炉

所属:真空钎焊炉

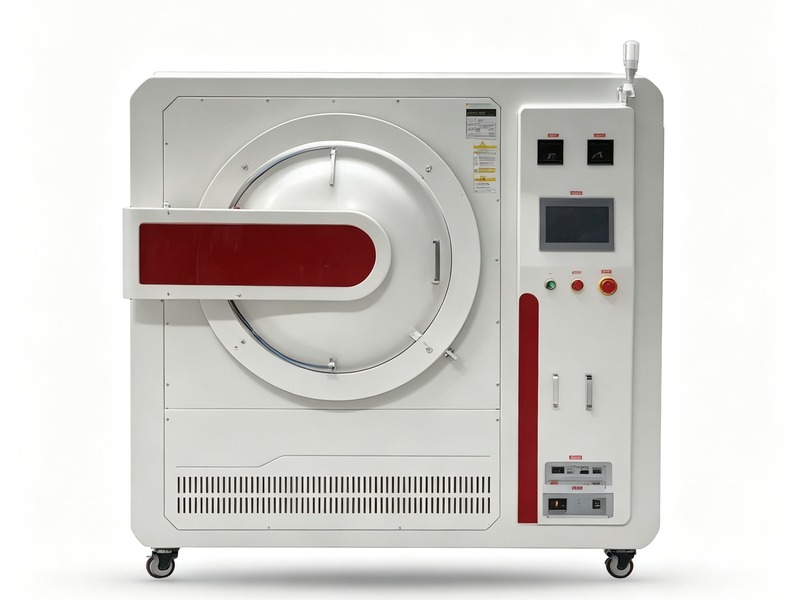
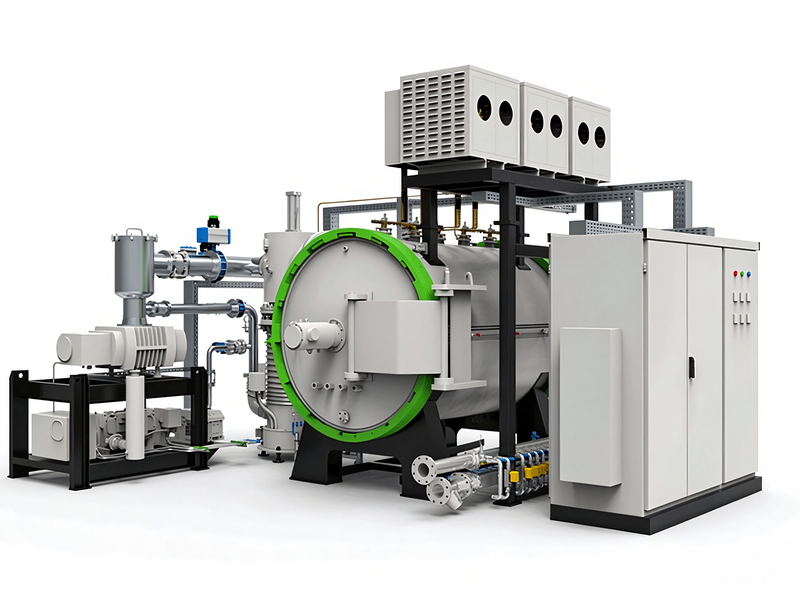
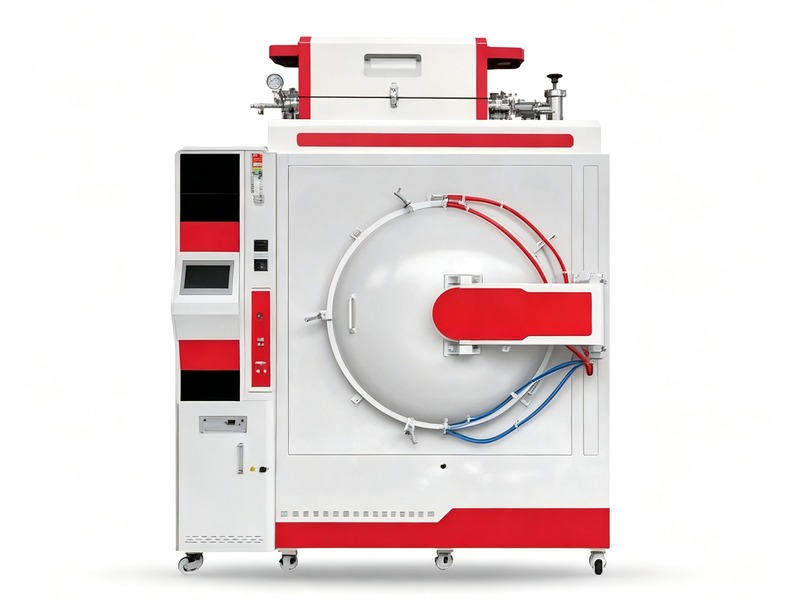
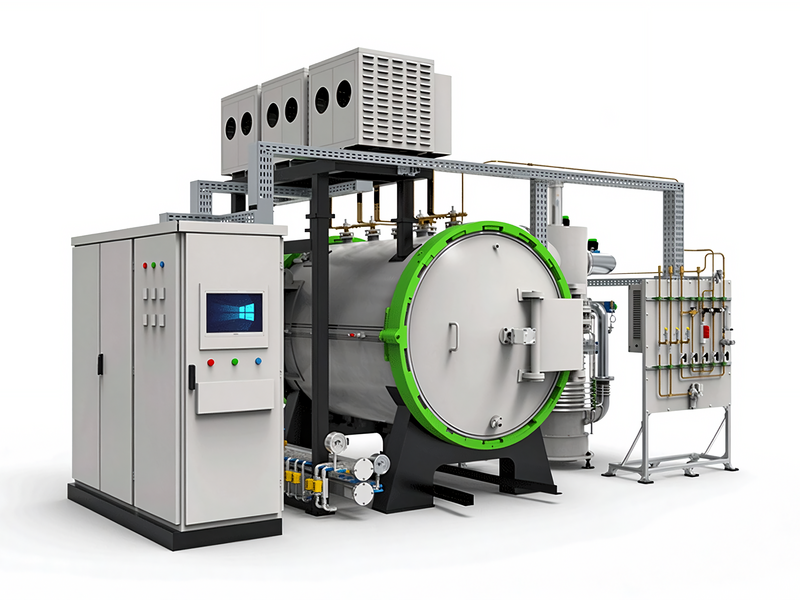
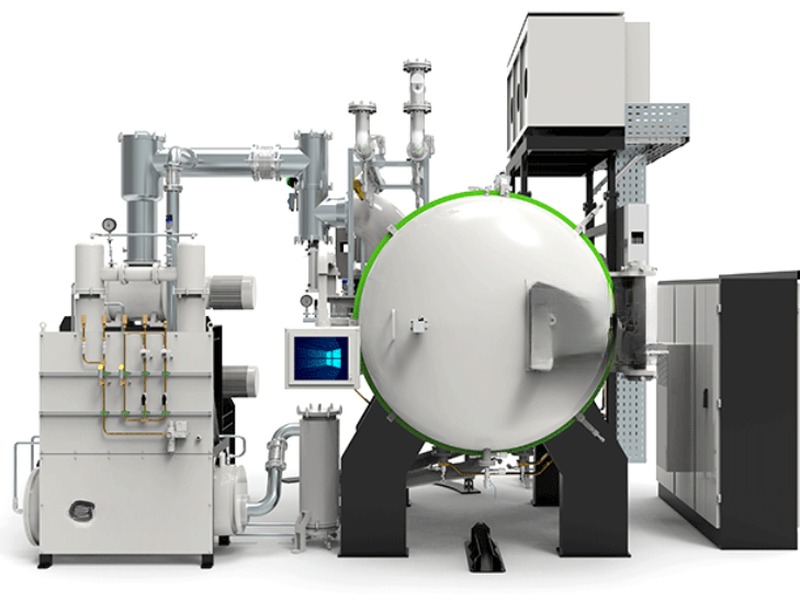
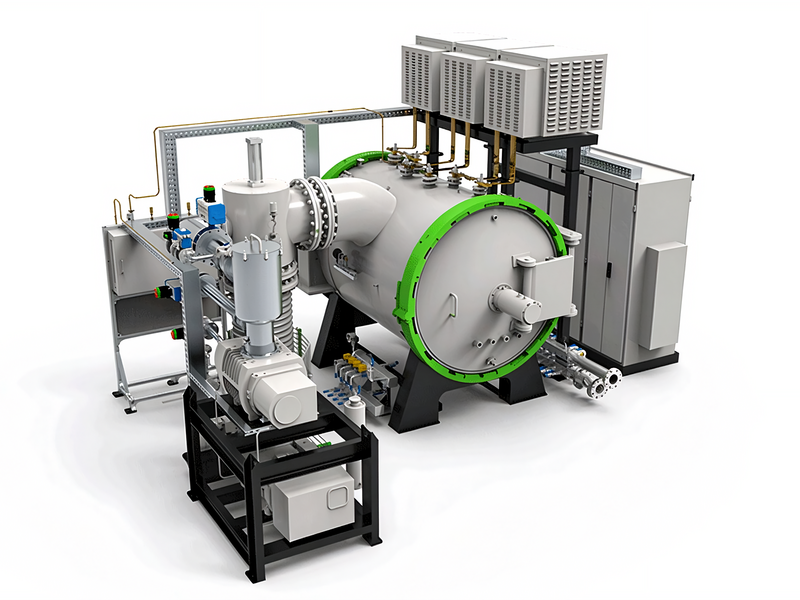
金刚石钎焊炉(金刚石工具真空钎焊设备)

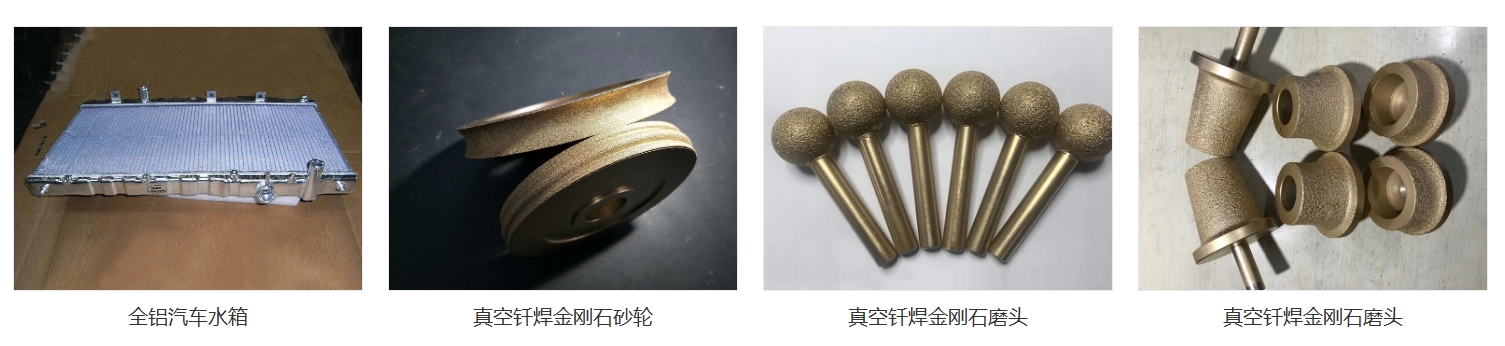
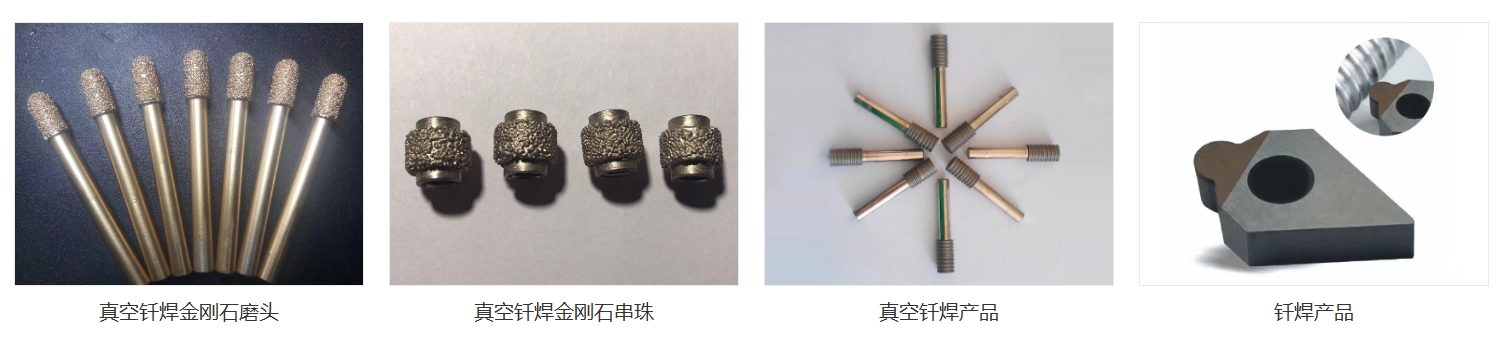
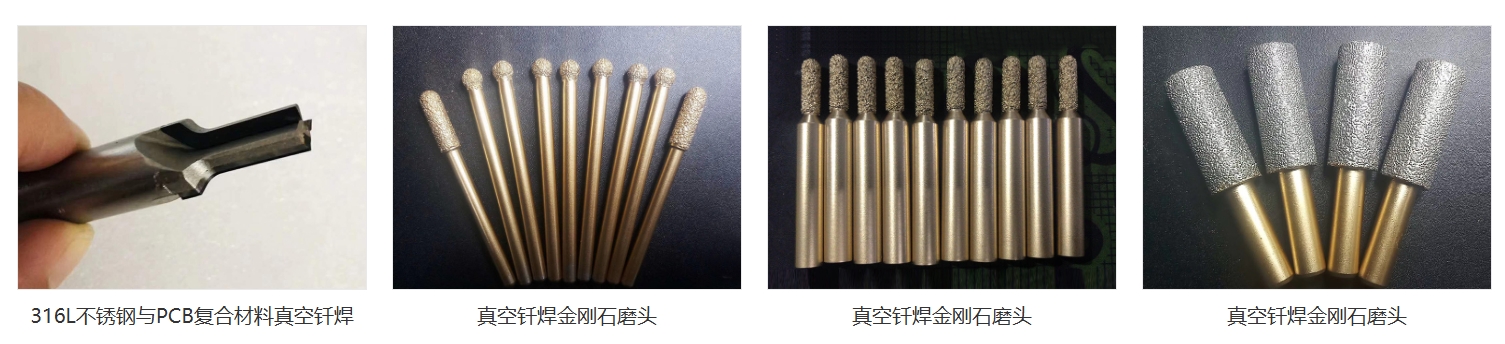
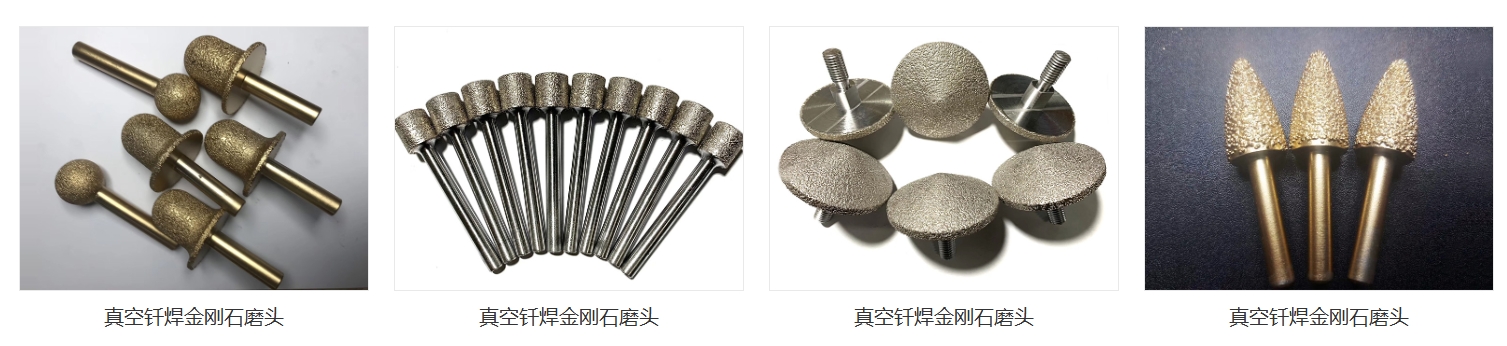
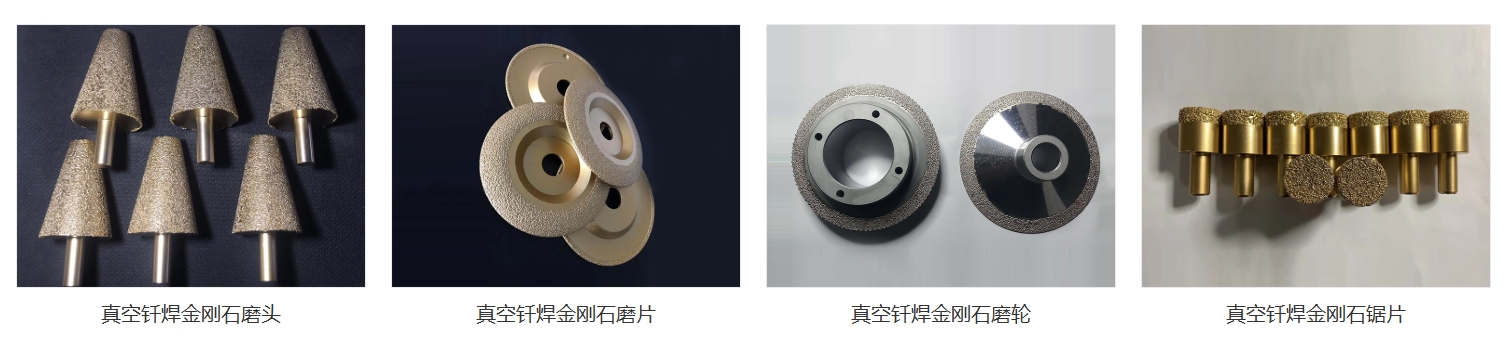
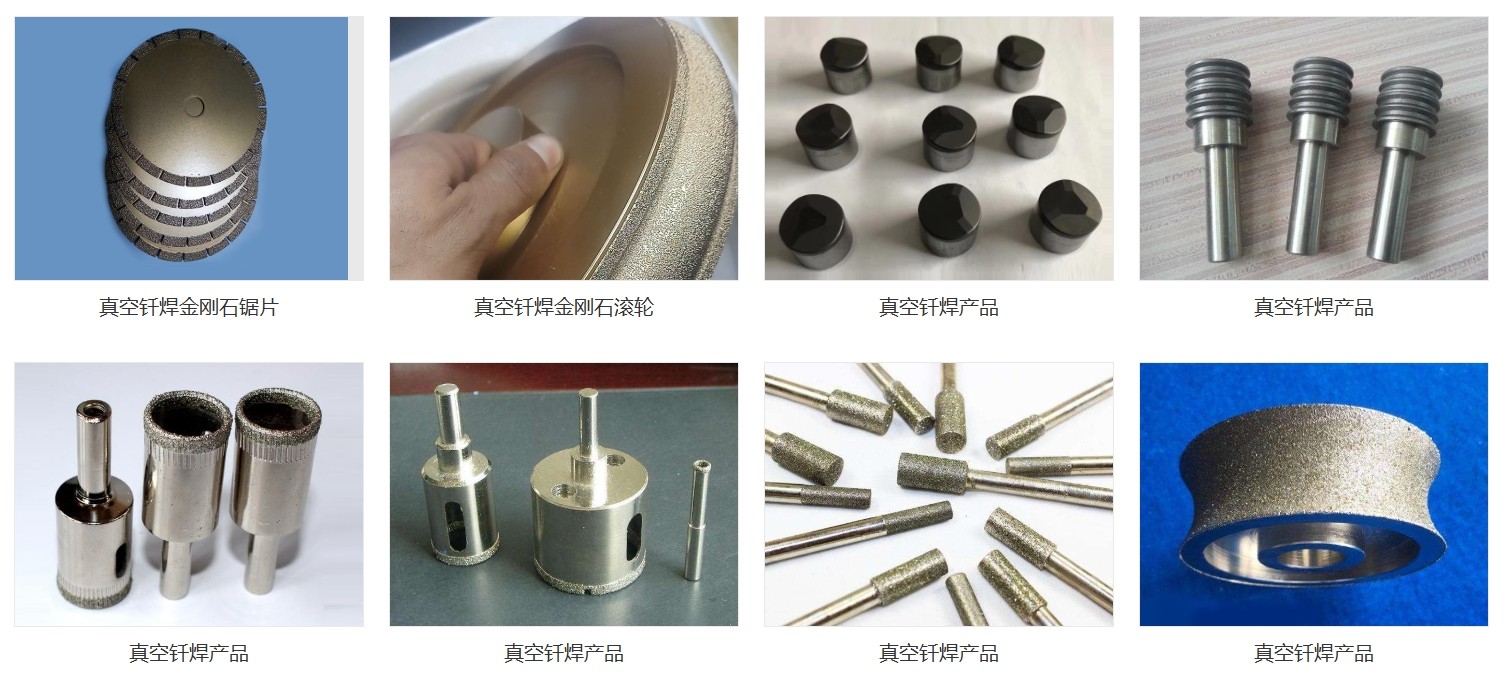
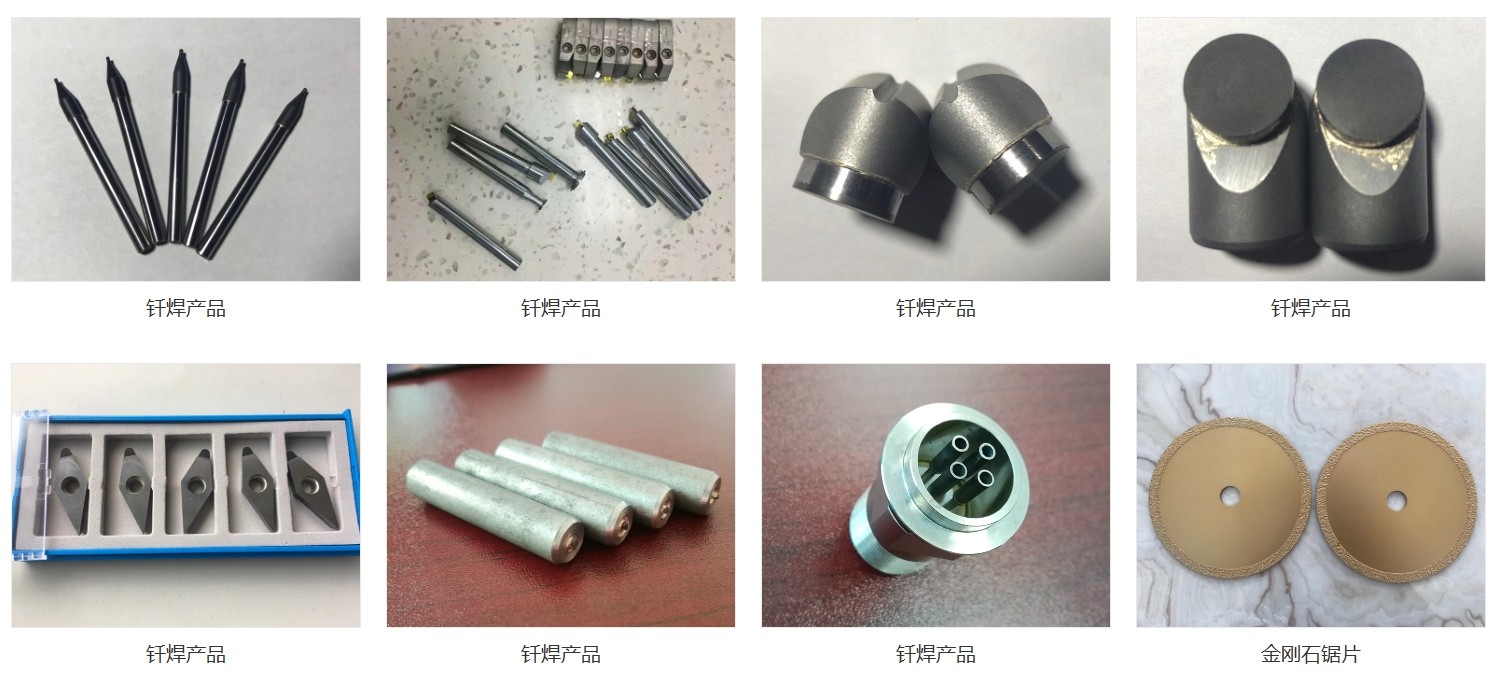
      用于金刚石砂轮、锯片、磨头、PDC 复合片钻头等金刚石工具与钢基体、硬质合金基体的真空钎焊。设备先抽真空再升温,在无氧环境下完成钎焊,避免金刚石高温氧化损伤;配合 Ag-Cu-Ti、Ni-Cr 活性钎料解决金刚石与金属润湿性差的问题,界面结合强度稳定、批次一致。最高温度 1200 ℃,极限真空 6.7×10⁻³ Pa,控温精度 ±1 ℃,温场均匀性 ±5 ℃,升温速率、炉膛尺寸可按工件定制。适用于磨具磨料、地质钻探、机加工刀具、建材石材等行业。支持按工件图纸出钎焊评估,出厂前空炉测试加负载试焊,附测温与试焊报告。


服务热线
13631572573
  • 产品详细


金刚石工具 · 真空钎焊专用

金刚石钎焊炉
金刚石与基体,焊得牢、不氧化

金刚石砂轮、锯片、PDC 钻头、磨头——把金刚石磨粒或复合片与钢/硬质合金基体在真空里焊成一体。高真空防氧化、活性钎料润湿、分段控温防热损伤,界面结合强度稳定、批次一致。

提交工件图纸,先做钎焊评估查看技术参数
1200 ℃最高温度(按钎料体系选配)
6.7×10⁻³ Pa极限真空度(防氧化钎焊)
±1 ℃控温精度(分区 PID)
适用工艺:金刚石砂轮钎焊PDC 复合片钎焊金刚石锯片磨头 / 磨轮Ag-Cu-Ti 活性钎焊Ni-Cr 高强度钎焊
01 · 工作原理

金刚石钎焊,五个关键环节

金刚石与金属最难的是"焊得上"——不润湿、怕氧化、怕过热,设备按这套逻辑处理。

1

装架定位

金刚石磨粒或 PDC 复合片与钎料、基体按结构摆放在石墨/不锈钢料架上,整体装入炉膛。

钎料预置是关键
2

抽真空

真空机组抽至高真空(10⁻²~10⁻³ Pa 级),排尽氧气,防止金刚石与基体表面氧化。

金刚石怕氧更怕高温氧化
3

分段升温

按设定曲线分段升温,在钎料活化温度区适当停留,让钎料充分润湿金刚石表面。

升温速率按工件设
4

恒温钎焊

到达钎焊温度保温(Ag-Cu-Ti 约 750~850 ℃ / Ni-Cr 约 950~1050 ℃),界面冶金结合成形。

温度窗口要控住
5

降温出炉

按曲线缓冷定型,降低热应力;出炉后检测结合强度与外观,完成交付。

防基体与金刚石应力开裂
一句话总结:金刚石钎焊炉的核心是把"高真空防氧化 + 活性钎料润湿 + 分段控温防损伤"三个条件同时做对——金刚石和金属才能焊得牢、不氧化、不热损伤,界面强度可检测、批次可复现。
02 · 主要技术特点

每一条特点,对应一个实际改变

不写形容词,写参数和它能帮你解决什么。

特点一

高真空钎焊环境

极限真空度 ≤6.7×10⁻³ Pa,工作真空 10⁻²~10⁻³ Pa 级,先抽真空再升温,氧气直接排出炉外。

实际改变:金刚石在无氧环境中不被氧化、不石墨化,基体表面不发黑;活性钎料润湿充分,界面结合强度稳定,返工少。
特点二

分段升温+控温精度 ±1 ℃

升温速率可编程,在钎料活化温度区可停留;分区 PID 控温,控温精度 ±1 ℃。

实际改变:金刚石对过温敏感——温度高了热损伤、低了焊不牢。分段升温把钎料熔化时机控住,同批工件界面质量一致,不靠老师傅手感。
特点三

石墨 / 钼双热场可选

石墨热场与钼带热场按工艺洁净度选配,最高温度 1200 ℃(石墨)/ 按工艺配置。

实际改变:常规金刚石工具用石墨热场经济耐用;对碳污染敏感的工艺可换钼热场,按工件与钎料体系选型,不用将就。
特点四

温场均匀性 ±5 ℃(多点实测)

炉膛有效区多点测温并修正控温参数,实测数据随设备交付。

实际改变:大直径砂轮、多层料架各区域钎焊条件一致,边缘与中心结合强度差异小,不会"局部过烧、局部欠焊"。
特点五

炉膛尺寸按工件定制

炉膛有效区按砂轮直径、锯片直径、钻头长度与装炉量设计,料架结构配套。

实际改变:Φ400 砂轮、长钻头、大批量小件都能找到合适装炉方案,单炉装料量按实际核算,不浪费炉膛空间。
特点六

工艺数据全程记录+多级联锁保护

温度、真空度全程记录,超温、超压、水压、真空异常自动停机报警。

实际改变:每炉钎焊曲线可存档可导出,客户审厂要数据随时调出;夜班无人值守时异常自动保护,减少批量报废。
03 · 适用范围

这些金刚石工具,可以上这台炉

按工件与行业列出典型场景——能不能钎焊,看金刚石种类、钎料体系和基体材质,先试焊再定。
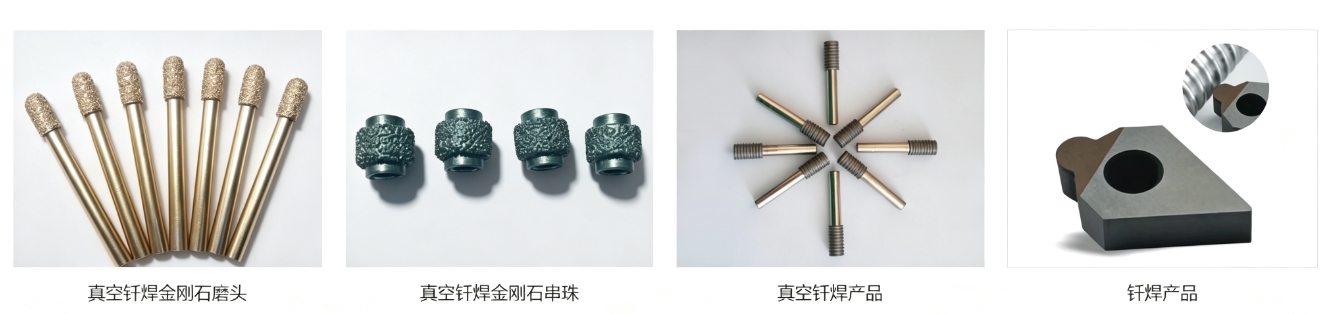
适用工件与工艺

金刚石砂轮(金属结合剂 / 钎焊)金刚石锯片、薄壁钻PDC 聚晶金刚石复合片(钻头 / 刀具)金刚石磨头、磨轮、研磨盘金刚石线锯、绳锯接头CBN 立方氮化硼工具金刚石修整滚轮地质钻探 / 石油钻头(PDC)

对应钎料与温度段

Ag-Cu-Ti 活性钎料:750~850 ℃(金刚石润湿好)Ni-Cr 钎料:950~1050 ℃(高强耐磨)高温段:至 1200 ℃(工艺拓展)

选炉前的判断

先回答三个问题① 金刚石种类(磨粒 / PDC)与目标结合强度?② 工件最大尺寸与单炉装炉量?③ 采用哪种钎料体系(活性钎料 / Ni-Cr)?
提供工件样件与工艺要求,我们出钎焊评估,确认可行再谈设备。

典型应用(按行业)

磨具磨料

金刚石砂轮、磨头、研磨盘钎焊

地质 / 石油

PDC 钻头、金刚石复合片钎焊

机加工刀具金刚石刀具、CBN 刀片钎焊
建材 / 石材

金刚石锯片、薄壁钻头钎焊

科研 / 中试

新型钎料验证、金刚石基复合材料试制

04 · 技术参数

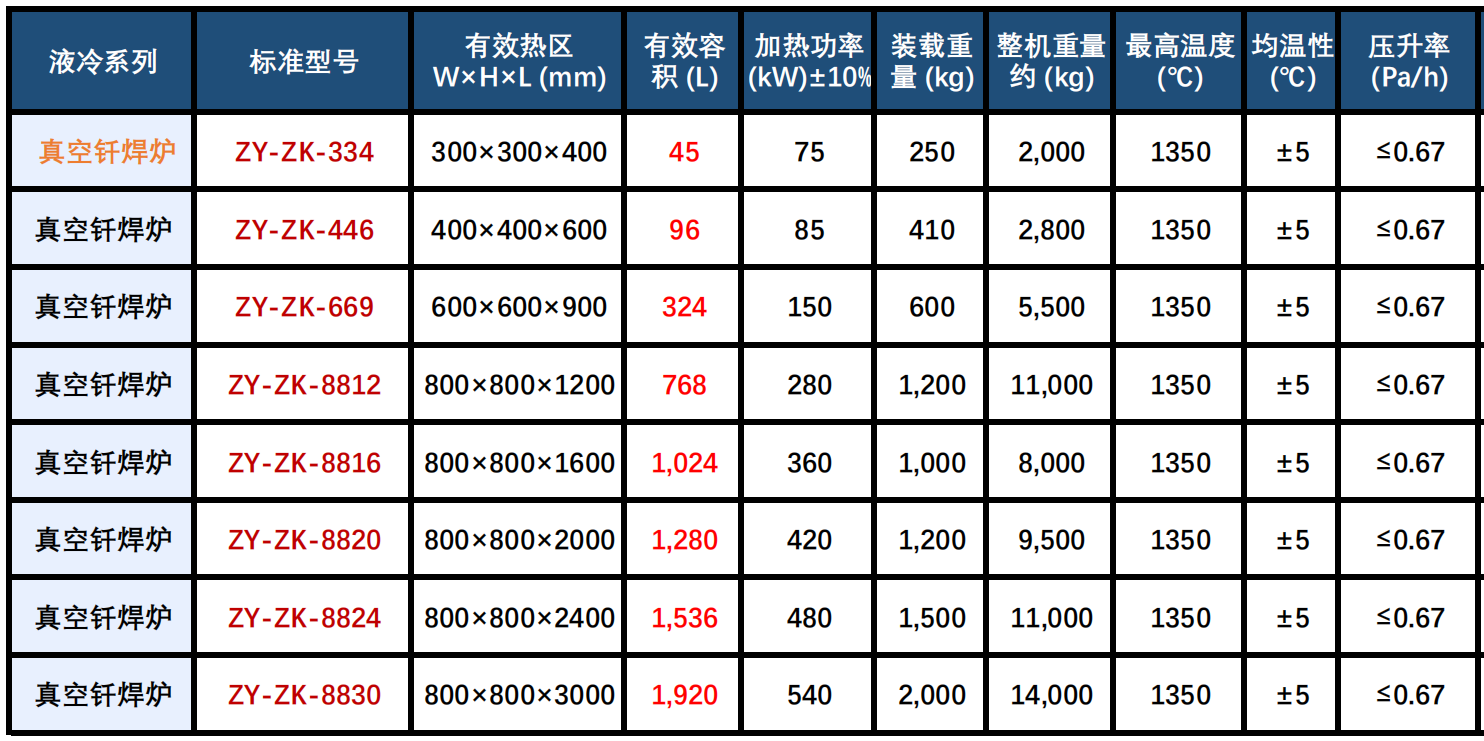
技术参数(可按工艺定制)

下表为典型配置参数,炉膛尺寸、最高温度、真空配置、热场类型均可按客户工艺需求调整。

项目参数备注
有效加热区尺寸宽 × 高 × 深:600 × 600 × 900 mm(示例炉型)按砂轮直径 / 钻头长度 / 装炉量定制
最高温度1200 ℃(石墨热场)可选钼带热场,按工艺选择
长期工作温度≤1100 ℃—
极限真空度≤6.7×10⁻³ Pa(空炉、冷态、净化后)高洁净工艺可配至更高真空
工作真空度10⁻²~10⁻³ Pa(钎焊过程,含放气)以工艺实测为准
压升率≤0.5 Pa/h(充分除气后)衡量炉体密封性
控温精度±1 ℃(串级 PID 双回路)—
温场均匀性±5 ℃(1000 ℃,多点测温,空炉)—
升温速率5~15 ℃/min,可编程;活化温度区可停留按金刚石种类与钎料设速
冷却方式炉内充气对流冷却,梯度缓冷按节拍要求配置
加热元件石墨棒 / 钼带(可选)按温度段与洁净度选型
整机功率约 40~90 kW(按炉型)以技术协议为准
控制系统PLC + 触摸屏,工艺曲线存储与数据记录可配追溯系统
出厂验收空炉测试 + 负载试焊,附测试报告验收项目按技术协议
参数可根据客户工艺需求做调整炉膛尺寸可定制最高温度可定制热场类型可定制

05 · 常见问题

选型前,先看这几个问题

按客户咨询最高频的问题整理,回答写参数、写判断方法,不绕弯子。

金刚石钎焊为什么必须用真空炉?不能气氛炉或感应焊吗?
金刚石在 700 ℃ 以上遇氧会氧化烧蚀,石墨化损伤,钎焊界面直接报废。真空环境把氧气排净,是保护金刚石的前提。
气氛炉靠大流量惰性气体"压氧",炉内仍有微量氧,对金刚石这类对氧极敏感的材料风险高;感应焊加热局部、温度场不均,大直径砂轮容易过热。
批量大、要界面强度一致的金刚石工具,真空炉是更稳的路线;气氛炉适合要求不高的场合,感应焊适合小批量单件。
金刚石和金属不润湿,怎么保证焊得上?
靠活性钎料解决润湿问题:
Ag-Cu-Ti 系钎料中的 Ti 在钎焊温度下与金刚石表面反应形成碳化物过渡层,把"不润湿"变成"冶金结合"——这是目前金刚石钎焊的主流路线。
Ni-Cr 系钎料中的 Cr 同样起活性作用,结合强度更高,适合重负荷工具。
个别工艺还会对金刚石做镀钛 / 镀镍预处理,进一步提高润湿性。选哪种钎料,取决于您的工件负荷和结合强度要求。
金刚石怕过热,温度怎么控才不损伤?
两个手段:控温和控时间。
设备控温精度 ±1 ℃,升温速率可编程,在钎料活化温度区可停留——温度到了、时间够了,钎料润湿完成就进入降温,不过冲。
温场均匀性 ±5 ℃(多点实测),炉内各位置不会局部过烧。
工艺上先做试焊:同批料按不同温度各试几件,测结合强度和金刚石外观,确定窗口再批量。金刚石有没有热损伤,切开看界面、测强度就能判断。
PDC 复合片和金刚石砂轮,工艺要求一样吗?
不一样,主要差在温度和热敏感性:
PDC 复合片本身是高温高压合成的聚晶层,钎焊温度过高会损伤复合层、影响寿命,一般控制在 700~800 ℃ 区间,对控温精度要求更高。
金刚石砂轮 / 磨头是单晶磨粒或钎焊层,工艺窗口相对宽一些,但大直径砂轮更看重温场均匀性。
同一台炉子两套工艺都能跑——炉子管温度曲线,配方分开存,换产品换配方即可。
我的砂轮外径 600 mm,炉膛要多大的?
炉膛有效区尺寸按工件最大外形+料架余量+装炉量三者一起算:
Φ600 砂轮,炉膛宽度至少 700 mm 以上(放料架和加热空间);高度看单层还是多层叠装;深度看一排摆几个。
把砂轮直径、批量、单炉目标装炉量报给工程师,按这三个数核算炉膛尺寸——不是越大越好,装不满反而费电、升温慢。
交付和验收包含哪些内容?
出厂前:空炉升温测温、真空性能测试、负载试焊,附测温报告与试焊样件。
交付时:设备安装、调试、操作培训,钎焊工艺曲线由双方确认后录入。
售后:整机质保、关键部件质保按技术协议约定,质保期内设备异常响应处理。
验收项目(炉膛尺寸、最高温度、极限真空度、控温精度、温场均匀性、安全联锁)逐项写入技术协议,按协议验收。
本页产品参数为典型配置,实际以出厂实测数据与技术协议为准。


相关产品
版权所有 © 2026 东莞市志远工业设备有限公司
粤ICP备2023057056号

联系电话

13631572573

关注我们

微信客服

Technology