
菜单

金刚石真空热压炉

所属:真空热压炉

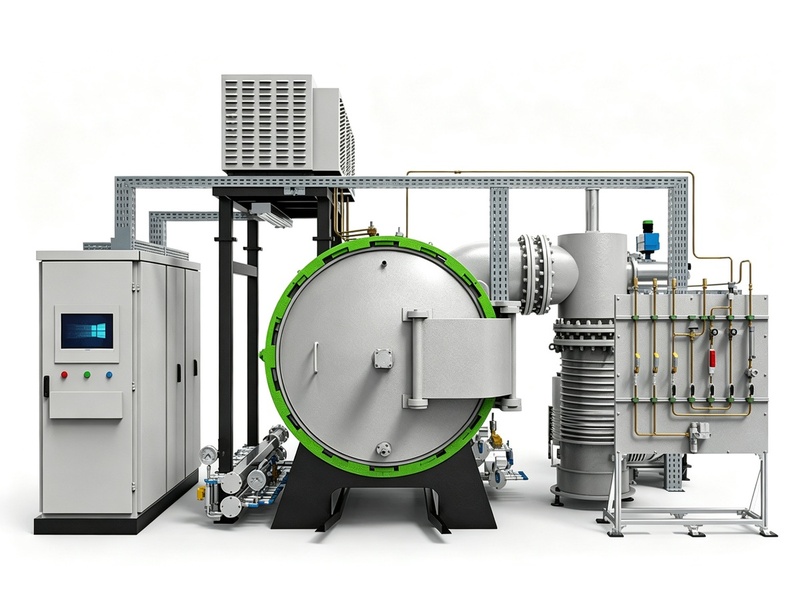
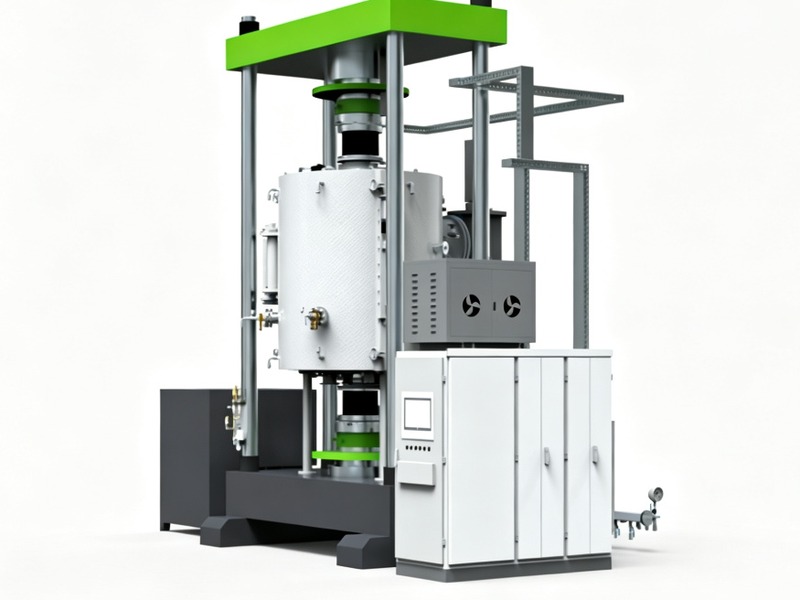
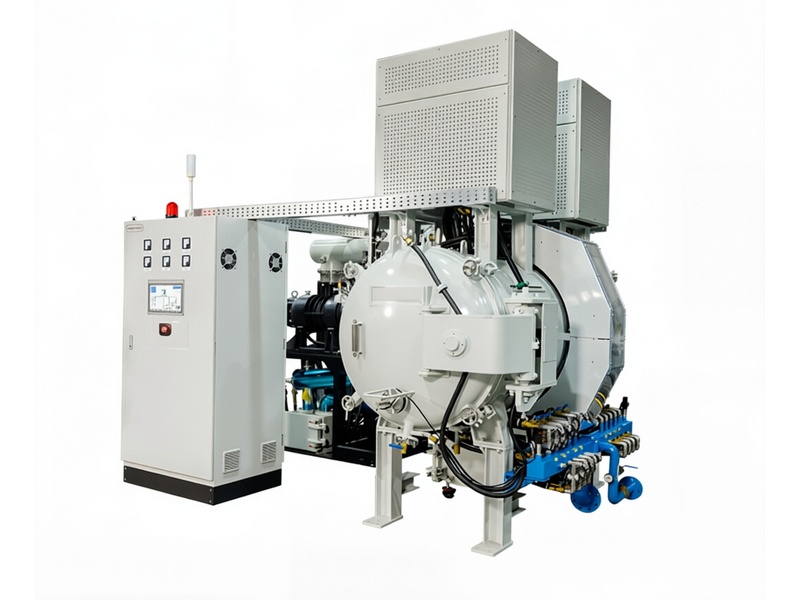
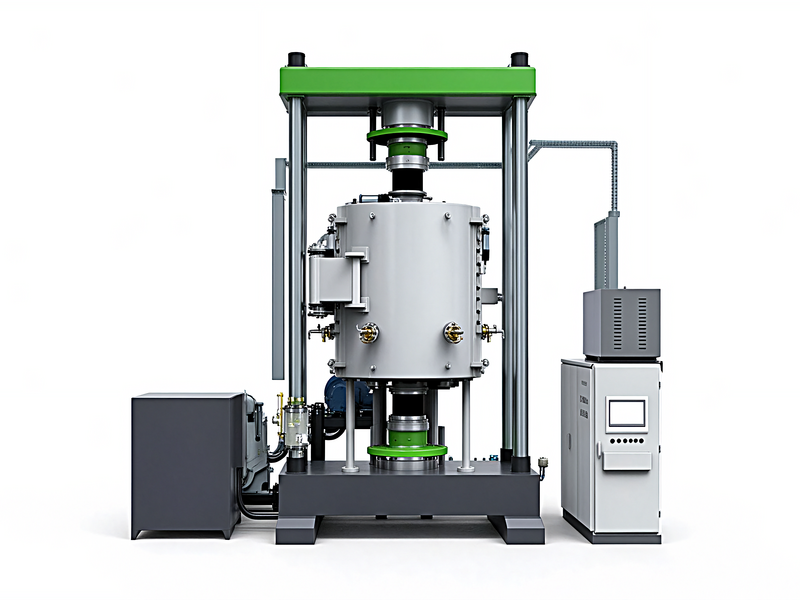
       用于金刚石锯片、金刚石砂轮、金刚石薄壁钻、磨轮等金刚石制品的胎体热压烧结:将金刚石磨粒与金属结合剂(钴基、铁基、铜基粉末)按配方混合装模后,在炉内同时加热加压,使胎体粉末烧结致密并与金刚石牢固包镶,一次成型为成品刀头或砂轮节块。设备采用电阻加热与液压加压联动,温度、压力按工艺曲线分区控制,可配真空或气氛保护,减少胎体氧化、保证烧结密度一致。最高温度按配方选配(常用 800~1000 ℃),压力、炉膛尺寸、模具工装按工件定制。适用于石材切割、混凝土钻进、磨具制造、金刚石工具厂生产等场景。支持先按您的配方做试压样件,出厂前空炉测温加负载试压,附烧结报告与样件。

服务热线
13631572573
  • 产品详细

金刚石工具 · 胎体热压烧结

金刚石热压炉
刀头、串珠、节块,边压边烧成型

把金刚石磨粒与金属结合剂粉末装进石墨模具,在炉内加热加压,胎体烧结致密、把金刚石包镶牢固——锯片刀头、砂轮节块、薄壁钻、绳锯串珠一次成型。常用烧结温度 750~1000 ℃,正好避开金刚石高温损伤区间。

带配方来,先试压样件查看技术参数
1100 ℃最高温度(按结合剂选配)
750~1000 ℃常用烧结温度段
按模具定制液压压力(吨位可配)
适用工艺:锯片刀头热压砂轮节块烧结薄壁钻头绳锯串珠磨轮 / 磨头铜基 / 铁基 / 钴基结合剂
01 · 工作原理

胎体怎么从粉末变成刀头

金刚石工具的胎体不是焊出来的,是金属粉末在温度和压力下"烧结"成形的。温度管结合,压力管密度,金刚石在中间被包镶住。

1

混料装模

金刚石磨粒与结合剂粉末按配方称量混合,定量装入石墨模具(刀头、节块或串珠腔型)。

配方决定工艺窗口
2

升温加热

炉体按曲线升温,模具与胎体随炉受热,结合剂粉末开始软化、互相扩散。

升温速率按配方设
3

加压致密

液压按曲线加压,把软化中的胎体压实、排出孔隙,密度逐步上升。

压力按胎体面积核算
4

保温保压

在目标温度与压力下保持一段时间,胎体完成烧结,金刚石被包镶牢固。

温度压力同台保
5

卸压冷却

保压结束卸压,随炉冷却定型;脱模得到成型的刀头、节块或串珠。

冷却控制防胎体开裂
一句话总结:热压烧结把"温度曲线 + 压力曲线 + 保温保压时间"三者联动执行——温度过高金刚石会热损伤,压力不足胎体密度上不去,两个都控住,胎体致密、金刚石包镶牢固,批次可复现。
02 · 主要技术特点

围绕金刚石工具,六条实在配置

每一条都冲着金刚石工具生产里的具体问题去,不写空泛形容词。

特点一

温度窗口贴合金刚石特性

常用烧结段 750~1000 ℃,最高 1100 ℃;控温精度 ±3 ℃,保温时间可编程,不在高温区空耗。

实际改变:金刚石在高温下长时间停留会热损伤、强度下降。设备把温度段和保温时间都按配方锁住,胎体烧透了、金刚石还是完好的,成品锋利度不掉。
特点二

胎体密度靠压力保证

液压加压,压力精度 ±1%(满量程),保温段自动补压,压力曲线可编程。

实际改变:胎体密度直接决定刀头耐磨性和金刚石把持力。压力不漂、同批一致,掉粒少、寿命稳,成品密度可以抽检对比。
特点三

石墨模具快装快换

炉膛、压头、定位工装按刀头、节块、串珠的模具规格配套,装卸结构简单。

实际改变:金刚石工具模具规格多、换型频繁。模具和炉子匹配好,装模快、受压均匀、脱模顺畅,换产品半小时内完成,单炉产量按实际核算。
特点四

结合剂配方库管理

铜基、铁基、钴基配方各自成曲线存库,温度、压力、时间一键调用,可增改。

实际改变:不同刀头换配方不用重新设参数,防止人工输错;工艺迭代时改曲线留档,新配方成熟后直接转量产。
特点五

按产量核算工位与装炉

炉膛有效区按单炉目标装模数设计,模具数量与装炉方式在方案阶段一起定。

实际改变:单炉装多少刀头、多少串珠,方案阶段就算清楚,不浪费炉膛空间;产量上来了,同一台炉可以按工位分批,不用重新买炉。
特点六

温度压力全程记录+联锁保护

温度、压力全程记录存档,超温、超压、水压异常自动停机报警。

实际改变:每炉曲线可导出,客户审厂、质量追溯随时调数据;夜班无人值守异常自动保护,减少批量报废。
03 · 适用范围

这些金刚石制品,可以上这台炉

聚焦金刚石工具行业的胎体烧结场景——能不能热压,看结合剂配方、烧结温度与胎体尺寸,先试压再定。

适用工件与工艺

金刚石锯片刀头(冷压预成型后热压)金刚石砂轮节块、磨盘金刚石薄壁钻、工程钻头金刚石绳锯串珠金刚石磨轮、磨头、研磨盘金刚石开槽片、切割片金属结合剂胎体(金刚石 / 非金刚石)钎焊前预烧结胎体

常用结合剂与温度段

铜基结合剂:750~850 ℃铁基结合剂:850~980 ℃钴基结合剂:900~1000 ℃高温段:至 1100 ℃(工艺拓展)

选炉前的判断

先回答三个问题① 结合剂配方与烧结温度区间?② 刀头 / 节块 / 串珠的尺寸与单炉数量?③ 需要的压力(按胎体受压面积核算)?
提供配方与样件,我们出试压方案,确认可行再谈设备。

典型应用(按行业)

石材 / 建材加工锯片刀头、磨盘、开槽片刀头烧结
工程钻进薄壁钻头、工程钻胎体烧结
磨具制造砂轮节块、磨轮、磨头烧结
金刚石工具厂绳锯串珠、切割片、研磨盘批量生产
科研 / 中试新型结合剂验证、胎体配方试制
04 · 技术参数

技术参数(可按工艺定制)

下表为典型配置参数,炉膛尺寸、最高温度、压力吨位、工位数均可按客户工艺需求调整。

项目参数备注
有效加热区尺寸宽 × 高 × 深:500 × 500 × 700 mm(示例炉型)按模具尺寸 / 装炉量定制
最高温度1100 ℃按结合剂配方选配
常用烧结温度750~1000 ℃(铜基 / 铁基 / 钴基)以配方实测为准
控温精度±3 ℃(串级 PID 双回路)—
温场均匀性±5 ℃(1000 ℃,多点测温,空炉)—
升温速率5~15 ℃/min,可编程按结合剂配方设速
压力方式液压加压(下压 / 侧压按模具选)压力吨位按胎体受压面积核算
压力范围示例:0~100 t(可按模具定制)以技术协议为准
压力精度±1%(满量程)保温段自动补压
保温保压温度、压力可编程保持,自动补压按工艺曲线执行
保护气氛按结合剂配方选配(真空 / 氩气)铜基常用气氛,铁钴基可选真空
整机功率约 35~80 kW(按炉型)以技术协议为准
控制系统PLC + 触摸屏,配方库与数据记录可配追溯系统
出厂验收空炉测温 + 负载试压,附测试报告验收项目按技术协议
参数可根据客户工艺需求做调整炉膛尺寸可定制压力吨位可定制真空 / 气氛可选
05 · 常见问题

选型前,先看这几个问题

按客户咨询最高频的问题整理,回答写参数、写判断方法,不绕弯子。

金刚石在热压烧结里会被烧坏吗?
会,这正是热压炉区别于普通高温炉的地方。
金刚石在高温下长时间停留会石墨化、强度下降——所以金刚石工具热压把常用烧结段压在 750~1000 ℃,保温时间按配方锁死,烧完胎体即出炉。
设备控温精度 ±3 ℃,保温时间可编程,升温速率按配方设定,温度不过冲、时间不空耗,金刚石基本不受损伤。
怎么验证:成品切胎体看金刚石完整度,测强度对比——烧坏的料一眼能看出来。
热压炉和真空钎焊炉有什么区别?我该选哪个?
两条路线,看您的产品形态:
热压烧结:金刚石磨粒+金属结合剂粉末装模,加热加压烧结成胎体——刀头、节块、串珠这类"金刚石埋在胎体里"的制品用这条。
真空钎焊:把金刚石层或复合片通过钎料焊到钢基体上——砂轮、钻头这类"金刚石层+钢基体"组合结构用这条。
简单判断:胎体是烧结出来的选热压炉;金刚石层是焊到基体上的选钎焊炉。
这台热压炉和通用的真空加压烧结炉有什么不同?
主要差在温度区间和工件对象:
通用真空加压烧结炉最高 2000 ℃ 级,面向硬质合金、先进陶瓷、C/C 复合材料、靶材等——温度高、真空要求高,炉体和真空机组投入大。
金刚石热压炉常用段 750~1000 ℃,面向金刚石工具的金属结合剂胎体——温度低一截,对真空的依赖也低(铜基结合剂用气氛保护即可),设备投入和使用成本都更低。
选型时按工件和温度区间对号入座,不要拿高温炉干金刚石的活,浪费;也不要用金刚石炉去烧陶瓷,温度不够。
胎体密度怎么保证一致?
密度由压力和温度共同决定,设备从两头保证:
压力端:液压加压精度 ±1%,保温段自动补压,压力不漂移,同批受压一致。
温度端:温场均匀性 ±5 ℃(多点实测),炉内各位置烧结条件一致。
生产端:每炉曲线存档,抽检密度与硬度对比,哪炉异常一眼能查。
新配方建议先试压定窗口:不同温度压力各做几件,测密度和耐磨性,确认后再批量。
我的刀头 / 串珠模具怎么定?炉子要多大?
炉膛尺寸和压力吨位按模具与胎体面积一起核算:
刀头 / 节块的模具宽度、串珠模具的排列数,决定炉膛有效区尺寸;胎体受压面积乘以单位压力,决定液压吨位。
把刀头尺寸、串珠规格、单炉目标装模数报给工程师,我们核算炉膛与吨位并配套模具结构——装不满费电、压力不够致密度打折,两个都要匹配。
交付和验收包含哪些内容?
出厂前:空炉升温测温、负载试压,附测温报告与试压样件。
交付时:设备安装、调试、操作培训,烧结工艺曲线由双方确认后录入。
售后:整机质保、关键部件质保按技术协议约定,质保期内设备异常响应处理。
验收项目(炉膛尺寸、最高温度、控温精度、温场均匀性、压力吨位与精度、安全联锁)逐项写入技术协议,按协议验收。
本页产品参数为典型配置,实际以出厂实测数据与技术协议为准。


相关产品
版权所有 © 2026 东莞市志远工业设备有限公司
粤ICP备2023057056号

联系电话

13631572573

关注我们

微信客服

Technology