

联系电话
13631572573


放电等离子烧结炉跑起来是高温、大电流、快升温,对设备状态要求高,一旦出故障,停机排查往往比正常生产还磨人。常见的故障大概分三类:电源和加热元件出问题、真空系统漏了、温控和机械部件不稳。碰到故障别慌着拆,按系统一块一块查,比东敲西敲效率高得多。这篇按这三类把排查思路理一遍,给日常操作的人一个排查顺序,碰到问题能按图索骥,少走弯路。
一、电源和加热元件怎么查
SPS靠脉冲大电流加热,电源是第一道关。开机后电源指示灯不亮或者闪烁,先别急着怀疑大功率部件,从最基础的查起:供电电压够不够、电源线接没接牢、空气开关有没有跳。大电流设备对供电容量要求高,电压偏低或接触电阻大,脉冲电流一上就掉,设备会报过流或欠压。把输入电源、接线端子、接地都查一遍,很多小问题就解决了。
温度达不到设定值,或者升温明显比以前慢,重点看加热元件和模具回路。SPS的电流是经过石墨压头、石墨模具形成回路的,石墨用久了会变薄、开裂、接触电阻变大,电流一过就发热不起来。打开炉腔看压头、模具、电极接触面有没有烧蚀、打火痕迹,连接螺栓松没松,有问题就更换或打磨。脉冲电源本身如果报故障码,按说明书看是过流、过温还是接触不良,别盲目复位硬跑。温度测不准的,先校热电偶——热电偶位置变了或老化,显示温度和实际温度就对不上,烧结参数跟着失真。
二、真空泄漏怎么定位
真空系统出问题,典型表现是抽不到本底真空、压升率超标、炉内气氛不稳,烧出来的样品表面发花或者氧化。先判断是真漏还是材料放气。空炉抽,看能不能到原来的本底真空;空炉正常、一带料就掉,那多半是材料放气大,不是漏。空炉都抽不下去,就往漏上查。
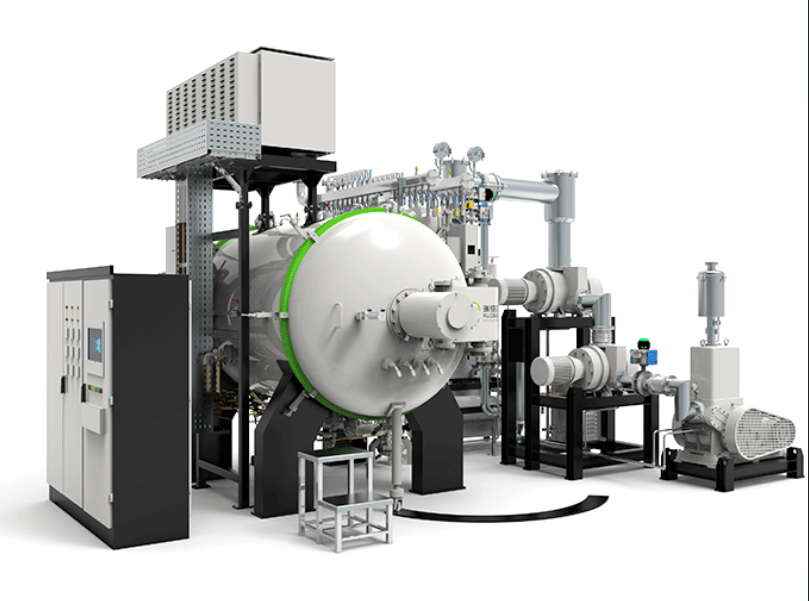
漏点排查从最常见的地方开始。炉门密封圈用久了压变形、老化,先看它;各法兰接头、电极穿壁处、观察窗也是高发点。粗查可以用喷氦或涂抹法,在怀疑位置喷探测气体,真空表一有反应就说明附近有漏。细查就得靠氦质谱检漏仪定位。同时检查真空泵本身——泵油乳化、滤芯堵了,抽速也会下降,看起来像漏,其实是泵不行了。阀门动作不到位、密封面有划痕,同样抽不上去。把密封圈、泵、阀门这几样都过一遍,真空问题多半能找到源头。 实际生产中,真空热压炉的温控精度对最终结果影响较大。
三、温控不稳和机械故障
温度控制不稳定,除了前面说的传感器和加热元件,还要看控制这一头。控制信号线路接触不良、热电偶补偿线接反、控制系统参数被改乱,都会表现成温度乱跳。先看实时曲线——是整体飘、还是周期性抖、还是一加热就冲,不同现象指向不同原因。整体飘多半是热电偶老化或位置变了;周期性抖可能是控制参数没调好;一加热就冲,要看加热元件是不是局部短路。软件设置和控制回路电缆都要排查到。
机械部件的故障容易被忽略。SPS的压头上下运动,导轨有卡阻、压头磨损变形、液压缸漏油,都会表现成压力加不准或者压偏。定期听压头运动声音、看位移读数、查液压油位,有异常及时处理。模具用多了会开裂、变形,继续用会造成局部接触不良,也是温度不均的一个隐藏原因。机械这块看着不显眼,真出问题一样停产。
四、建立故障记录,少走弯路
排查故障最怕每次都从零开始。建议给每台SPS设备建一份故障记录,把每次报警代码、现象、排查过程、更换的部件都记下来。下次碰到相似报警,先翻记录,之前怎么处理的直接参考,省得重复摸索。日常把热电偶校准、密封圈检查、泵油更换这些预防性保养做在前面,很多故障根本不会发生。真出了问题,按电源、加热、真空、控制、机械这个顺序系统查,比上来就大拆大换靠谱。
放电等离子烧结炉故障诊断,说到底是按系统分块排查:先电源后加热,先空炉后带料,先常规件后核心件。把每一类故障的典型现象记熟,定位就快。东莞市志远工业设备有限公司在SPS放电等离子烧结炉和真空管式炉的控制系统上做了自诊断和报警提示,日常故障大多能通过提示快速缩小范围,配合定期保养,设备停机时间能压得比较短。 志远工业设备提供真空钎焊炉、真空箱式气氛炉等设备,配套完善的售后技术支持。