

联系电话
13631572573


要把两块材料焊在一起,大多数人第一反应是熔化焊——加热到熔化,加焊丝,冷却后就接上了。但有些工件不能这么干:钛合金高温一熔化性能就变,陶瓷和金属热膨胀差太大,熔焊直接开裂,异种金属一熔合就出脆性相。这时候就轮到真空扩散焊上场了。它不靠熔化,而是把两块材料的表面在真空里加热、加压,让原子互相扩散过去,在固态下实现冶金结合。接头保留母材性能,变形小,还能接传统焊法接不了的异种材料。这篇把它的工作原理和应用讲清楚。
一、扩散焊和熔焊到底差在哪
普通熔焊,接头处材料是熔化再凝固,经历了液态过程,容易产生热影响区、变形和组织变化。扩散焊则不一样,待焊工件始终保持固态,不发生宏观的熔化和液相流动。它的思路是:先把两个结合面加工得很平、很干净,贴在一起,在真空里加热到高温、加一定压力,让界面两侧的原子靠热运动越过界面互相扩散。时间一长,界面上原本的缝隙消失,两块材料就长成一体了。
因为不熔化,母材的原始性能被保留下来,工件变形很小,接头和母材几乎同质。这种连接方式特别适合那些对温度敏感、要求精密、或者成分差别很大的材料。航空航天的结构件、电子行业的散热基板、半导体的封装件,越来越多用扩散焊来解决传统焊接搞不定的问题。
二、温度、压力、时间、真空度四要素
扩散焊能不能焊好,靠的是四个参数互相配合。第一个是温度。原子扩散需要激活能,温度越高扩散越快,但温度又不能高到让材料变形或相变,所以一般选在材料熔点的五到七成这个区间。温度低了原子动不起来,焊不牢;温度高了工件会软化变形。
第二个是压力。光贴在一起不行,两个再平的表面微观上也是凹凸的,靠压力把凸起处压塑性变形,让真正接触的面积增大,原子才有机会越过界面。压力太小贴不紧,压力太大工件又被压坏。第三个是时间,原子扩散需要过程,保温保压时间从几十分钟到几小时不等,时间够了界面才真正消失。第四个是真空度。高温下工件表面一接触氧气就氧化,氧化层会挡住原子扩散,所以必须在高真空环境里做,把氧气和水汽抽干净。温度、压力、时间、真空度这四样缺一个都焊不好,互相之间还要按材料匹配着调。
三、异种材料连接为什么偏爱扩散焊
扩散焊最大的用武之地,就是接异种材料。两种金属熔点、膨胀系数差很多,熔焊时一边先熔一边没熔,冷却时应力拉裂,还容易生成脆性金属间化合物。真空扩散焊因为温度在固态区间,不熔化,接头处可以通过中间层材料来缓和膨胀差和反应问题,把脆性相控制在可接受范围。铜和钢、钛和不锈钢、陶瓷和金属,这些组合用扩散焊都能接出强度不错的接头。 针对复杂工件,真空钎焊炉的均匀加热特性更具优势。
在实际应用里,航空航天用它接钛合金结构件和铜钢异种构件,电子电力行业用它做散热基板和半导体器件封装,把高导热材料和结构材料接在一起。和钎焊比,扩散焊接头没有那个低熔点钎料层,耐温更高、强度更接近母材;和熔焊比,它变形小、不损伤母材组织。这些特点让它在精密连接场合很受重视。
四、设备和工件准备上的讲究
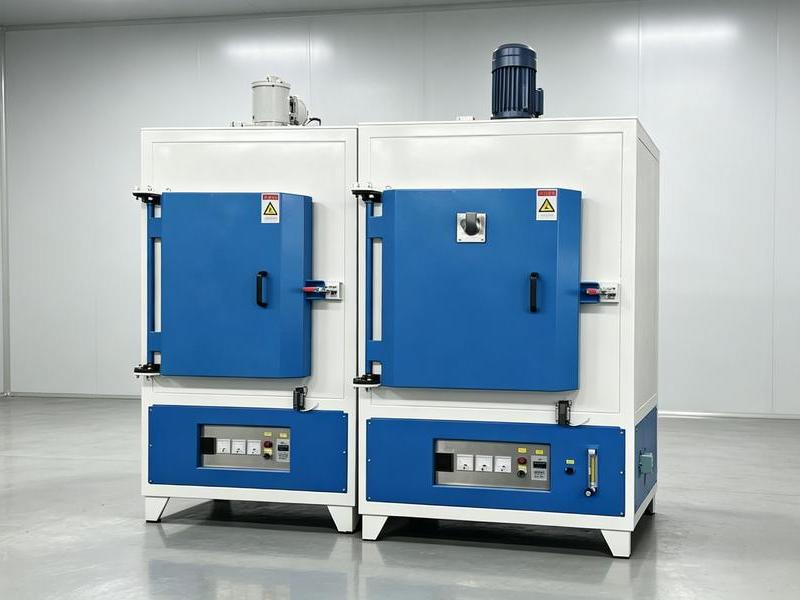
真空扩散焊炉本质是一台带加压功能的真空热压设备,炉体要抽高真空,液压系统要能长时间平稳保压,温控要准。但扩散焊对工件准备要求比一般热压更严:结合面的粗糙度要低,表面要干净,不能有氧化和油污,装炉时两面对位要准,加压要均匀,不然局部没贴紧就形成虚焊。
工艺调试时,先从温度、压力、时间这三个参数做小试样摸索,找出能把界面焊透又不让工件变形的窗口,再放大到正式工件。真空度要够,否则前面功夫全白费。把这些前提做到位,扩散焊的优势才能发挥出来。
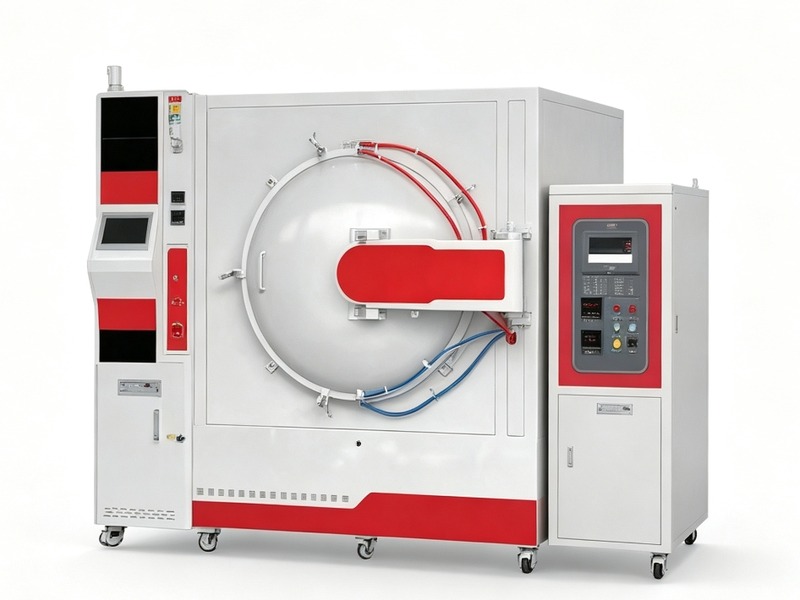
真空扩散焊炉的原理,说穿了就是在真空里把干净的表面加热加压,让原子慢慢扩散过去,把两块材料焊成一块。温度、压力、时间、真空度四要素配合好,异种材料也能接得牢固。东莞市志远工业设备有限公司做真空钎焊炉和真空热压炉多年,在真空连接工艺上积累了不少异种材料连接的配套经验,客户把要接的材料和工件图纸发过来,技术这边可以帮着判断该用钎焊还是扩散焊,并给出对应的设备和工艺思路。 东莞市志远工业设备有限公司主营真空铝钎焊炉、真空加压烧结炉等系列产品,可根据客户工艺需求定制方案。