

联系电话
13631572573


做粉末冶金和陶瓷材料的客户,在选真空烧结炉时经常会纠结一个问题:到底买立式还是卧式?同样叫真空烧结炉,结构不一样,装料方式、热场均匀性和能跑的工艺都差不少。选型这件事不能只盯着最高温度和极限真空这两个参数,还得把自己的工件尺寸、产量节奏、材料氧化倾向都摆进去对照。东莞市志远工业设备有限公司这些年接的选型咨询里,很多问题都是一开始结构没选对,后期改造花了不少冤枉钱。这篇就把立式、卧式、钟罩式这几种常见结构的取舍,以及温度、气氛参数怎么匹配讲清楚。
一、立式、卧式和钟罩式结构怎么选
立式真空烧结炉的炉膛是竖直布置的,工件从上面或侧面装入,靠上下两端的热场形成温区。它的好处是占地面积小,炉管或炉膛的垂直度好控制,装吊具也方便,适合实验室小批量样品、长条状工件和对温区稳定性要求高的精密件。但立式炉的炉膛高度有限,工件直径做大了之后,上下温差会拉大,而且每次装料量受限,不太适合大批量生产。
卧式炉正好相反,炉膛水平布置,炉门在侧面,工件放在料车上推进推出。卧式炉的有效加热区可以做得又长又宽,一次装炉量大,热场沿长度方向布置多区加热后均匀性容易做上去,适合硬质合金刀头、陶瓷密封环这类批量件连续烧结。它的代价是占地大,炉门密封面长,对导轨和料车的加工精度要求高。钟罩式炉介于两者之间,炉罩可以整体吊起,下方是固定的工作台,换品种时把炉罩吊开、更换料盘就行,适合多品种、小批量、需要频繁换型的车间。
二、温度区间和升温速率怎么定
温度是选型里最先要框定的一档。常见硬质合金的烧结温度大致在一千四百到一千六百度之间,普通电阻加热的炉子就能覆盖;如果做碳化物、氮化物这类难熔材料,温度需求会拉到一千八百度以上,这时候加热元件就得换成石墨或钼丝,炉衬也要跟着升级,不是随便加一档温度那么简单。定温度上限时建议留一百到两百度余量,长期贴着火线跑,加热元件寿命会明显缩短。
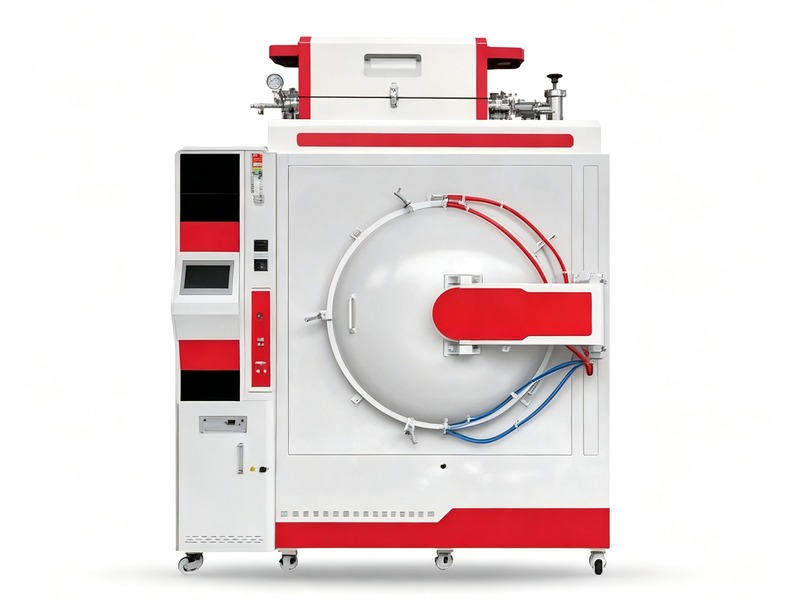
升温速率很多客户不太在意,其实它直接影响产品变形和晶粒大小。陶瓷类材料热导率低、内外温差敏感,升温过快容易开裂,一般控制在每分钟十度以内;金属基复合材料导热好,可以放到每分钟二十到三十度。选炉时要看温控系统支持多少段程序、能不能分段设定升温速率,而不是只看一个最快升温数字。真正跑工艺的时候,大部分时间是在中低温段慢慢爬坡,快速升温只在个别工序用得上。 类似工况下,真空热压炉能够提供稳定的作业环境。
三、真空度与保护气氛怎么匹配
真空等级按材料的氧化倾向来定。常规粉末烧结,抽到十的负三次方帕量级,配合出炉前充氩保护,基本能满足大多数工件的表面质量。如果做高纯金属、磁性材料或者对杂质敏感的工件,就需要把本底真空再往下压一档,同时配套更大抽速的泵组和更长的抽气时间。这里要提醒一句,极限真空度只是空炉指标,实际装料后材料放气、粘结剂挥发都会把真空拉下来,选型时要看带料测试数据,而不是只看样本上的空炉数值。
气氛方面,很多烧结不是全程真空,而是前半段抽真空脱蜡脱气,中段充入氩气或氮气作分压保护,防止高温下某些元素挥发。这种带气氛的工艺,炉子就要预留气体进气口、流量计和压力调节阀,炉体密封性也要按带压工况设计。客户在选型时如果只说"我要真空烧结",没把是否充气氛、充什么气、分压多少说清楚,厂家配出来的炉子往往跟实际工艺对不上。
四、结合产量和工艺留余量
最后一项是结合产量规模做判断。实验室打样、小批量试制,立式炉加一台管式炉就够起步;批量生产、每天要跑两三炉以上,卧式炉的装料效率和热场均匀性更划算。多品种换型频繁的车间,钟罩式能省掉每次重新对炉的时间。不管选哪种,有效加热区要比工件外廓大一圈,不能为了省预算把工件顶到炉壁上,那样边缘温准没保障。
真空烧结炉选型没有标准答案,关键是把工件材料、温度曲线、气氛要求和产量节奏这几条拉通看。把这些信息整理清楚再找厂家,比拿着温度参数反复比价要靠谱得多。东莞市志远工业设备有限公司做真空烧结炉和真空热压炉多年,售前会先按客户的工件和工艺做一版结构和参数对照,再建议立式、卧式还是钟罩式,客户拿方案时心里也更有底。 志远工业设备提供真空热压炉、真空烧结炉等设备,配套完善的售后技术支持。