

联系电话
13631572573


真空炉用久了,最让人头疼的不是设备不能开,而是它"时好时坏":今天抽真空还正常,明天就抽不到位;前一炉温度好好的,这一炉升温就慢半截。这类故障往往不是突然坏,而是慢慢劣化,等到影响到工件才被发现。把常见故障的来龙去脉理清楚,平时点检就能提前介入,不至于等到炉子趴窝才停机抢修。
一、抽不上真空,先查泵和管路
真空炉达不到设定真空度,第一反应往往是"泵不行了",但实际原因可能不止一种。先看真空泵本身:前级泵油位够不够,油有没有变黑乳化,进气滤芯是不是堵了。泵用久了,泵腔磨损、密封件老化,抽速会慢慢下降,表现就是抽真空时间变长、极限真空上不去。这种情况换油、清洗滤芯多数能缓解,如果还不行,就要考虑泵腔磨损,需要拆修。
除了泵本身,管路也是常被忽略的一环。从炉膛到泵之间有波纹管、阀门和密封接头,这些地方如果有裂缝或者接头松动,外面的空气会慢慢渗进来,抽再久也抽不干净。判断方法很简单:把泵关掉,看真空表数值是不是持续往下掉。如果关掉泵后真空度很快回落,说明系统有漏;如果关掉泵还能稳住,那问题多半在泵的抽速上。先把"漏"和"抽不动"分开,排查就有了方向。
二、保不住真空,多半是密封件老化
真空炉每天要开炉门、动法兰,密封件是消耗品。炉门密封圈、观察窗胶圈、法兰垫片,长期处在高温和冷热交替下,橡胶会变硬、开裂、失去弹性。一开始可能只是漏得慢,表现为保温段真空度慢慢回升,操作者以为是工件放气,其实是密封在漏气。时间一长,泄漏越来越明显。
处理密封问题不能只靠"打密封胶"临时应付。真正要做的是把整条密封面检查一遍:密封圈有没有压痕、有没有扭曲,法兰面有没有碰伤、有没有残留旧胶。装密封圈时要清理干净槽体,均匀涂抹真空脂,关门时让密封圈均匀受压,别一边紧一边松。建议把密封件列为定期更换件,按使用次数或者运行时长排个更换计划,别等它漏了才换。很多故障不是零件突然坏,而是该换的件没换。
三、温度异常,查加热元件和热电偶
升温变慢、炉温不均或者到不了设定温度,问题常出在加热元件和测温元件上。真空炉的加热件有钼带、石墨棒、硅碳棒等,用久了会氧化变细、局部烧断。表现就是:一边不热了,工件上下温差变大,或者总功率上不去。检查时先看加热件外观有没有明显变细、开裂、下垂,再测各段电流是不是平衡。某一段电流明显偏小,多半那一段元件出了问题。 批量生产时,真空箱式气氛炉的连续作业能力可以提升整体效率。
测温不准是另一个隐蔽故障。热电偶长期在高温下使用,偶丝会老化、漂移,显示温度和实际温度对不上。操作者看着控温正常,工件实际却烧过了头。判断办法是用一支校准过的热电偶做对比,或者在工艺窗口内做几次试样验证。如果热电偶已经到了使用期限,直接更换比反复调整控温参数更可靠。温度显示和实际温度对不上时,别急着改工艺曲线,先确认测温准不准。
四、控制系统和日常点检怎么做
除了上面这些机械和电热故障,控制系统也会出问题:真空表探头漂移、压力传感器失灵、PLC偶尔误动作。这类故障更隐蔽,因为仪表显示还在跳,只是数值不可信。建议定期把关键仪表和标准表做对比,发现偏差及时校准。程序控制器如果偶尔跑飞,要检查电源稳不稳、有没有干扰,而不是简单重启了事。
真正减少故障停机的办法,是把点检做成日常动作。每班开机前看油位、看水压、看密封圈;每周听泵的声音、看真空表保压情况;每月校一次关键仪表、检查加热件外观。把这些项目列成一张点检表,谁开炉谁签字,异常项当场记录。设备的可靠性是靠日常养护堆出来的,不是靠坏了再修。很多车间的炉龄能拉得很长,靠的就是这套点检习惯。
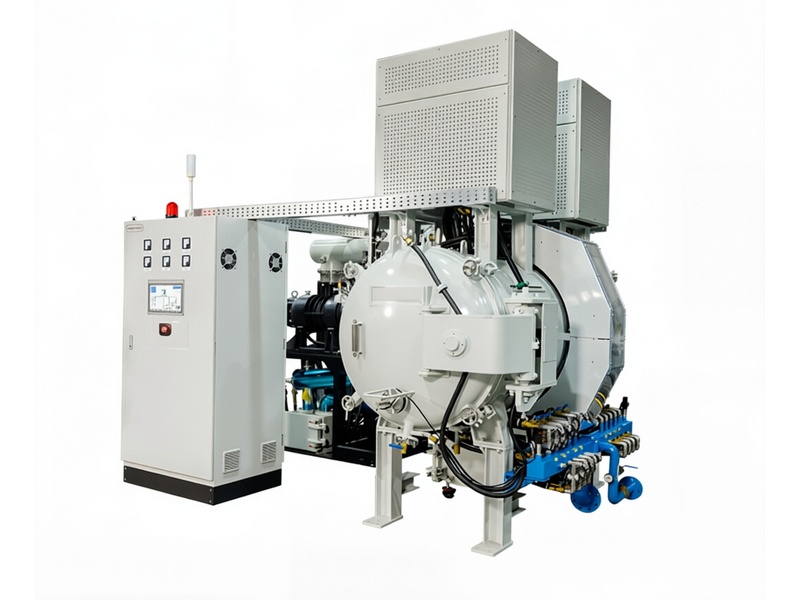
真空炉的故障,说到底就是真空系统、加热系统、控制系统这三大块的问题。把每一块的判断方法学会,多数常见毛病操作工自己就能先定位,再决定是报修还是自己处理。设备能不能少出故障,一半在设计制造,一半在日常维护。东莞市志远工业设备有限公司在做真空炉设备时,也考虑到了关键部件便于检查和更换,客户在使用中遇到具体故障现象,可以对照设备说明书先做初步判断,再和技术沟通处理方案。 志远工业设备提供真空烧结炉、真空管式炉等设备,配套完善的售后技术支持。