

联系电话
13631572573


碳化硅陶瓷这几年在半导体、航空航天、耐磨件领域热度不低,它硬、耐高温、耐腐蚀,缺点是烧结难。常压烧结碳化硅温度得堆到2000℃往上,致密度还不一定够。真空热压工艺就是把高温烧结和机械压力揉到一起,在真空环境里一边加热一边施压,让粉体颗粒一边扩散一边重排,孔隙被挤掉,坯体密度噌噌往上涨。下面从工艺原理、流程步骤和装备要求三个方面聊聊。
一、真空热压的三个核心机制
真空热压能致密化,靠的是三股力量合在一起。第一股是真空环境,把氧气和杂质气体抽走,避免碳化硅粉体在高温下氧化,同时促进挥发分排出,坯体内部更干净。第二股是高温,电阻加热或者感应加热把温度推到1700到2200℃,粉体颗粒之间开始扩散,晶界慢慢迁移,颈部逐渐长大。第三股是机械压力,10到50 MPa的单向或者双向压力从外面压着,颗粒发生塑性流动和重排,孔隙被挤出去,致密度上去。
光靠温度不施压,碳化硅很难烧到理论密度的95%以上;光施压不升温,颗粒又动不了。两个一起上,致密化温度能降个一两百度,晶粒也不至于长得太粗。温度压力保温时间这三个参数得配着来,温度太高晶粒猛长强度反而掉,压力不够孔隙闭不上,保温时间太短致密化不充分。某研究所做SiC陶瓷密封环,把烧结温度从2100℃降到1950℃、压力提到30 MPa,致密度从96%提到99%,抗弯强度还涨了15%。
二、从粉体到成品的工艺流程
第一步是原料预处理。碳化硅粉体纯度得到99.9%以上,粒度亚微米级,不然杂质多了影响高温性能。烧结助剂一般加Al₂O₃-Y₂O₃体系或者B₄C,用来降烧结温度。粉体球磨混合均匀,超声分散一下让颗粒分布更窄。第二步是装模预压,粉体装进石墨模具,石墨耐高温抗热震,冷压预成型先定个基本形状,减少后面热压时的收缩量。模具内壁要涂隔离层,防止坯体跟石墨粘死。
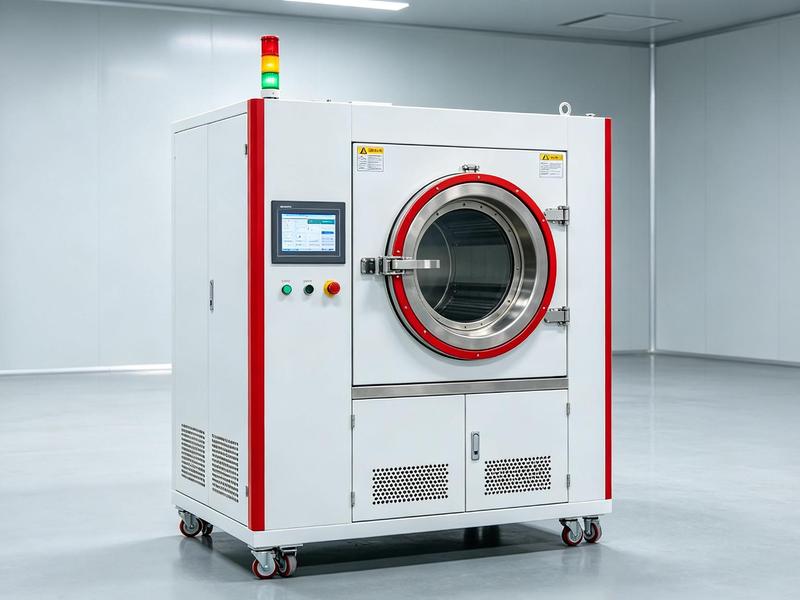
第三步是真空热压烧结。先抽真空到10⁻³ Pa,然后升温,温度到设定值之后开始加压,保压30分钟到几小时不等。压力不能加太早也不能加太猛,不然模具容易裂。冷却阶段慢降温,5℃每分钟往下走,防止热应力把坯体崩开,卸压后才能出炉。第四步是后处理,磨削抛光把尺寸精度做到位,有时候还要表面涂层提升耐腐蚀或者抗氧化性能。整个流程下来,一块碳化硅陶瓷件从粉体到成品,少说也得几十小时。 实际生产中,真空加压烧结炉的温控精度对最终结果影响较大。
三、装备系统怎么扛住高温高压
真空热压炉的炉子是个不锈钢真空腔,里面衬多层石墨或者碳纤维隔热层,把热量兜住不往外散。加热系统用石墨发热体,电阻加热能到2200℃,适合大尺寸工件;感应加热升温快控温准,但线圈和电源成本高。压力系统靠伺服电机或者液压缸施压,量程10到100 MPa,石墨模具在高温下强度会掉,结构设计得算好安全余量。
再补充几条实操经验。石墨模具用几次之后内壁会磨损,坯体尺寸会偏,得定期检查模具壁厚,磨损量超了就换。模具和坯体之间的隔离层喷涂要均匀,薄了粘模,厚了影响传热。装粉的时候粉体要摊平,密度一致,不然热压时受力不均,坯体一面密一面松。加压过程中压力曲线也有讲究,升温到温后先低压稳一下,再分段升到目标压力,急升压力容易把模具撑裂。某研究所做SiC密封环,最初直接满压上去,石墨模具裂了两根,后来改成三段加压曲线,模具寿命从5炉提到20炉以上。出炉后坯体别立刻拿出来,降到200℃以下再开盖,不然热冲击容易开裂。
再补一段关于烧结助剂和气氛的细节。SiC常压烧结靠B₄C和C做添加剂,真空热压因为有压力辅助,添加剂用量可以少些,晶界相少了高温性能更好。Al₂O₃-Y₂O₃体系形成液相烧结,致密化温度低,但晶界处留下玻璃相,1200℃以上强度下降。要做高温结构件,得选固相烧结助剂体系,晶界干净。气氛方面,纯真空下SiC在2000℃以上会轻微分解,通少量氩气抑制分解,压力不用高,几百帕就行。某研究所做SiC陶瓷喷嘴,通Ar保护后致密度从97%提到99%,耐磨性提升约三成。

控制系统得实时盯着温度、压力、真空度三个参数,PID闭环调节,数据记录和故障报警不能少。残气分析也很重要,能监控真空室里有没有油蒸汽或者泄漏,污染了坯体就麻烦了。应用端,半导体行业用SiC做单晶生长坩埚和外延衬底,航空航天做涡轮叶片和燃烧室内衬,核工业做燃料包壳和中子吸收材料,光电领域做大尺寸反射镜基板。这些场景对材料纯度和致密度要求都不低,设备温场均匀性和压力稳定性直接决定成品合格率。东莞市志远工业设备有限公司在真空热压炉和真空烧结炉领域有多年装备设计经验,可针对碳化硅陶瓷等难烧结材料提供工艺配套方案。 东莞市志远工业设备有限公司主营真空渗碳炉、真空热压炉等系列产品,可根据客户工艺需求定制方案。