

联系电话
13631572573


在制造业中,材料性能的提升往往取决于热处理工艺的最后一道关键工序。真空高压气淬炉(Vacuum High-Pressure Gas Quenching Furnace)作为现代热处理领域的核心设备之一,凭借其技术特点正在拓展精密零部件的性能边界。以下对其技术原理与应用价值进行解析。
该设备的核心设计理念是"无氧化淬火加可控快速冷却",工作流程分为三个阶段。第一阶段是真空预处理:炉体抽至高真空(通常不超过10⁻³ Pa),去除氧气和水蒸气,避免材料在高温下氧化、脱碳,这一阶段尤其适合钛合金、高温合金等活性金属。第二阶段是高温均热:在真空或惰性气体环境下加热至目标温度(最高可达1350℃),确保工件内部组织均匀化,精密温控系统可将温度波动控制在±3℃以内。第三阶段是高压气体淬火:以2至20 bar的高压氮气或氦气作为冷却介质,通过高速喷嘴形成湍流实现快速冷却;与传统油淬相比,气淬冷却速率可达100℃/s以上,且可通过调节压力和气体流速控制冷却梯度。
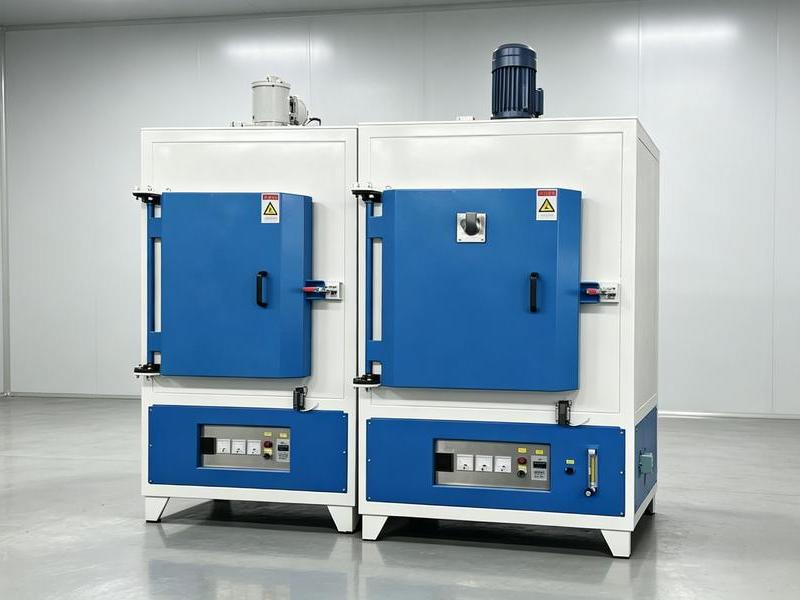
从典型应用看,真空高压气淬炉在模具制造领域用于塑料模具钢、压铸模具钢和热作模具钢的淬火,处理后模具变形小、表面清洁,可减少后续修磨;在刀具行业用于高速钢和硬质合金工具的处理,提高硬度和耐磨性;在汽车零部件行业用于精密齿轮和轴类零件的热处理,保证尺寸稳定性。
从经济性看,真空高压气淬避免了油淬的清洗和油品更换成本,也减少了环境污染,虽然设备投资较高,但在多品种、高精度零件的生产中综合成本优势明显。随着热处理行业环保要求提高,气淬工艺的应用比例持续上升。
从工艺优势看,真空高压气淬将真空加热与高压气体冷却相结合,避免工件在加热和冷却过程中与空气接触,表面不产生氧化和脱碳,处理后零件呈光亮状态,无需后续清理。相比油淬,气淬不使用淬火油,工作环境更清洁,也没有油品老化和清洗成本问题;相比常规气氛炉热处理,真空加热的温场均匀性和可重复性更好,适合精密零件的批量处理。
在工艺参数控制方面,气淬效果与气体压力、气体种类、循环风速和冷却时间密切相关。氮气成本较低,适合大多数模具钢和结构钢;对冷却速度要求较高的材料可选用氦气或提高压力。冷却阶段的风机转速通常分级调节,先以大风量快速越过临界冷却区,再逐步降低冷速,既保证淬透又减少变形。工件装炉时的排列方式和间距也会影响冷却均匀性,需要纳入工艺规范。
从装备选型角度看,真空高压气淬炉的炉膛有效尺寸、最高工作温度、气淬压力等级和真空度指标是核心参数。用户需根据典型工件的尺寸、材料和批量确定炉型,同时关注设备的热损失、气体循环效率和自动化程度。优质的设备还应配备完善的故障诊断、数据记录和安全联锁功能,为工艺稳定运行提供保障。
从技术优势看,首先是无氧化表面与环保性。真空环境避免了淬火过程中氧化皮生成,工件表面光洁度可维持Ra小于0.4 μm,省去后续酸洗或喷砂工序;同时不使用淬火油,避免了油烟污染和废液处理问题。其次是淬火畸变控制,高压气体均匀冷却降低了热应力分布不均的影响,以模具钢为例,气淬后的平面度偏差可比油淬减少50%至70%,降低精密部件的后期加工成本。第三是材料适应性广,从航空航天用钛合金(如Ti-6Al-4V)、镍基高温合金(如Inconel 718)到工具钢(如H13)、不锈钢等,均可通过调整气压和气体类型(氦气冷却速率比氮气高3至4倍)获得理想的马氏体相变。
在行业应用方面,航空发动机叶片通过氦气超高压(15至20 bar)淬火,使单晶高温合金的持久强度提升约20%,同时降低晶界脆化风险。精密注塑模具经H13钢真空气淬后硬度均匀性达HRC 58±1,模具寿命延长30%以上。医疗器械部件方面,316L不锈钢人工关节在无氧化淬火后,耐腐蚀性能满足ASTM F138标准要求。
面向上述工艺需求,可选用专业的箱式气氛炉设备,实现保护气氛下的稳定热处理。