

联系电话
13631572573


真空铝钎焊炉干的是铝合金件的钎焊活,温度窗口窄、真空度要求高,操作上一步都不能省。铝合金表面那层致密氧化膜不除掉,钎料就铺不开,而真空下靠温度和镁粉之类的活化剂还原这层膜,温度差几度、真空度差一档,钎缝质量就两回事。开炉前该查什么、升温曲线怎么跑、停炉怎么收尾,都得按规程来,不然轻则钎料没填满,重则工件氧化报废。下面把开炉准备、运行步骤、停炉程序和维护保养几块讲清楚。
一、开炉准备:先把水电气气路理顺
开炉前先查各电接头紧不紧,各部分清不干净。然后开水冷系统总开关和分开关,把水压稳在0.1到0.3MPa;打开压缩空气开关,充气系统总开关按需开。电源总闸合上,电控箱各路开关依次合好,把控制仪表调到真空钎焊工艺要求的参数。油扩散泵要提前加热:扩散泵抽到真空状态后,开维持阀、启动维持泵,对泵抽真空延时,同时给扩散泵加热,这个预热过程通常要90到120分钟,别等工件进炉了才想起来加热。
工件入炉前也要做完清洗和装配,钎料用量和装配间隙控制好,水分油脂别带进炉里,不然真空度上不去,钎焊质量也跟着掉。铝合金件一般用丙酮或者专用清洗剂洗,晾干了再装,残留水分在高温下会破坏真空,还会让钎缝出气孔。
二、开炉和运行:按曲线走
炉门打开送工件进去,关炉盖。开旁路阀,启动滑阀泵抽真空;炉内真空度到670Pa、罗茨泵轴基本不转之后,再启动罗茨泵。等真空度到10Pa、扩散泵也加热到温,关旁路阀和维持阀、停维持泵,开主路阀和扩散泵高真空阀,让扩散泵直接对炉体抽高真空。真空度达到工艺规定值,就能通电加热,炉子按设定曲线自动升温保温。
铝钎焊一般用多段升温曲线:低温段充分排气除湿,中温段匀速升温,到钎焊温度后保温让钎料流动填满间隙,再按程序冷却。真空度、温度均匀性和气氛露点是关键参数,要实时监控记录。钎焊加热结束断电,关高真空阀,停扩散泵加热并给泵体加强冷却,停罗茨泵,开维持阀启维持泵延时后再关主路阀停滑阀泵。炉温降到可出炉温度,开放气阀回大气压,再开门取件。
钎焊温度一般控制在比钎料熔点高20到40℃,高了母材过烧、钎料流走,低了钎料不润湿。保温时间看工件大小,薄壁件十几分钟,厚大件半小时上下,钎料铺满间隙就该降温,别硬等。 类似工况下,真空渗碳炉能够提供稳定的作业环境。
三、停炉和日常维护
停炉时先关充气系统总开关。油扩散泵油温降到50℃以下,关维持阀停维持泵,这时候要开旁路阀启动滑阀泵让炉内保持在1×10⁻¹Pa左右的真空状态,再关旁路阀停滑阀泵。最后关压缩空气和水冷总开关,断总电源。
钎料选择和装配间隙也是关键。铝钎焊常用的是铝硅系钎料,箔带或者粉末状,间隙一般控制在0.05到0.15毫米,太大钎料填不满,太小钎料吸不进去。装配时用专用夹具固定,别让零件在升温过程中错位。出炉后先别急着拆夹具,等工件降到室温再松,不然热态下拆开容易变形。钎缝质量怎么判断?外观看钎料有没有沿着缝均匀铺开,关键件再做渗透或者X光探伤,发现虚焊、气孔就追溯到那一炉的真空度和温度记录。
出炉后的检验别省。钎缝外观先看一遍,钎料铺展均匀、没有未润湿的缺口才算合格;关键受力件再做渗透探伤或者X光,看有没有气孔、虚焊。不合格的钎缝别硬凑,一般返修一次就要重新洗件、重新装配,返修次数多了母材晶界变粗,性能反而下来。记录每一炉的真空度曲线、温度曲线、钎料批次,客户追问质量时拿得出来,这就是批追溯能力。
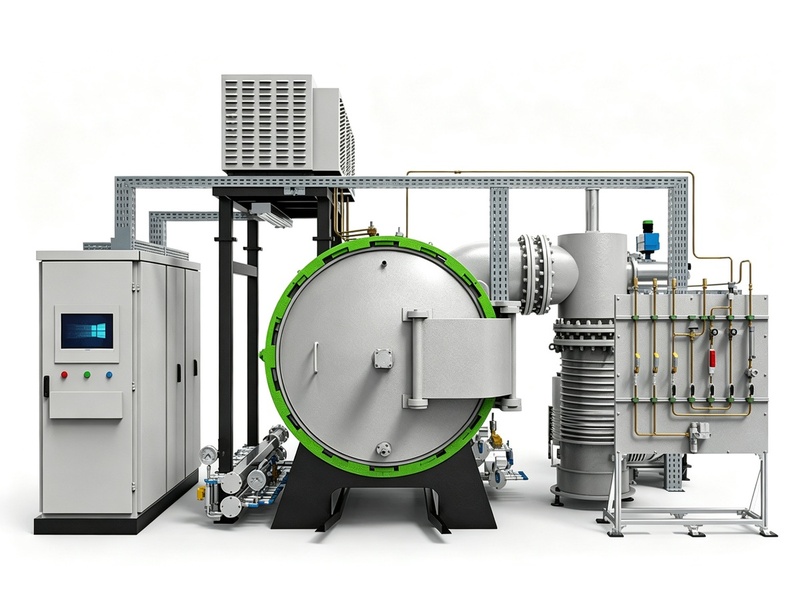
维护上,真空机组、加热元件、炉门密封、冷却水和水冷电极每次开炉前都要过一遍。密封件老化、冷却水结垢、扩散泵油污染,都是让真空度往下掉的常见原因。建一份点检和保养台账,把每次维护时间、更换部件记下来,状态判断就有依据。真空铝钎焊这类对真空和温控都敏感的工艺,设备稳定性靠日常盯出来。东莞市志远工业设备有限公司在真空钎焊炉的操作规程和维护培训上积累了成套做法,帮客户把开炉、运行、停炉每一步都跑顺。 公司产品覆盖真空铝钎焊炉、真空加压烧结炉等多种类型,欢迎咨询了解。