

联系电话
13631572573


钢的淬火是将钢加热到临界温度Ac3(亚共析钢)或Ac1(过共析钢)以上温度,保温一段时间使之全部或部分奥氏体化,然后以大于临界冷却速度的冷速快冷到Ms以下进行马氏体或贝氏体转变的热处理工艺。淬火的目的:一是提高金属成材或零件的机械性能,如提高工具、轴承的硬度和耐磨性,提高弹簧的弹性极限;二是改善某些特殊钢的材料性能或化学性能,如提高不锈钢的耐蚀性。常用的淬火方法主要有单液淬火、双液淬火、分级淬火、等温淬火和局部淬火等。钢铁工件淬火后得到马氏体、贝氏体、残余奥氏体等不平衡组织,存在较大内应力,力学性能不能满足要求,因此一般都要经过回火。
回火是将淬火后的工件加热到某一温度保温后冷却的工艺,是淬火后紧接着进行的操作,通常也是热处理的最后一道工序。回火的主要目的包括:减少内应力和降低脆性;调整工件的机械性能,通过回火调整硬度、强度、塑性和韧性;稳定工件尺寸,使金相组织趋于稳定;改善某些合金钢的切削性能。按加热温度不同,回火分为三类:低温回火在150至250℃进行,得到回火马氏体,用于量具、刀具和滚动轴承;中温回火在350至500℃进行,得到回火托氏体,用于弹簧和锻模;高温回火在500至650℃进行,得到回火索氏体,用于齿轮和曲轴。淬火加高温回火的联合工艺称为调质。
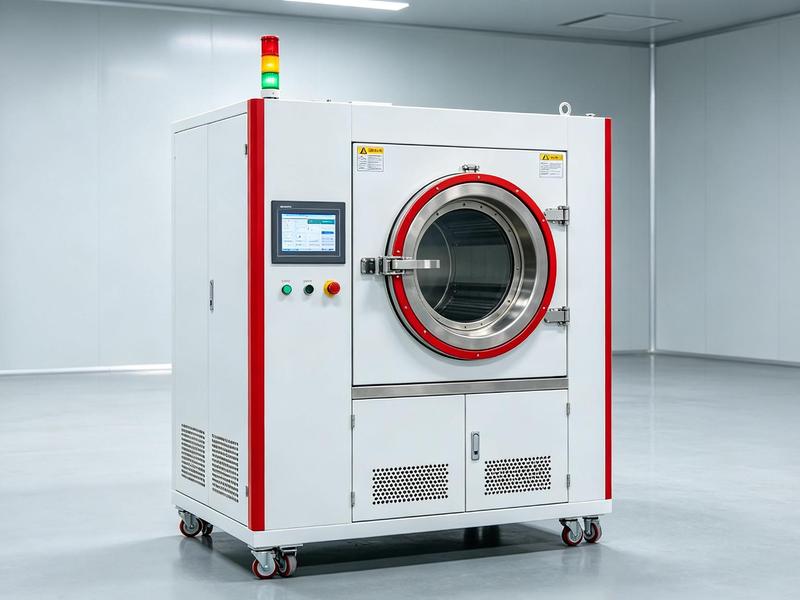
从工艺内涵看,四大基本热处理工艺分别对应不同的组织转变目标。淬火是将钢加热到临界温度以上保温后快速冷却,获得马氏体组织,提高硬度和耐磨性,但工件内应力较大,通常需要回火配合;回火是将淬火钢重新加热到临界温度以下的适当温度,消除淬火应力、调整硬度与韧性组合;正火在空气中冷却,细化晶粒并调整硬度,常用于预备热处理;退火通过缓冷降低硬度、改善切削加工性并消除内应力。
从工艺参数看,加热温度、保温时间和冷却速度是影响热处理效果的三要素。加热温度需根据钢的临界点确定,过高会引起晶粒粗化和氧化脱碳;保温时间与工件截面尺寸相关,需保证组织转变充分;冷却速度决定过冷度,直接影响最终组织类型。实际操作中,还需考虑装炉方式、炉温均匀性和气氛保护等因素。
从装备角度看,淬火、回火、正火和退火可分别使用淬火炉、回火炉、正火炉和退火炉,也可在多功能炉中组合完成。真空热处理设备通过真空环境避免氧化脱碳,处理后表面质量好、变形小,适合精密零件;气氛保护炉则在成本与性能之间取得平衡。热处理工艺与装备的合理匹配,是保证产品质量和生产效率的基础。
正火是一种改善钢材韧性的热处理,将钢构件加热到Ac3温度以上30至50℃后保温出炉空冷。其特点是冷却速度快于退火而低于淬火,可在稍快的冷却中使钢材结晶晶粒细化,不但可得到满意的强度,而且可明显提高韧性,降低开裂倾向。正火的主要用途包括:消除铸锻焊件的过热粗晶组织和魏氏组织;细化晶粒并作为淬火前的预先热处理;消除过共析钢的网状二次渗碳体;改善低碳钢的切削加工性;对普通中碳结构钢可代替淬火加高温回火。由于正火采用空气冷却,环境气温、堆放方式、气流及工件尺寸对正火后的组织和性能均有影响。
退火是将金属缓慢加热到一定温度,保持足够时间后以适宜速度冷却的工艺。退火的目的在于:改善或消除铸造、锻压、轧制和焊接过程中造成的组织缺陷及残余应力;软化工件以便切削加工;细化晶粒改善机械性能;为最终热处理做好组织准备。常用的退火工艺包括:再结晶退火(将工件加热到铁素体全部转变为奥氏体的温度以上30至50℃,保温后随炉缓冷),用于细化中低碳钢的粗大过热组织;球化退火,用于降低工具钢和轴承钢的偏高硬度;等温退火,用于降低高合金钢的高硬度;再结晶退火,用于消除冷变形加工硬化;石墨化退火,用于制造可锻铸铁;扩散退火,用于使合金铸件化学成分均匀化;去应力退火,用于消除铸件和焊接件的内应力。