

联系电话
13631572573


做粉末冶金或者硬质合金的车间,几乎绕不开一台真空烧结炉。粉末压坯在空气里烧,高温一碰氧气就氧化变色,表面脱碳、内部起气孔,整批料报废的情况不少见。把炉腔抽成真空再加热,工件在无氧环境里完成致密化,纯度和强度都跟着上来。这篇从结构和原理两个角度,把这台炉子怎么干活讲清楚,方便选型和日常维护时心里有底。
一、烧结到底在炉子里发生了什么
烧结的本质,是把粉末或压坯在低于主要成分熔点的温度下加热,让颗粒之间靠扩散、粘结和液相流动慢慢咬合成一个整体。放在真空气氛里有两个直接好处:一是高温下不氧化、不脱碳,材料表面干净;二是低气压把粉末表面吸附的水汽、油脂和粘结剂分解气体往外抽,气孔不容易残留。
客户最关心的是密度。常压烧WC-Co硬质合金,保温两小时边角还可能留微米级气孔;换成真空环境,残余气体持续被抽走,闭孔隙在保温阶段更容易逸出,相对密度能做到99%以上。密度上去了,刀具刃口崩裂概率就下来了,这也是客户愿意上真空设备的根本原因。
加热主流用石墨发热体做辐射加热,炉膛四周布发热体,靠热辐射把工件捂热。石墨耐温高能到2000℃以上,但真空里要防它跟残余氧反应,所以高温段一般先抽好真空再升温。1800℃以下的工艺,钼丝发热体更干净,适合半导体靶材这类对碳污染敏感的工件。
二、几大系统怎么配合
真空系统是分层抽的:机械泵先把炉腔从大气压抽到低真空,罗茨泵接力提抽速,再由分子泵或扩散泵拉到高真空,配上冷阱和捕集器防泵油返流污染炉膛。整套系统能不能稳在目标真空度,直接决定工件会不会氧化,所以密封圈和真空阀门要定期查。
加热与温控用钨铼热电偶测炉温,配PID温控仪按程序分段升温、保温、降温,控温精度做到±5℃以内。脱脂段、预烧段、致密化段各走各的温度曲线。多区独立控温的机型,炉膛上下温差能压到±5℃,大尺寸工件也能烧匀。水冷炉壳是标配,双层结构中间通水,把外壁温度压在安全范围;部分机型还支持充氩气快速气冷,把冷却时间从十几小时缩到两三小时,对批量生产的节拍影响很大。
三、典型工件与选型思路
这类设备主要服务几类工件:硬质合金,比如WC-Co刀片、钨钢辊环、地质钻头;结构陶瓷,比如氧化锆磨介、氧化铝密封环、氮化硅轴承;磁性材料和电子材料,比如钕铁硼、靶材坯体;还有粉末冶金结构件和复合材料的高温致密化。选炉型时先看工件最高温度、批量大小和气氛要求,再决定用真空箱式气氛炉还是真空管式炉。
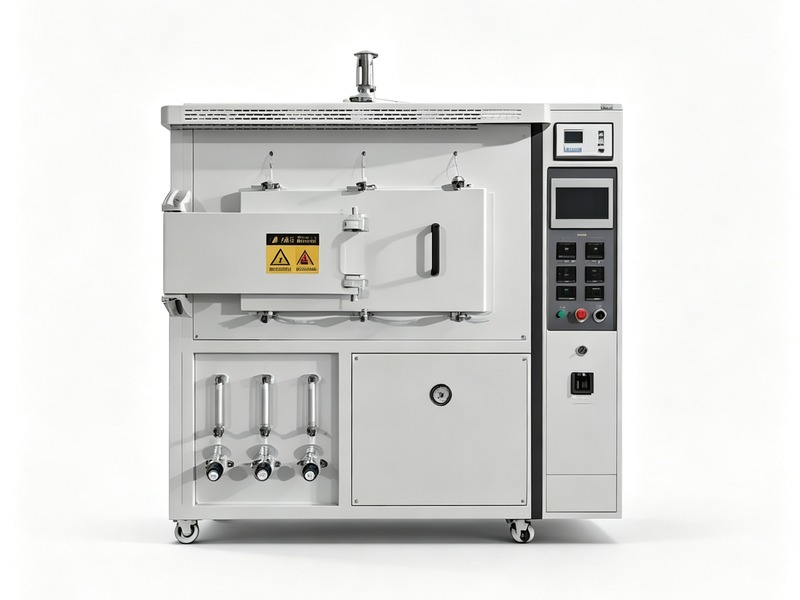
理解了“分层抽真空、辐射加热、分段走曲线”这三件事,再看参数表就不容易被忽悠。密度、均匀性、冷却节拍,都是这几个系统配合出来的结果。 这一环节通常需要配合真空管式炉等专用设备来保障工艺稳定性。
另外炉腔放气量也是个隐形变量。新炉子或者放了很久没开的炉子,内壁和隔热层吸附了水汽,第一次升温放气特别大,真空度会一路往下掉。这种情况下先空炉烘一两次,把壁面放气赶干净,再上正式工艺,否则头几炉工件表面容易花。
真空烧结炉把粉末烧成高强度工件,靠的是真空、加热、温控、水冷几条线拧在一起。还有个容易被忽略的是装料工装。石墨坩埚、氧化铝坩埚和托盘要按温度和材料兼容性选,高温下跟工件反应的坩埚会把表面烧污。料架叠放也要留气流通畅的间隙,不然局部积气,那一片工件就烧不到位。新工件上线前,建议先空炉跑一条曲线测温场,把热电偶位置和实际温差摸清楚,再批量装料。
炉门开合结构也影响维护效率。快开式炉门比螺栓压紧式方便,但密封面要定期检查平整性,变形了贴合不严真空就漏。日常开关门别用力摔,密封面一受伤,每次开炉都得对着它返工。
温控表的输出也要定期对。加热接触器或者固态继电器用久了触点烧蚀,设定功率和实际输出对不上,温度看着稳,其实是控制器在硬补。半年测一次输出电压,偏差大了就换元件。
电控柜也要防潮防尘。车间粉尘大,柜里积灰多了散热差,继电器容易误动作。每季度吹一次灰,柜门关严,电路寿命长得多。
真空规管装在不同位置读数也不一样,靠近泵口和靠近炉膛差一截。选规管位置时就以工件附近为准,别拿泵口的真空度当成炉膛真空度。
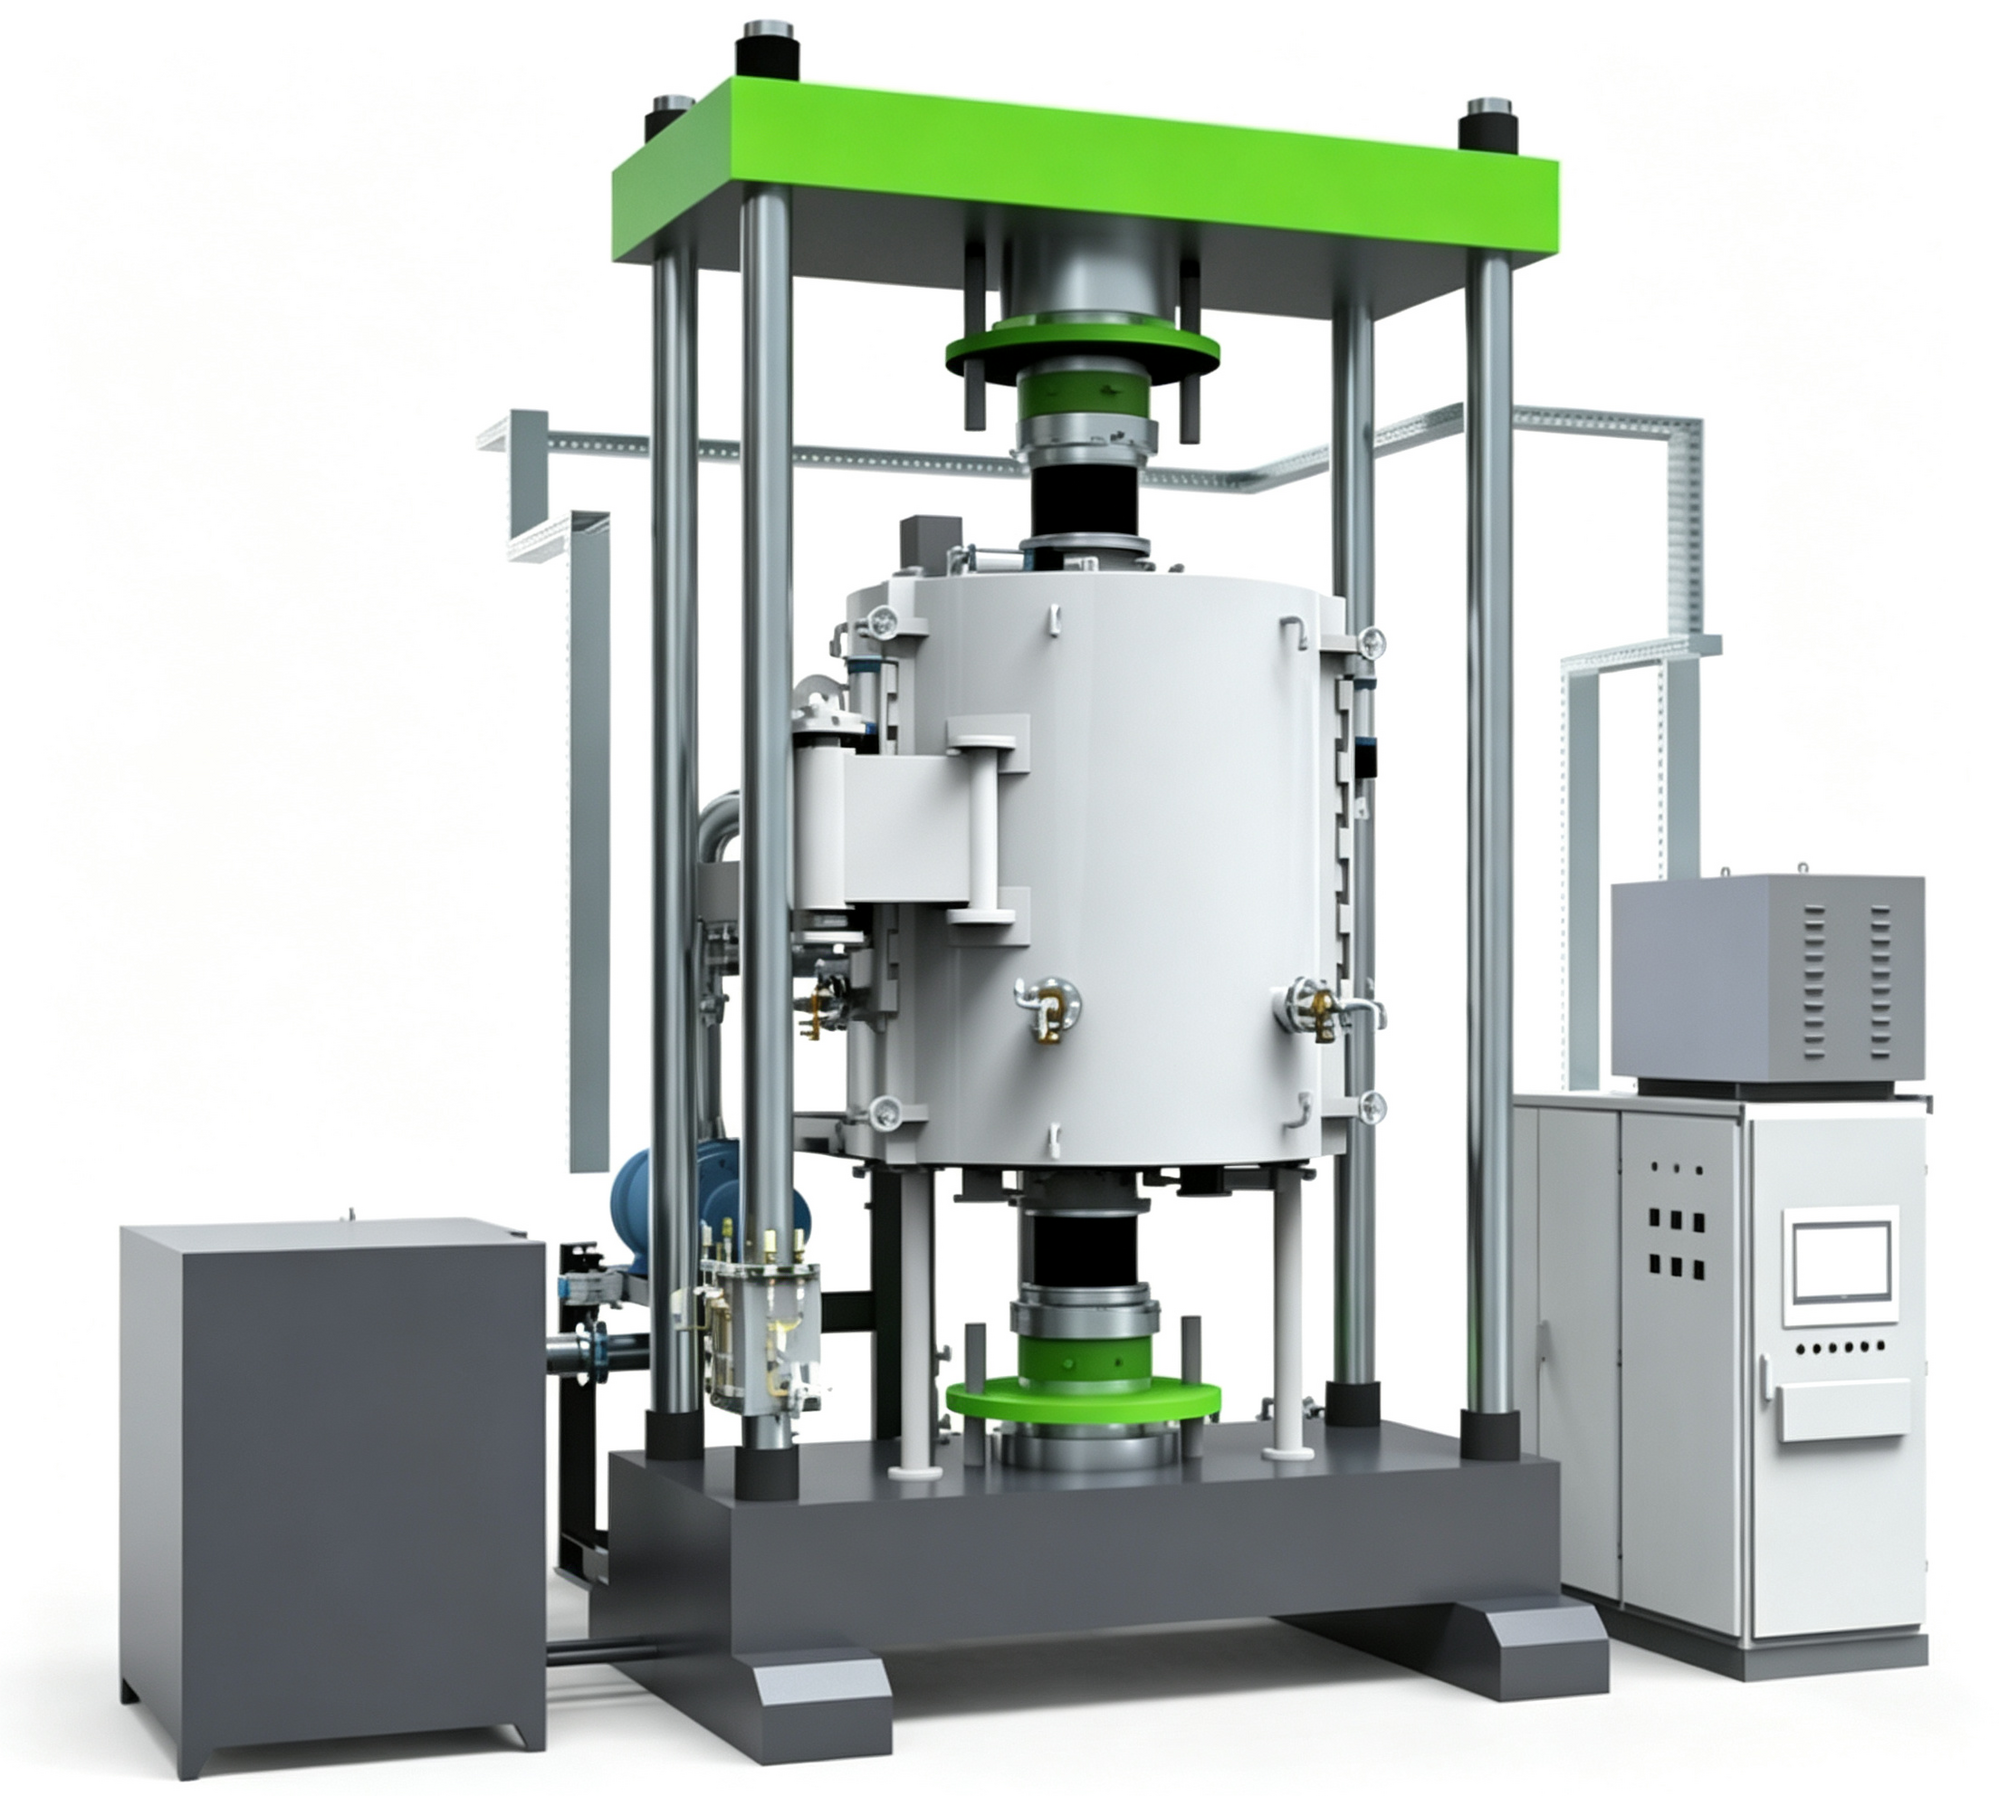
东莞市志远工业设备有限公司交付这类设备时,会按工件材料和批量配发热体、泵组和温区方案,把脱脂、预烧、致密化的曲线提前编进程序,让客户拿到手就能顺着工艺走。 志远工业设备提供真空渗碳炉、真空热压炉等设备,配套完善的售后技术支持。