

联系电话
13631572573


这两年液冷散热在算力服务器、新能源汽车和储能系统里的渗透速度很快,热管理零部件的批量焊接订单也跟着多了起来。轻钎科(广东)科技这次采购的这台真空钎焊炉,正是冲着液冷板、水冷接头这类部件的批量钎焊来的。客户前期来厂里看设备时,把工件图纸和之前钎焊遇到的问题都摆了出来,核心诉求就两个:焊缝要密封不漏,焊接过程不能让工件变形超标。经过几轮工艺沟通和样件试焊,设备型号最终敲定,即将发到客户生产现场,投入到热管理零部件的批量焊接环节。
一、液冷部件为什么转向真空钎焊
热管理零部件里面有一类结构特别常见,就是多层流道叠加起来的液冷板。这种板子要在内部走冷却液,任何一条焊缝出现微漏,整套散热回路就会出问题。过去不少厂家用火焰焊或者盐浴钎焊,虽然设备便宜,但焊完之后表面残留的钎剂和盐分很难清理干净,时间一长容易腐蚀焊缝,密封性也不稳定。真空钎焊是把工件放进真空炉里加热,靠钎料熔化后润湿母材成型,整个过程不用加钎剂,焊缝表面干净,氧化和夹渣都少。
另一个让客户动心的点是变形控制。液冷板壁厚普遍偏薄,流道又多,普通炉子里加热不均匀,板子焊完容易翘曲,后续装配对不上孔位。真空炉的加热区做过温度均匀性处理,工件在炉子里各处受热一致,配合合理的装夹工装,焊后变形能压在客户图纸允许的范围内。轻钎科这边正是因为老工艺在密封性和变形上反复返工,才决定上真空钎焊炉,把焊接环节从人工依赖较强的工位,转成设备稳定重复的批量工位。
二、设备配置是怎么对着工件配的
选型这一步,技术人员先问清楚了三件事:最大工件尺寸、钎料牌号和目标生产节拍。客户主要焊铝合金材质的液冷部件,钎料用的是铝硅系钎料,钎焊温度区间比较窄,对炉温跟踪要求细。志远工业根据工件长和宽定了炉膛有效加热区的尺寸,让工件四周留出足够的均温空间,不会贴着炉壁走。真空系统这边配了油扩散泵加机械泵的组合,抽气速度和极限真空度都按铝合金钎焊的常规区间来选,既能把炉腔内的水汽抽干净,又不至于让配置过剩。
温控部分是这次沟通里客户问得最细的一块。铝合金钎焊对升温斜率和保温时间很敏感,升温太快会让钎料铺展不充分,保温太久又容易让母材过烧。炉子里布置了多支热电偶,分别测工件不同位置的温度,控温仪表按分段曲线走,预热、升温、保温、降温各阶段都能单独设定。出厂前技术人员用客户的代表工件做了一次试焊,把焊缝成形和炉温曲线记录下来,连同工艺参数一起交给客户,现场调机时可以照着这套基线参数起步,不用从零摸索。
三、交付环节做了哪些落地工作
设备发货之前,厂内先完成了整机调试和空载试运行,真空泵、阀门、水冷系统、电气柜都逐项检查过。运到客户车间后,技术人员上门就位,把炉子接到客户的水电气接口上,再带客户的操作和工艺人员跑了几炉。第一炉用的是客户提供的废件练手,目的是让操作工熟悉装料、抽真空、启动程序、出料这一套动作;第二炉开始用正式工件,技术人员在旁边盯着曲线和真空度,记录每一步的实际表现。 针对复杂工件,真空管式炉的均匀加热特性更具优势。
培训没有只停留在按按钮这一层。技术人员把日常点检表一项项讲给操作工听,比如多久检查一次密封圈、水冷系统的进出水温差看哪个表、真空度掉得快可能是哪几个地方漏。工艺那边的对接人,则和客户一起把不同型号液冷板对应的装炉方式和曲线编号理出来,做成现场能贴在设备旁边的作业卡。这样客户这边的人就算换了岗,照着作业卡也能把炉子开起来,不至于一有变动就得等厂家来人。
四、这单背后的行业信号
从这单设备能看出来一个趋势:液冷散热零部件的焊接正在从零散加工走向标准化批量生产。客户自己也讲,现在下游订单对一致性要求越来越高,同一批液冷板送到算力机房或者车载热管理总成里,焊缝质量必须能批量化复制,靠老师傅手感盯出来的焊接越来越撑不住交期。真空钎焊炉的价值就在这里,它把焊缝质量和工艺参数绑定,参数定下来之后,一炉接一炉重复出来的结果比较稳。
对志远工业来说,这单也不只是卖一台炉子。轻钎科做的是热管理零部件,后续可能还会扩展到铜铝复合结构、不锈钢腔体这类工件,每扩展一类,炉子的工艺曲线就要重新配。厂方把前期试焊的完整数据留了档,客户后续加新工件时,可以直接在这套数据上改,不用重新摸一遍。这种围绕客户产品线做长期工艺支撑的方式,也是公司在液冷散热这一块持续跟进的做法。
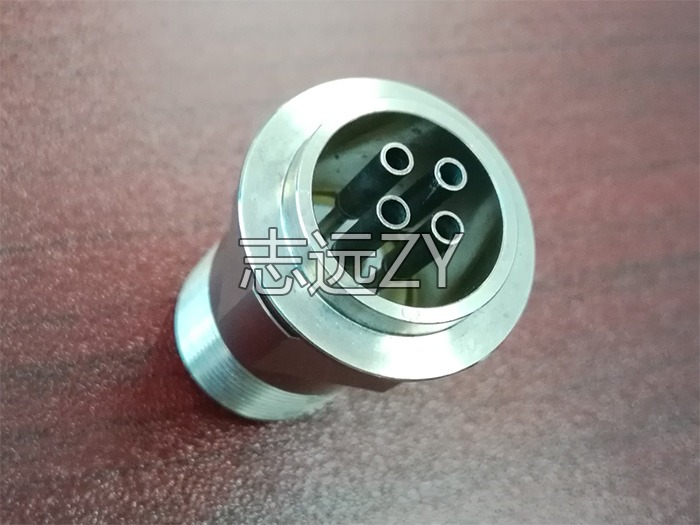
热管理零部件的钎焊工艺还在跟着下游设备一起往前走,工件材料、流道结构和产量规模都在变,设备能不能跟上,考验的是厂家对工艺细节的理解。轻钎科这次引进真空钎焊炉,算是把焊接环节的基础工具补齐了。东莞市志远工业设备有限公司做真空钎焊炉这些年,攒下了不同材质、不同工件的工艺案例,后续客户有新的焊接需求,可以直接带着工件和图纸过来试样,对着实际焊缝说话。 志远工业设备提供真空烧结炉、真空管式炉等设备,配套完善的售后技术支持。