

联系电话
13631572573


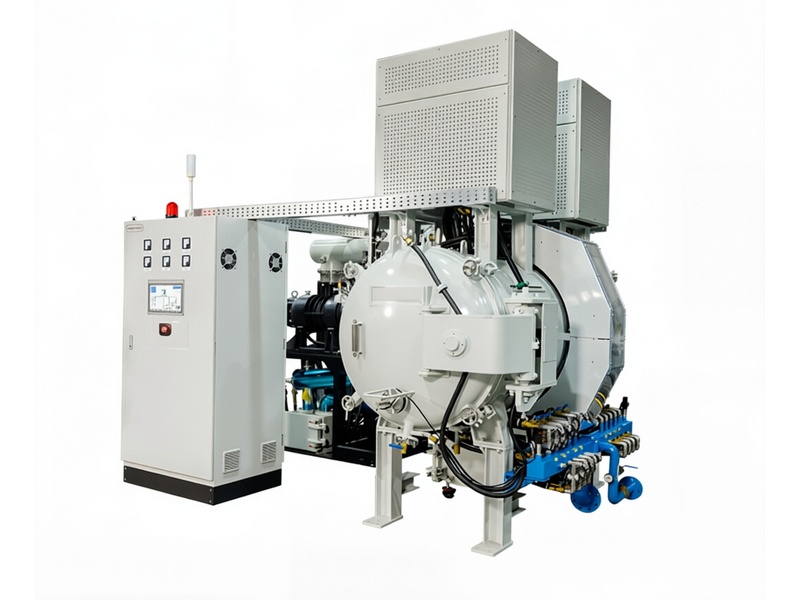
真空热压炉和普通真空炉最大的不同,是它要在真空、高温之外再加一路轴向压力。炉子里一边加热到上千度,一边从上往下压着工件,这种工况对设备设计是个考验:压力要均匀传到粉末上,加热不能被压力机构干扰,真空密封还要穿过压头。所以设计一台好用的真空热压炉,不是把真空炉和油压机拼在一起就行,炉体结构、加热方式、压力系统、控制系统这几块要一起考虑,互相配合。这篇从设计角度,聊聊真空热压炉在炉体、加热和控制系统上要抓住哪几条原则。
一、炉体结构怎么扛住高温和压力
炉体是基础。真空热压炉的炉腔既要抽真空,又要承受压头穿入,还要在高温下保持结构稳定。外壳一般用不锈钢或低碳钢,做水冷夹层,把外壁温度压在安全范围;内壁和隔热层面对高温,常用石墨毡、碳碳复合材料或者金属隔热屏,把热挡在里面。炉门和压头穿过炉壁的地方,是密封和受力最集中的位置,设计时既要保证真空密封可靠,又要让压头能直线上下、不偏不斜。
有效加热区的设计也有讲究。热压炉的炉膛里塞了石墨模具和压头,真正留给工件的空间有限,加热区要围着模具布,温度才能均匀。炉体刚度要够,加压时不能让炉壁变形影响密封。底部要承重,因为整个模具、压头和工件都落在底座上,底座的平整度直接决定压力能不能垂直传到粉末上。这些结构上的细节,平时看不出来,真跑高压工艺时就全暴露了。
二、加热方式怎么选
加热方式常见的有电阻加热和感应加热两种,选型要看工艺温度和工件。电阻加热靠石墨或钼丝发热体辐射加热,温场容易做均匀,控温也简单,从几百度到两千多度都能覆盖,是热压炉用得最多的方式。感应加热是把石墨模具本身当发热体,靠感应电流让模具自己发热,升温快、局部加热集中,但温场均匀性受模具形状影响,适合形状规则、升温速度要求高的工艺。
选哪种,要看客户做的材料和节奏。做陶瓷、硬质合金这类温场要求高、批量稳定的,电阻加热更省心;做需要快速升温、小试样研究的,感应加热有优势。加热功率的余量也要留足,别按极限工况配,长期贴着最大功率跑,发热体和变压器都吃不消。加热元件的布置还要避开压头运动轨迹,别让加压机构和加热部件互相干涉。
三、压力系统要稳得住
压力系统是热压炉区别于普通真空炉的核心。它一般由液压站、液压缸、压头和位移压力传感器组成。设计上的关键,是压力能平稳加上去、长时间保得住、卸下来也柔和。热压工艺里,压力经常不是一上来就满压,而是随温度分段施加,所以液压系统要能精确调压、分段跟随。压力传感器实时反馈,控制系统按设定曲线自动加压,这比手动操作稳定得多。 类似工况下,真空铝钎焊炉能够提供稳定的作业环境。
安全上不能马虎。高温高压工况下,必须有过载保护、压力超限报警,炉体上设安全阀,万一系统失灵也有泄压通道。压头和工件的位移要能监测,防止压过头把模具压崩。水路、油路、电路之间要做好隔离,高温附近的密封件要选耐温材料,定期检查更换。这些保护设计不是凑数,是热压炉能长期安全跑下来的前提。
四、控制系统要把温度、压力、真空串起来
控制系统是把前面这些部件串起来的大脑。一台热压炉要同时管温度曲线、压力曲线、真空度、冷却速率这几路参数,它们之间还是联动的——比如温度升到某段,压力自动加上;保温结束,先降温再卸压。这就要求控制系统支持多段程序、多回路控制,能把温度、压力、真空、位移都纳入同一条工艺曲线里走,而不是各自为政。
精度和重复性同样要紧。做科研,要每次曲线能复现,数据才有意义;做生产,要一炉和一炉之间一致,产品质量才稳。控制器要能记录每路参数的实时曲线,方便事后追溯。传感器要定期校准,温度、压力信号不准,工艺再精也白搭。设计上把这些考虑进去,设备才不会"能跑但跑不稳"。
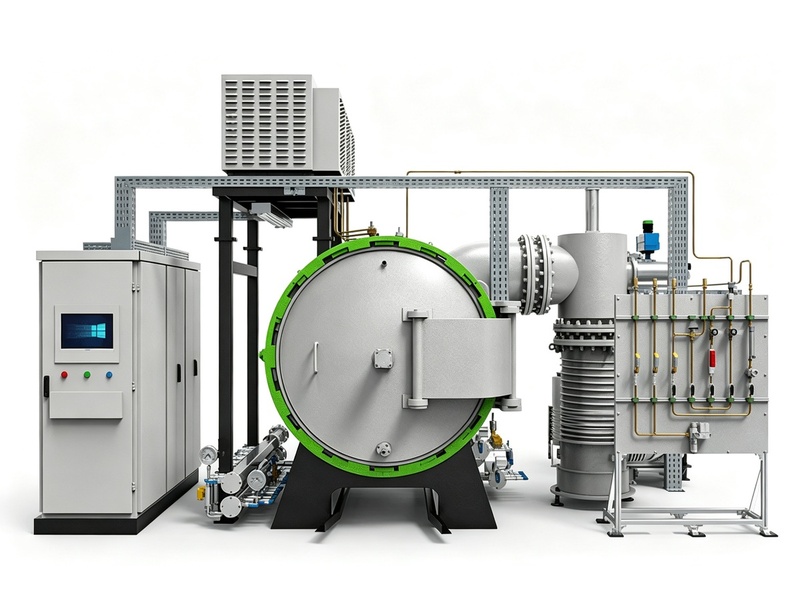
真空热压炉的设计,本质是在有限炉腔里把高温、高压、高真空三件事协调好,哪一块短板都会反映到产品上。炉体扛结构、加热管温度、压力管致密化、控制管一致性,四块缺一不可。东莞市志远工业设备有限公司做真空热压炉和真空加压烧结炉多年,炉体结构、加热方式和控制系统都按不同材料的热压工艺配套设计,客户把目标材料和工况说清楚,技术这边就能给出一版结构和控制都匹配的方案。 公司产品覆盖真空管式炉、真空渗碳炉等多种类型,欢迎咨询了解。