

联系电话
13631572573


气压炉在材料热处理里的位置,介于普通气氛炉和高压烧结炉之间。普通气氛炉只能靠抽气再充气保护工件,压力基本是常压;气压炉能在高温下把炉腔内气压升到几个兆帕,靠气压辅助材料致密化。正因为多了这一层压力手段,它既能做钛合金这类金属的固溶时效,又能做氧化铝、氮化硅这类高性能陶瓷的烧结,一台设备覆盖两类差别很大的材料。很多材料工程师在选热处理设备时纠结要不要上气压炉,其实看自己工件对致密化和气氛控制的要求就能判断。
一、钛合金固溶时效为什么需要气压
钛合金零件做完加工,往往要经过固溶和时效两道热处理来调组织。固溶是把合金加热到相变温度附近,让合金元素溶进基体,然后快速冷却保住过饱和状态;时效是在较低温度保温,让析出相弥散析出,强度上来。这两道工序对气氛要求很高,钛在高温下吸氧吸氮能力强,气氛里氧分压高了,工件表面会形成脆化层,后续加工和疲劳性能都受影响。
气压炉做钛合金,先抽真空再充入高纯氩气,把炉腔内氧分压压到很低。充入的气压还能抑制钛在高温下的晶粒长大和表面挥发,让工件表面质量更稳定。固溶阶段的快冷,靠气压炉的高压气体循环实现,几个兆帕的惰性气体把工件快速吹冷,冷却速率比普通气氛炉快,正好满足钛合金固溶对淬火速度的要求。时效阶段则在较低气压、较低温度下保温,组织逐步析出。整个过程温度均匀性要控制好,不然一批零件里软硬不一致。
二、高性能陶瓷烧结:气氛和压力一起使劲
高性能陶瓷比如氮化硅、碳化硅、氧化铝,烧结难点在于致密化温度高,而且对气氛敏感。氮化硅在高温下容易分解挥发,常压烧结时如果保护气氛不对,坯件表面会失重、出现气孔。气压炉做陶瓷烧结,一个常见做法是先在较低气压下排胶升温,到了致密化温度再充入高压氮气,用气压把坯件压住,抑制氮化硅分解,同时促进液相烧结致密化。
这种工艺下来,陶瓷坯件的致密度和力学性能都比常压烧结好,抗弯强度和断裂韧性能上一个台阶。气氛配比也要讲究,氮化硅用氮气为主,氧化铝可以用空气或氧气气氛,不同材料不能一套气氛走到底。温度均匀性同样关键,陶瓷对温差敏感,炉腔内不同位置温差大了,同一批坯件烧结程度不一致,后续精加工废品率就上来。
三、复合材料和粉末冶金零件的延伸
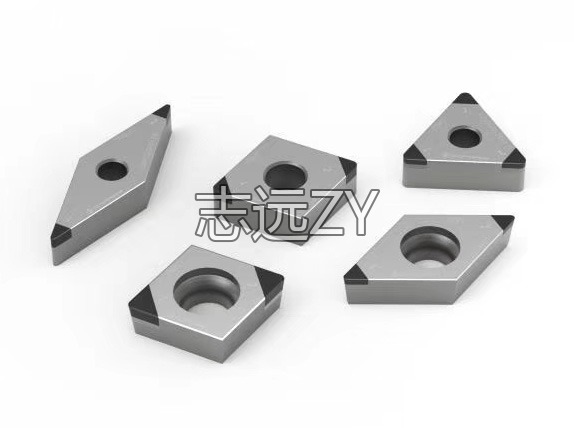
除了钛合金和陶瓷,气压炉在一些复合材料和粉末冶金零件上也用得不少。比如硬质合金刀具,常压烧结容易有残余孔隙,充入高压气体之后坯件更致密,硬度和耐磨性提高。再比如一些粉末冶金结构件,形状复杂、壁厚不均,靠气压均匀施压,比单纯靠重力或者模压更容易得到密度一致的坯件。 批量生产时,真空钎焊炉的连续作业能力可以提升整体效率。
这类应用的共同点,都是材料在烧结时既怕气氛不对,又怕密度不够。气压炉把"气氛可控"和"气压辅助致密"两件事结合在一起,正好对上这两个痛点。客户在评估自己工件适不适合上气压炉时,可以先看两件事:材料高温下对氧分压敏不敏感,坯件靠常压烧结致密化够不够。两个里只要有一个吃力,气压炉就值得考虑。
四、用好气压炉的几个控制要点
实际操作中,气压炉的工艺调试有几个共同点。一是充气时机,不能一上来就高压,要等排胶排气完成、坯件稳定了再升压,否则杂质气体被封在坯件里。二是升降温速率,钛合金固溶要快冷,陶瓷烧结要慢升慢降,节奏不一样。三是压力曲线,升压速率不能太猛,炉腔和工件受力要平稳。四是气氛纯度,保护气体纯度要够,管道和炉腔要定期检漏,微量漏气时间长了也会影响工件表面质量。
这些控制点,最终都要落到设备的控制系统上。多段程序温控、压力自动调节、气氛流量控制、超压超温联锁,这些功能齐全,工艺才能稳定复现。靠人工边看表边调阀门,做几炉可以,做批量就靠不住了。
气压炉在钛合金固溶时效和高性能陶瓷烧结上的优势,本质是把气氛和压力这两个变量都做到了可控。具体到某一种材料,还是要拿实际工件去试工艺曲线。东莞市志远工业设备有限公司在真空加压烧结炉和箱式气氛炉上积累了多种材料的热处理工艺经验,能配合客户把钛合金、陶瓷这类工件的气压热处理参数逐步跑顺。 志远工业设备提供真空热压炉、真空烧结炉等设备,配套完善的售后技术支持。