

联系电话
13631572573


做硬质合金和结构陶瓷的客户,很多都听说过气压烧结炉,也叫高压烧结炉。它跟普通真空烧结炉的区别,是在高温烧结的同时往炉子里充入高压气体,靠气体压力帮助工件致密化。常用的压力范围从一兆帕到二十兆帕不等,折合十几到两百个大气压。压力到底怎么影响烧结效果,为什么有的材料非要上高压炉不可,这篇把压力这个关键参数讲明白。
一、压力范围和工作原理
气压烧结炉的基本流程是:先像普通真空炉一样把炉膛抽成真空,升温到烧结温度以后,关掉抽气阀,往炉内充入高压氮气或者氩气,让工件在高压气氛里保温烧结。压力低的炉子做到一到两兆帕,高的能到十兆帕、二十兆帕。炉体本身是个厚壁高压容器,要承受高温下的内压,炉门、观察窗、电极穿墙这些部位都按压力容器标准设计,跟普通真空炉的薄壁罐体不是一个量级。
为什么要加压?普通真空烧结靠的是颗粒在高温下扩散、颈部长大,致密化靠材料自身的表面能驱动,到了后期残余闭孔很难消除。一旦加上外部气压,气体压力直接作用在工件表面,把内部残留的小气孔压瘪,把孔隙挤出去,致密度就上去了。压力越高,这个驱动力越大,致密化越充分,这也是高压炉能做出高致密度工件的原因。
二、压力怎么影响致密化
压力对致密化的作用,在不同阶段表现不一样。烧结前期,工件里的孔是开孔,跟外界连通,这时候加压帮助不大,气体能从孔里跑掉。到了后期,孔封闭起来变成闭孔,孔里残留的气体膨胀会把工件顶起来,甚至造成鼓泡。这时候外部高压一加上,把闭孔压回去,工件才能继续致密化。所以气压烧结的工艺一般是前期真空烧,后期才升压,不是一开始就顶着高压升温。

压力大小跟材料密度是正相关的,但不是越大越划算。从一兆帕升到五兆帕,密度提升明显;从十兆帕升到二十兆帕,边际收益就小了。而且压力越高,炉子造价、壁厚、安全要求都跟着涨,能耗也大。客户要根据自己材料的性能要求,找一个性价比合适的压力区间,不是盲目追求高压。很多硬质合金厂用五到十兆帕的炉子就够,做高性能陶瓷才需要往十几兆帕走。另外,升压时机也有讲究,升早了工件还没烧结,气体压不进去,效果出不来;升晚了闭孔已经膨胀,再压也来不及。 针对复杂工件,真空钎焊炉的均匀加热特性更具优势。
三、不同材料怎么选压力
氮化硅陶瓷是气压烧结的典型受益者。这种材料在高温下容易分解,靠普通真空烧结很难致密,因为分解产生的氮气残留在孔隙里阻碍收缩。在五到十兆帕的高压氮气下,分解被抑制,工件能烧到很高的致密度,抗弯强度也跟着上去。做氮化硅轴承、刀具、密封环,基本都要用高压氮气烧结炉。
硬质合金走的是另一条路。普通硬质合金用真空烧结加低压气氛就能致密,但做含钴量低、要求耐磨性高的牌号时,残余孔隙会影响性能,上到五兆帕左右的氩气或者氮气压力,能把孔隙压到很低。有些牌号还靠高压把烧结温度降下来一点,避免晶粒长粗。客户选型时,把自己做的材料牌号和性能要求告诉设备厂家,厂家会推荐合适的压力区间,不用一上来就按二十兆帕的顶配买。
四、高压带来的安全和成本问题
高压炉子不是想做就能做,压力容器的设计、制造、检验都有严格标准。炉体要做水压试验和无损检测,安全联锁要齐全——超压自动泄压、超温自动切断、炉门没关好不能升压。操作上也要培训,升温升压过程中严格按工艺曲线走,不能人为跳步。这些安全措施是高压炉运行的底线,省不得。
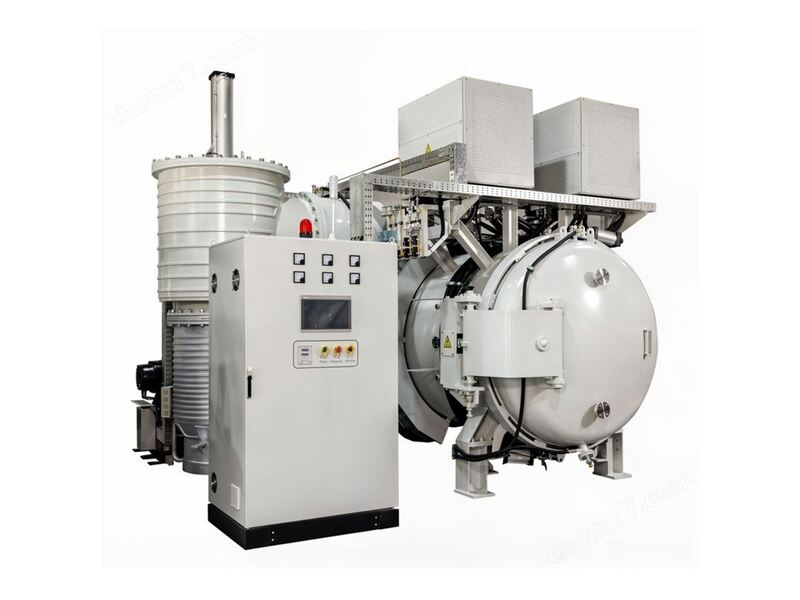
成本方面,高压炉比普通真空炉贵不少,主要贵在厚壁炉体、高压气路和安全系统上。但它带来的好处是工件合格率提升、性能上去了,产品能卖更高的价钱,账算下来通常还是划算的。东莞市志远工业设备有限公司的真空加压烧结炉支持多段压力程序控制,从低压到高压按工艺自动切换,客户在程序里设好升压点和保压段,炉子自己执行,既保证致密化效果,又把安全和操作便利都考虑进去了。 志远工业设备提供真空加压烧结炉、真空钎焊炉等设备,配套完善的售后技术支持。