

联系电话
13631572573


气氛烧结炉和真空炉的一个重要区别,就是它不仅能抽真空,还能在炉子里维持一种特定成分的气体环境。烧结出来的工件好不好,气氛往往是关键变量。同样的粉体、同样的温度曲线,气氛没控制住,烧出来的东西就不是想要的。气氛控制这件事,拆开看其实就是三个环节:选对气氛、调好流量、保住密封。
一、先选对气氛:惰性、还原还是氧化
不同材料在烧结时需要的气体环境不一样,选错气氛,温度再准也没用。惰性气氛用得最多,氮气、氩气这类气体不参与反应,作用就是把空气挤走,防止金属在高温下氧化。不锈钢、电工合金这类怕氧化的材料,烧结时通氩气或者氮气作保护,工件表面保持光亮。惰性气氛成本低、操作安全,是气氛炉的"默认选项"。
还原性气氛就不同了,氢气、氨分解气这类气体能把粉体表面的氧化物还原掉。做硬质合金、铜基粉末冶金时,材料表面容易氧化,通一点还原气氛能把氧化层去掉,帮助烧结致密化。但还原性气氛要特别小心,氢气易燃易爆,操作上有严格要求。还有一类工艺需要氧化气氛,比如某些陶瓷在烧结后期要让晶界适度氧化,这时候就要通空气或者氧气。气氛选哪种,取决于材料本身和想要的性能,不能凭习惯。
二、流量怎么调:配比要稳,不能忽大忽小
气氛选好了,接下来是流量调节。气氛炉一般配多路气路,每一路都有质量流量计控制。比如要做氮氢混合气氛,就把氮气和氢气按设定比例分别通入,两路流量都要稳定。流量设得太大,气体浪费,炉子冷却快,成本高;流量太小,气氛排不净,炉内残留空气稀释气氛。合适的流量是让炉内气氛保持稳定,既能把残余空气带走,又不至于太浪费。
流量的稳定性直接影响每炉的一致性。如果流量计漂移,这一炉氢气比例偏高,下一炉偏低,烧出来的工件性能就会波动。所以质量流量计要定期校准,气路里的滤芯要定期换,防止杂质堵塞造成流量不准。有些工艺还要求不同阶段切换气氛:升温段先用惰性气氛排空气,保温段再切还原气氛,降温段再换回惰性。这种切换要靠程序自动执行,手动切换容易出错。
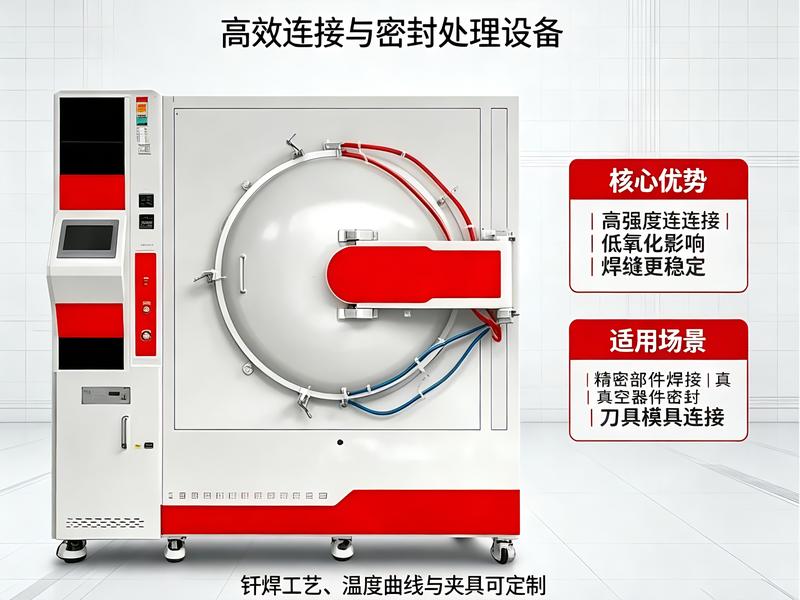
三、密封怎么保:别让空气渗进来稀释气氛
气氛炉有个老问题:炉内维持的是正压气氛,一旦密封不好,外面的空气会慢慢渗进来,把炉内气氛稀释。工件在高温下碰到渗进来的氧气,表面就会氧化。所以气氛炉的炉门密封、观察窗、法兰接头都是重点检查部位。密封圈要定期换,法兰面要保持平整,装炉时别把粉料掉在密封面上。 实际生产中,真空管式炉的温控精度对最终结果影响较大。
判断密封好不好,可以看炉内压力和气氛浓度。如果通着气,炉内压力上不去,或者在线监测的气氛成分老是偏,多半是有地方漏。气氛炉不像真空炉那样靠抽真空检漏,它是靠维持正压来"顶住"空气渗入,所以整个气路要保持微正压,让气体只出不进。排气口的设计也要合理,既让废气排得出去,又不让外面空气倒灌。
四、过程监控让气氛可控可追溯
靠经验看气氛,不如靠仪表测气氛。气氛炉如果配了在线气体分析,能实时看到炉内氧含量、氢含量这些关键指标,流量调节就有了依据。氧含量一旦升高,说明密封有问题或者气氛配比偏了,系统可以报警提示。把每炉的气氛曲线记录下来,工艺复现就有依据。
气氛控制做到后面,其实是把"经验"变成"数据"。老师傅靠火焰颜色、工件表面判断气氛对不对,新设备靠流量计、分析仪把这些判断量化。操作者要做的,是在设备能力范围内把气氛参数调好,再把日常点检做到位。气氛稳了,烧结质量的一致性才有保证。很多客户换了气氛炉之后反馈成品率提升,不是因为炉子神奇,而是气氛从"估摸着来"变成了"照着数据走"。
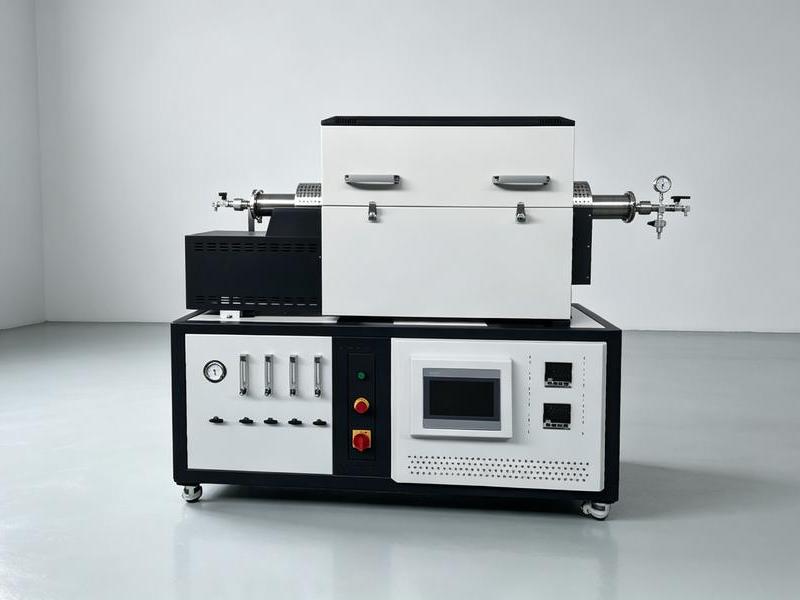
气氛烧结炉的控制,说到底就是气氛选得对、流量调得稳、密封守得住这三件事。哪一环松了,烧结质量都会受影响。把气氛控制当作一项精细活儿来对待,而不是"通上气就行",炉子才能发挥作用。东莞市志远工业设备有限公司在气氛炉的气路设计和控制上做了不少积累,多路流量控制和密封结构都经过实际工况验证,客户在选型时可以把自己的气氛需求讲清楚,一起把气路方案和控制逻辑捋顺。 志远工业设备提供真空铝钎焊炉、真空加压烧结炉等设备,配套完善的售后技术支持。