

联系电话
13631572573


真空炉的操作看起来就是按几个按钮,可真正把每炉工件都烧得稳定,靠的是一套固定下来的流程。今天一炉明天一炉,流程走得漂不标准,直接体现在工件的重复性上。新手上手真空炉,最容易犯的错就是跳步骤:没清炉就装料、真空没抽够就升温、温度没降就开门。把标准流程从头到尾固化下来,操作质量才稳得住。
一、开炉前的准备检查
正式开炉之前,先把炉膛看一遍。上一炉留下的残留物、挥发物要清理干净,不然这一炉加热时挥发出来,会污染当前工件,也会影响真空度。清理完再看炉具:料盘、工装是不是完好,有没有变形、裂纹。根据这一炉的工艺,选合适的料盘和摆放方式,工件之间要留出间隙,让热量和气流能走通。
设备状态也要确认。看冷却水是不是通的,水压够不够;看真空系统油位正不正常,阀门开关位置对不对;看温控仪表显示是不是正常,热电偶有没有松动。把工件装进去之后,炉门密封圈要检查一遍,没有异物压在密封圈上。关炉门时按规定顺序拧紧,让密封圈均匀受压。这一段准备工作做得越细,后面越不容易出意外。
二、抽真空与升温
关上门之后,先启动前级泵抽真空。等到粗真空抽到一定程度,再根据设备配置启动罗茨泵或者扩散泵,让真空度继续往上升。什么时候启动二级泵,设备说明书上有明确数值,不能凭感觉。抽真空这段时间别走开,盯着真空表看数值变化,如果抽了半天真空度纹丝不动,说明系统可能有漏,要停下来查。
真空度达到工艺要求之后,才开始升温。温度曲线要提前在仪表里设好:升温速率多少、到哪个温度保温、保温多久。不同工件的升温速率不一样,导热差的材料升温要慢,防止热应力导致开裂。升温过程中观察各段加热电流是不是平衡,如果某一段电流异常,说明那一段加热件可能有问题,要记录下来。抽真空和升温是配合着走的,不是真空一到就猛升温。
三、保温阶段的过程监控
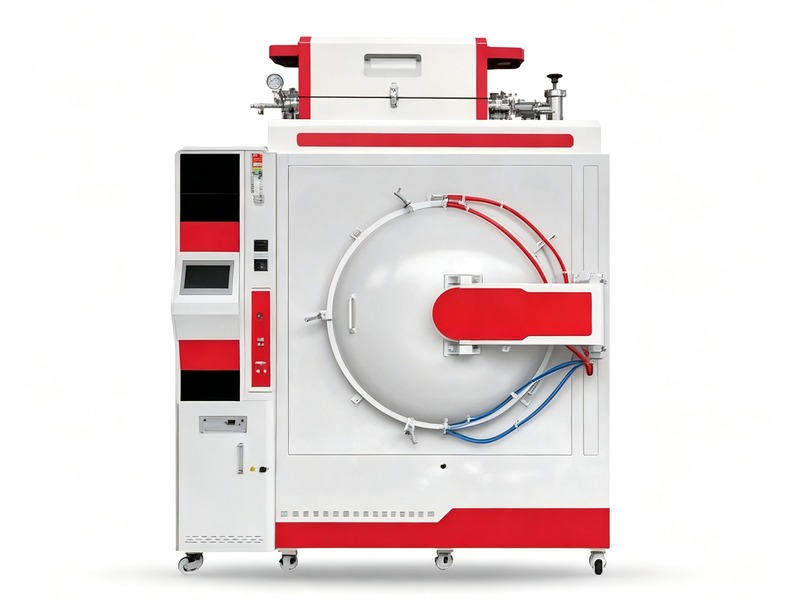
进入保温段之后,操作者的工作不是按完按钮就走,而是定时回来看一眼。看温度有没有稳在设定值,看真空度有没有因为工件放气而回升,看冷却水压有没有变化。保温时间到了之后,再按曲线进入降温段。如果工艺需要充气氛,要在合适的温度点充入规定气体,不能随便在高温段直接大流量充气,容易冲击炉膛。 这一环节通常需要配合真空烧结炉等专用设备来保障工艺稳定性。
过程中如果出现报警,先看报警类型:是超温、水压低、还是真空掉。按操作规程一步步处理,不要一上来就拉总闸。能在不破坏真空的情况下排除的小问题,就先排除;如果必须停机,也要把当前状态记录下来,方便后面分析。很多质量事故不是炉子坏了,而是操作者中途离开太久,出了小问题没人管,最后演变成整炉报废。
四、降温与取样收尾
保温结束,加热关掉,炉膛开始降温。这个阶段要让炉体按曲线自然冷却,冷却水继续通着,真空视工艺决定要不要保持。等到炉内温度降到可以开门的安全范围,再按程序放气、破真空。破真空也要缓慢,别一下子把气冲进去,对炉膛和密封都不好。温度没降到位之前,门绝对不能开。
开门取样后,把工件取出来放在指定位置冷却,再把炉膛清扫一遍,检查密封圈有没有损伤,加热件有没有异常。确认没问题,关炉门,把设备恢复到待机状态,水压、电源按顺序关闭。一炉的标准流程才算走完。把每炉的工艺参数、运行时间、异常情况都记在台账上,时间长了就是一份宝贵的操作记录,出了问题也能回溯。
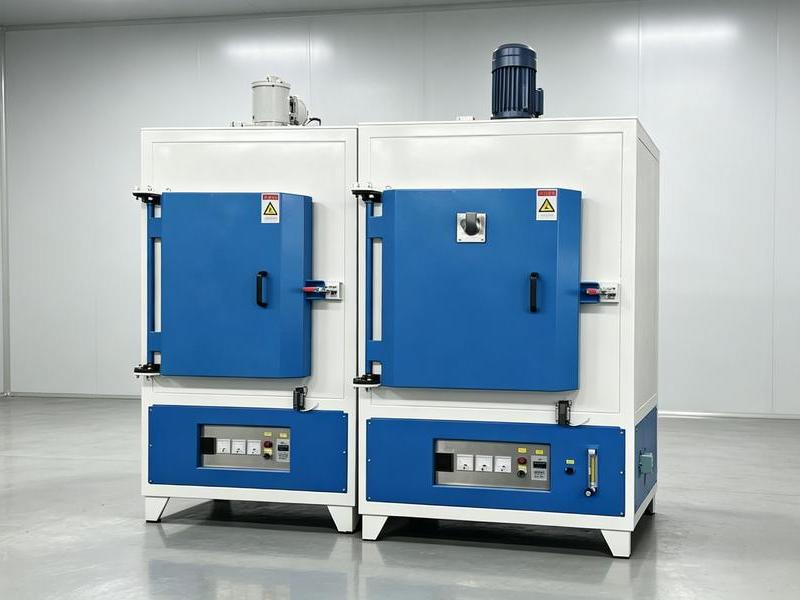
真空炉的标准操作流程,核心就是"准备、抽真空、升温、保温、降温、取样"这几步不跳步。流程看着简单,难的是每一炉都按同一套动作走完,不因为赶时间就省略检查。操作规范了,工件质量才稳,设备寿命才长。东莞市志远工业设备有限公司在真空炉的控制系统里把操作流程和安全联锁做了配套,帮助操作者按规范走流程,客户在使用中也应该把这套标准流程固化到班组操作习惯里,让设备的性能真正发挥出来。 公司产品覆盖真空箱式气氛炉、真空铝钎焊炉等多种类型,欢迎咨询了解。