

联系电话
13631572573


很多客户在选烧结炉时会犹豫:一台普通箱式烧结炉便宜不少,为什么非要上真空烧结炉?这事儿不能只看设备差价,得看工件对表面质量、材料纯度的要求。普通炉在空气里烧,工件表面氧化、脱碳,烧完还得酸洗喷砂,工序多了不少,车间环境也差。真空炉把空气抽走再加热,表面干净、杂质少,虽然设备贵,但算上后处理和良品率,长期用并不亏,关键是要看工件要求配设备。下面把真空炉比普通炉强在哪几点拆开讲。
一、无氧环境:不氧化、不脱碳
这是真空炉最直接的优势。普通烧结炉通着空气,工件在高温下和氧气反应,表面生成氧化皮,钢件还会脱碳,表层碳含量掉了,硬度和耐磨性跟着掉。后续要酸洗、喷砂把氧化层去掉,费时费料,还会污染车间,酸洗废液处理成本也不低。真空炉把炉内抽成负压,氧气含量极低,工件表面基本不氧化,烧完银亮干净,直接进下道工序。
对于含活泼元素的材料,这个差别更大。钛、锆、高温合金这些材料在空气里高温就氧化起皮,普通炉根本烧不了,必须真空。不锈钢粉末件在真空里烧,表面不氧化、不变色,做出来的过滤器和轴承保持架外观也好。硅钢片、磁性材料在空气里烧,磁性会受损,真空退火和烧结能把磁性能保住。这些场景不是"用不用真空炉"的问题,而是"不用真空炉就做不了",材料本身就不允许在氧环境里高温处理。
二、高温纯净与脱气效果
真空环境下,材料里溶解的气体和低熔点杂质更容易排出来。粉末压坯里残留的空气、成型剂分解产物、金属里溶解的氢和氧,在真空加热时被真空泵抽走,这就是脱气。脱气干净了,烧出来的工件孔隙率低、致密度高,内部缺陷少,力学性能和疲劳寿命都上去,后续加工和使用也更省心。普通炉里气体排不出来,裹在工件里就是气孔和夹杂,后续探伤不合格整批报废。
温度方面,真空里没有空气对流带走热量,发热体材料的耐温能力能发挥出来,不像空气炉要考虑氧化烧损。真空烧结炉温度能做到一千八两千度,适合陶瓷、难熔金属这些高温材料。炉温均匀性也容易做,多区控温把整炉温差压到几度以内,整炉工件性能一致,批量生产稳定性好。普通炉受炉气流动和燃烧方式影响,温度均匀性天然差一截,一炉工件有的烧过有的没烧透,性能不一致。 针对复杂工件,真空热压炉的均匀加热特性更具优势。
三、节能环保与综合成本
真空炉听起来要一直开真空泵,好像费电,其实算总账并不费。真空炉炉体有隔热屏,热量损失小,不像普通炉烟囱一直往外排热。炉体密封好,热量散不出去,加热效率高。烧一批工件下来,单位能耗有时比普通炉还低。普通炉要持续通燃烧气或保护气,气体成本长年累月是笔不小的数,真空炉只是开始抽真空那一下费点电,保温阶段泵是停的,只靠机械泵维持低真空,电耗并不高。普通炉如果烧保护气氛,氩气氮气长年耗下来,成本也很可观。
再算上后处理成本,这一块节省往往被客户低估。普通炉烧出来要酸洗、喷砂、打磨,这些工序既费人工又污染环境,废水废气还要处理。真空炉烧出来表面干净,省掉这些工序,良品率还高。对于高附加值材料,真空炉省下来的后处理和废品损失,一两年就能把设备差价赚回来,工件越值钱越划算。当然,如果工件本身对氧化不敏感、要求不高,用普通炉也够用,不必为了跟风硬上真空炉。
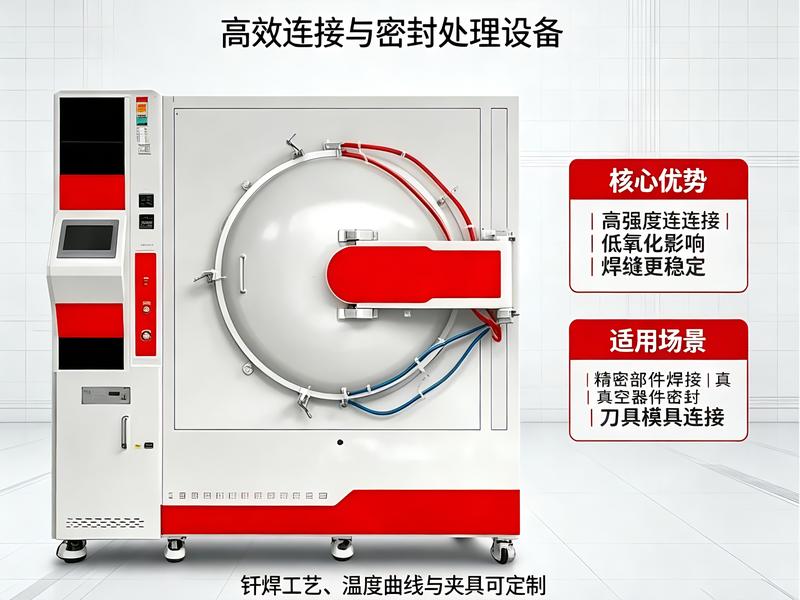
真空烧结炉相比普通炉的优势,集中在表面质量、材料纯度和后处理成本上。工件越贵、要求越高,真空炉越划算;做普通铸铁件、粗结构件,普通炉也能顶。客户选型时把工件要求、批量和预算摆出来,对着选就行,别盲目追设备规格。东莞市志远工业设备有限公司的真空烧结炉和真空管式炉在无氧脱气、高温纯净这块配置成熟,客户把工件要求发过来,技术会帮着判断上真空炉还是普通炉更合适,避免花冤枉钱,也别图便宜选错设备耽误生产,两头都要算清楚,不能只盯着设备报价,还要算运行成本。 公司产品覆盖真空铝钎焊炉、真空加压烧结炉等多种类型,欢迎咨询了解。