

联系电话
13631572573


真空炉从装料、抽真空到加热、停机,每一步都有先后顺序,乱了顺序轻则喷油、烧泵,重则工件报废、设备受损。很多现场事故不是操作技术问题,而是某一步图省事跳过了,或者顺序搞反了。新操作工进来,老师傅教的往往不是怎么按按钮,而是这一整套标准流程——为什么先开水冷再开泵,为什么扩散泵要预热一小时,为什么停机不能立刻关旋片泵。把这些步骤背后的道理搞清楚,操作就不会走样。下面把标准操作流程按顺序讲一遍。
一、装料与炉门密封
第一步是装料。打开炉门,把工件按工艺要求码放到料架上,注意工件之间留出间隙,别压在加热元件和热电偶上。装完料关好炉门,确认密封圈上没有杂物、没有压偏,把门压紧。炉门密封好不好,直接决定后面能不能抽到真空,密封圈上如果沾了一点石墨屑或者纤维头,抽气时就会从那一点漏。
门关好后,顺手把手动真空阀打到关闭位置。这一步是为下一步启动真空泵做准备——真空泵启动时,炉内还是大气压,如果一开始就把阀门全开,泵会被突如其来的大气冲击,旋片泵还可能喷油。所以先关阀、启动泵、再缓慢开阀,让泵平稳把炉内空气逐步抽走。这个"先关阀后开阀"的细节,是新手最容易漏的一步。
二、水冷启动与泵组预热
装料和阀门准备好,开始启动公用系统。先接通主电源,再启动冷水机组,把水温设到工艺要求值。水冷要先开,因为后面启动的扩散泵和炉体电极都靠水冷散热,水冷没上来就开泵,扩散泵油很快就过热。冷水机组运行稳定、水温到设定值了,再启动旋片泵。
旋片泵先开,把炉内从大气压抽到低真空。等炉内真空度降到一百帕以下,扩散泵才能开始预热——扩散泵不能在大气压下直接开,否则泵油会氧化损坏。预热过程一般要持续一小时左右,让泵油充分沸腾、泵体热起来。这一小时里操作工别走开,可以顺便把工艺参数在触摸屏上准备好,但不要急着加热。预热没够就切换扩散泵,抽真空速度上不来,还伤泵。 这一环节通常需要配合真空加压烧结炉等专用设备来保障工艺稳定性。
三、抽真空与扩散泵切换
预热够了,真空度也降到门槛以下,就可以缓慢打开扩散泵的阀门,让高真空开始接力。开阀要慢,一下子开大,气流冲击扩散泵喷嘴,轻则喷油,重则损坏。阀开到位后,观察真空表继续往下走,直到达到工艺要求的本底真空。这时候炉内空气基本排净,可以关闭真空泵组的进气阀,让炉子在真空状态下进入加热阶段。
为什么加热时要关闭真空泵组?因为加热过程中炉壁和工件会放气,如果真空泵一直开着,抽气量大会增加泵的负担,而工艺要求的真空度其实已经够了。关闭泵组进气阀,靠炉膛本身的密封维持真空,让工件在稳定的真空环境下加热。真空度如果在加热中慢慢下降,说明有漏气或者放气异常,要按报警流程处理,不能继续闷头升温。
四、程序加热与停机顺序
真空度达标后,在触摸屏上输入工艺参数,设定升温速率、保温段和降温曲线,启动加热。加热过程中,操作工要盯一眼温度曲线和真空度曲线,确认程序按预期走。到了保温段,可以去准备下一炉的料,但别走远,出了报警要能马上处理。
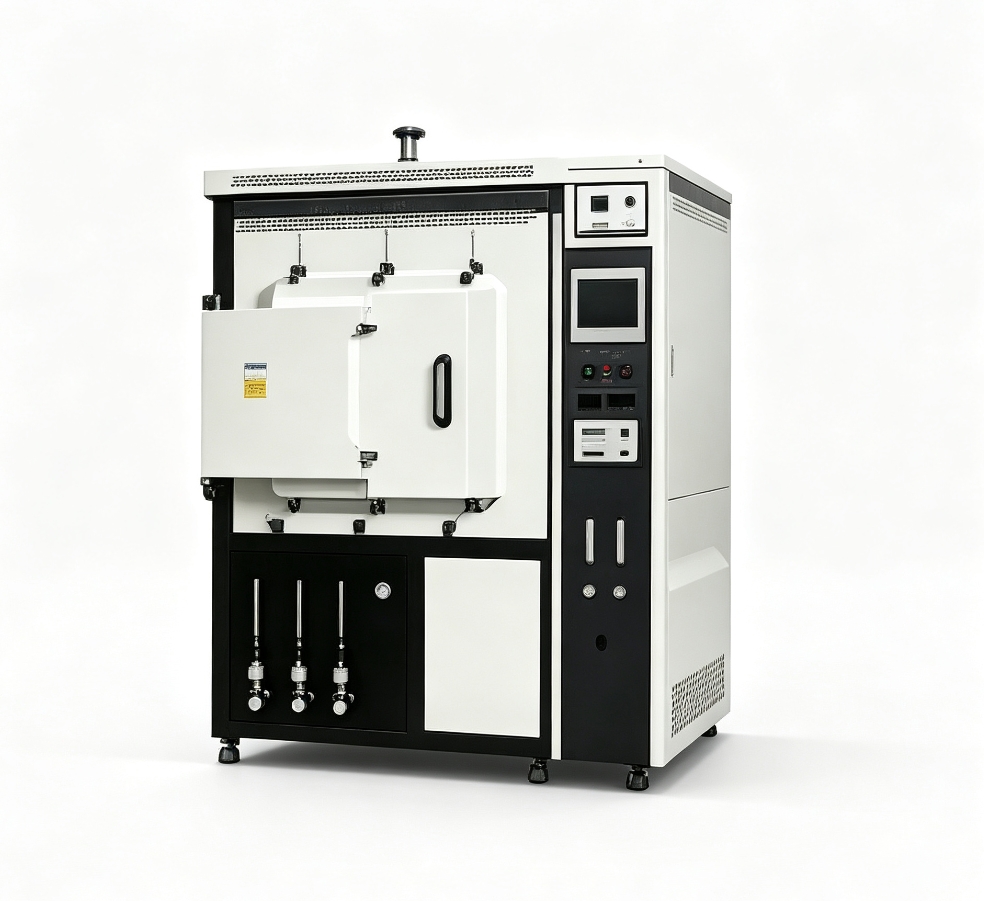
停机的顺序和开机反过来。先关扩散泵阀、停扩散泵加热,让泵自然冷却;这时候旋片泵不要马上停,要继续抽大约四十分钟,把扩散泵里的热气和油蒸气抽走,保护泵油不被污染。四十分钟后再停旋片泵,关主电源。炉体要自然降到安全温度后再开门取料,太早开门,高温炉膛一遇冷空气,保温层和加热元件容易受损,工件也会因为急冷变形。取完料,把炉腔清理干净,别把碎屑留在里面,关好炉门,设备回到待机状态,才算这一炉完整走完。每一步都按顺序做,不图快、不跳步,设备才不容易出问题。把装料密封、水冷启动、抽真空预热、程序加热和停机顺序这一套按标准走下来,真空炉就能长期稳定运行。东莞市志远工业设备有限公司在真空炉调试交付时,会把这套标准操作流程作为培训重点,让现场操作工每一步都清楚为什么这么做,把设备用得规范、用得长久。 志远工业设备提供真空钎焊炉、真空箱式气氛炉等设备,配套完善的售后技术支持。