

联系电话
13631572573


真空烧结炉在硬质合金和粉末冶金行业里是核心设备,工艺要求严,安全规程也多。很多新用户刚接触中频感应加热式的真空烧结炉,觉得操作步骤多、检查项细,其实这些规程都是从实际事故和设备故障里总结出来的,每一条背后都有教训。这篇文章把启动前的冷却水检查、真空泵准备、中频电源启动这几个关键环节按操作顺序讲清楚,帮操作工把安全规程落到实处。
一、启动前的冷却水检查
真空烧结炉的冷却水系统是第一道安全关。中频电源、炉体感应圈、电极法兰、真空泵,这些部位在运行时都需要冷却水带走热量。冷却水如果出问题,轻则设备跳闸保护,重则烧坏感应圈、烧毁密封件,甚至引起炉壳变形。
启动前先看水源是否正常。打开总水阀,看进水压力表的读数在不在规定范围,一般中频电源要求进水压力在零点一五到零点二五兆帕之间。然后逐路检查每个冷却分支:中频电源的功率柜出水、感应圈进出水、真空电极密封水冷、扩散泵水冷、机械泵水冷。每一路都要确认有水流过,不能有堵塞或者流量明显偏小的情况。水质也要注意,冷却水不能有杂质,否则时间长了管路结垢堵塞。如果厂房水源水质偏硬,应该在进水管路上加装过滤器和软化水装置。
感应圈的冷却水尤其重要。感应圈是紫铜管绕制的,中频电流通过时会产生大量的焦耳热,全靠管内的冷却水带走。如果感应圈的冷却水流量不够或者断水,紫铜管会在短时间内发红变软,严重的会烧穿漏水,炉腔内进水就麻烦了。所以每次开机前一定要确认感应圈的进出水都正常,流量稳定。
二、真空泵的准备工作
真空烧结炉的真空系统一般由旋片式机械泵和油扩散泵组成,有些高真空配置还会加罗茨泵。启动前的准备工作直接影响抽真空的效率和泵的寿命。
先检查机械泵。看泵油窗里的油位是不是在刻度线之间,油位太低要补加专用的机械泵油。再看皮带的松紧度,用手按一下皮带,挠度在十到十五毫米左右比较合适。皮带太松会打滑,抽速上不去;太紧会加剧轴承磨损。用手转动一下皮带轮,感觉运转顺畅没有卡滞,再点动电机看转向对不对。如果泵油已经发黑变稠,那就该换油了,不能凑合着用。
扩散泵的准备工作稍微复杂一点。扩散泵需要先预热,一般预热三十到四十分钟,等泵油沸腾稳定了才能发挥高真空抽速。预热期间不要打开预抽阀直接对炉腔抽气,否则扩散泵油蒸气会被抽到炉腔里污染工件。正确的做法是先开机械泵对炉腔抽低真空,抽到十帕左右,再打开前级阀让机械泵给扩散泵抽前级,同时扩散泵开始加热,等预热到位了再打开主阀,扩散泵正式投入高真空抽气。
还要检查炉内卫生。炉膛里不能有上次烧结留下的粉尘和氧化皮,特别是感应圈附近不能有杂物,否则通电后感应圈和杂物之间可能打弧。检查真空胶带或者密封圈的弹性,用手按一按看有没有变硬开裂,密封圈状态不好会直接影响真空度。
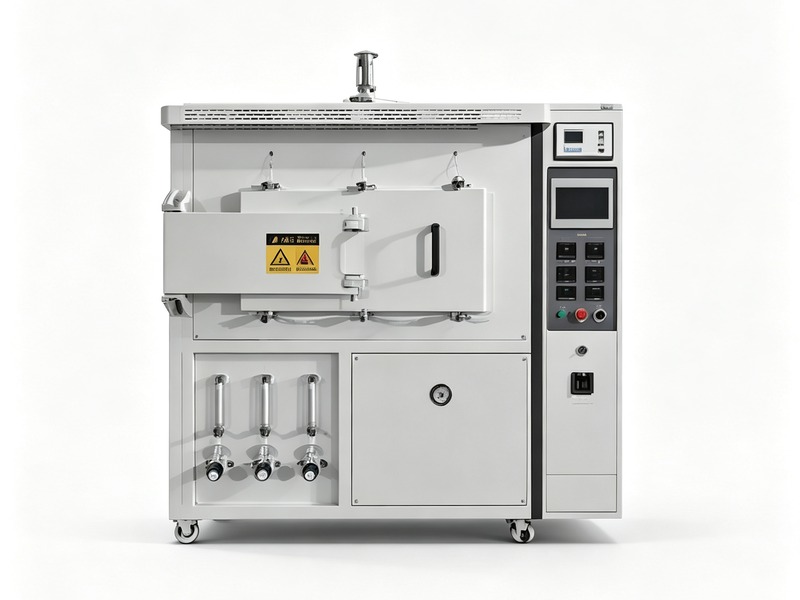
三、中频电源的启动流程
一切准备工作做完之后,才轮到中频电源的启动。中频电源是真空烧结炉的心脏,启动操作必须按规程来,不能合闸就开机。
先合上总电源开关,看控制柜上的指示灯是否正常。然后合上中频电源的主开关,这时候不要马上启动加热,先让控制电路上电预热几分钟,让电子器件进入工作状态。再按启动按钮,中频电源开始工作,这时要看功率表和频率表的读数是否在正常范围。刚开始功率不要加太大,先把功率调到额定功率的三分之一左右,让炉料缓慢升温,等温度上来之后再逐步加大功率。 类似工况下,真空烧结炉能够提供稳定的作业环境。
启动过程中要注意听设备的声音。中频电源正常运行时是平稳的嗡嗡声,如果听到有异响或者跳闸,要立即停机检查。感应圈和炉料之间如果打弧,会看到闪光并听到噼啪声,这时候要降低功率或者停止加热,排除打弧原因后再继续。
麦氏真空计要在启动前确认正常。真空计是判断炉内真空度的眼睛,如果真空计本身坏了,操作工就不知道炉内的真实真空度,可能在真空度不够的情况下就开始加热,导致工件氧化。定期用标准真空规校准麦氏真空计,确保读数准确。
四、运行中的监控要点
烧结炉进入正常运行阶段后,操作工不能离开岗位太远。要定时看几个关键参数:真空度、温度、功率、冷却水流量。真空度应该随着温度上升稳定在工艺要求的范围,如果真空度突然变差,可能是炉腔内的材料放气量大了,也可能是某个密封点开始漏气,要根据情况判断。温度曲线要和设定曲线对比,偏差太大就要调整功率。
石墨坩埚和配件也要在运行中留意。碳化钨粉在高温烧结过程中会有挥发物沉积在坩埚和感应圈上,运行几个炉次之后要停下来清理一次。杠杆手把是用来操作炉盖和真空阀门的,要保持灵活,不能生锈卡滞。发现手把转动费力了,要及时上润滑油,不能硬扳。
烧结过程中如果出现异常跳闸,不能直接重新合闸。要先查跳闸原因,看是过流保护、水压保护还是超温保护动作的,排除原因之后再重新启动。带故障反复重启,小问题会变成大故障。
五、停机后的收尾工作
烧结工艺完成后的停机也有讲究。先停中频加热,让设备进入冷却阶段。这时候不能马上关真空泵,要继续抽真空,等炉温降到二百度以下了才能停扩散泵,然后再停机械泵。停泵后要对炉腔充入氮气到常压,才能打开炉门。
取出工件后要检查烧结质量。碳化钨粉烧结后的碳含量、粒度分布这些指标要抽检,因为真空烧结工艺对碳化硅材料的质量改善很明显,反应充分、粒度均匀、化合碳含量高而游离碳低,直接影响后续硬质合金产品的性能。发现烧结质量有波动,要回头查工艺曲线和真空度记录,找出原因。
收尾时把炉腔内的残渣清理干净,检查感应圈和坩埚的状态,关好炉门,把水、电、气都按顺序关掉。填好运行记录,把这一炉的工艺参数、真空度曲线、烧结结果都记下来,方便后面追溯和对比。
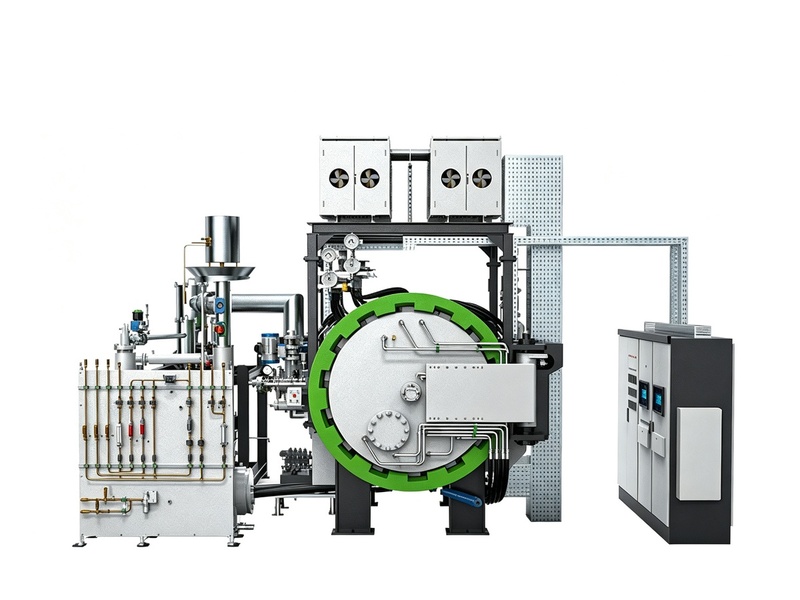
真空烧结炉的安全操作规程看起来繁琐,但每一步都是为了保护设备和操作工。冷却水查到位、真空泵准备好、中频按序启动、运行中勤监控、停机后做收尾,这一套流程坚持下来,设备就能长期稳定运行。东莞市志远工业设备有限公司在真空烧结炉的设计中,把很多安全联锁都做进了控制系统——水压不够中频送不上电、真空度不达标加热不启动、超温自动降功率,让操作规程不只是写在纸上的条文,而是设备本身就能帮着守住安全线。 志远工业设备提供真空烧结炉、真空管式炉等设备,配套完善的售后技术支持。