

联系电话
13631572573


气氛烧结炉在真空或者保护气氛下,用电阻加热或者感应加热,把硬质合金、金属粉末和陶瓷材料烧结致密。烧结这种工艺,温度就是命脉——温度够了、均匀了、控稳了,成品才致密一致;温度飘了、局部过热了,一炉料就可能报废。所以气氛烧结炉的温控系统做得好不好,直接决定烧结质量。这篇文章就围绕双层炉壳、氧化铝炉膛和超温自动保护这几个环节,把气氛烧结炉的温控和保护讲一讲。一台炉子不光要能把温度烧上去,还要烧得匀、控得稳、出了问题能兜住。
一、双层炉壳和氧化铝炉膛
气氛烧结炉做一体式结构,炉壳是双层的,中间靠空气循环隔热。双层炉壳的好处,一是把高温和外面隔开,炉壳外壁不烫手,操作工安全;二是靠夹层空气流动把热量约束在炉膛里,减少散热。炉壳是碳钢的,表面先除锈再静电喷塑,这样处理过的外壳防锈、耐车间环境,用久了不至于锈迹斑斑。
炉膛这一层选料很讲究。气氛烧结炉用轻质高纯氧化铝做炉膛,这种材料硬度高、不掉粉,在高温下不挥发东西。为什么强调不掉粉、不挥发?因为烧结陶瓷、硬质合金这类对杂质敏感的材料,如果炉膛材料自己掉渣、挥发,混到工件里,烧结出来的成品就有缺陷。高纯氧化铝炉膛干净、耐高温,工件在里面烧,表面不受污染。轻质的好处是炉膛热容小,升温快,一炉接一炉效率高。炉膛材料选对了,温控才有干净的"底子"。
二、含钼电阻丝两侧加热
加热元件用优质含钼电阻丝,布置在炉膛两侧。两侧加热是为了让炉温均匀——电阻丝从两边同时放热,炉膛中间的工件被两面夹住加热,比单侧加热均匀得多。含钼电阻丝比普通电阻丝耐高温、寿命长,在烧结的高温工况下衰减慢,不容易烧断。加热元件布置得合理,再配合炉膛的保温,整个有效加热区的温差就能压下来。
炉温均匀这件事,对烧结特别重要。粉末压成的坯体,如果炉膛里一边热一边凉,热的地方烧结致密了,凉的地方还没烧透,同一件工件上性能都不一致,更别说一炉几十件了。两侧加热、炉膛保温配合起来,把温差控制在工艺允许范围内,烧结出来的硬质合金刀头、陶瓷零件密度才均匀。含钼电阻丝用久了会变细、电阻变化,要定期测,发现衰减就准备换,别等它断了才停产换件。
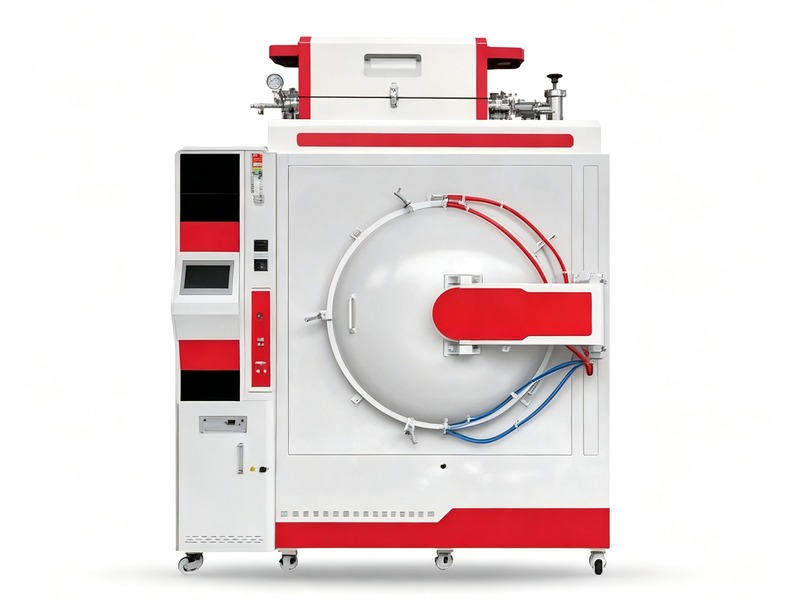
三、程序自动升降温
气氛烧结炉的操作已经很省心了。技术人员把升温速率、各段保温温度和时间、降温方式在程序里设定好,按下运行按钮,设备就按程序自动升温、保温、降温,不用人一直在旁边等着守着。从启动到结束,温控系统一步步照着曲线走,温度到了哪一段、保温多久、什么时候降温,都自动执行。 实际生产中,真空箱式气氛炉的温控精度对最终结果影响较大。
这种自动升降温的好处,一是工艺重复——同一种工件,不管谁来操作,跑出来的曲线都一样,产品质量稳定;二是省人——设定完程序,操作工可以去干别的,不用守在炉子前盯温度;三是曲线可追溯——每炉怎么升的温、怎么保的温,都记录在案,出了质量问题能回头查。控制面板上有电源和加热指示灯,灯亮灯灭显示设备当前状态,操作工扫一眼就知道炉子在不在加热。程序自动执行的前提是程序本身设对了,设程序的人得懂工艺,别把曲线设错,设备只会忠实地照着错的曲线跑。
四、超温自动保护怎么兜底
自动化操作让人省心,但万一温控出了故障——热电偶松了、控温表失灵了——温度就可能失控往上冲。气氛烧结炉的超温自动保护就是干这个兜底的。温度一旦超过允许上限,控制系统先发出声光报警,提醒操作工注意;同时自动执行保护动作,切断或者减小加热,把温度压下来,不让它继续往上烧。
超温保护这一道,是设备和工件的最后一道防线。没有这道保护,一旦控温失灵,工件烧化了、炉膛烧坏了,损失就大了。保护动作要可靠,平时不能为了图方便把超温报警值设得过高、或者干脆取消报警。超温保护值要根据工艺温度和设备耐受来定,留够余量。每次开机前看一眼指示灯正常不正常,定期校验一下热电偶和超温保护动作灵不灵,别真到超温了才发现保护没起作用。
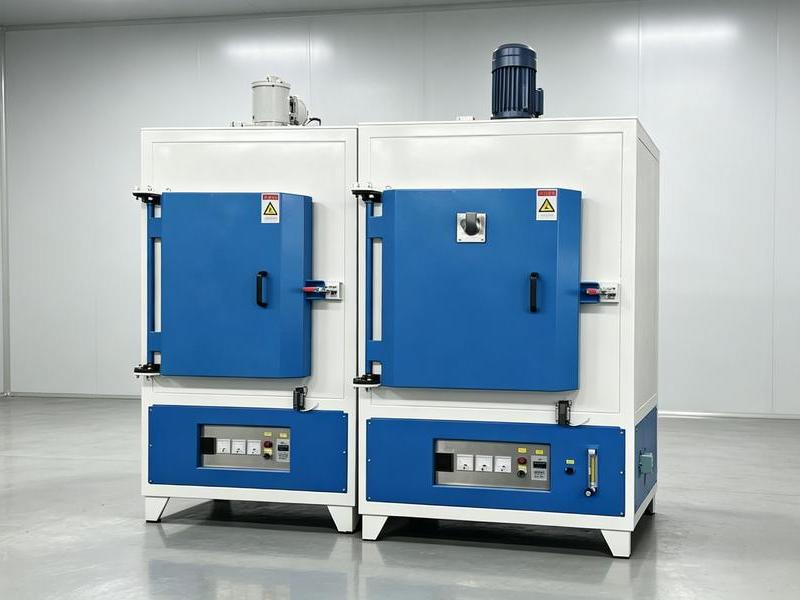
双层炉壳把热量关在炉膛里、把人隔开,高纯氧化铝炉膛保证干净不掉粉,含钼电阻丝两侧加热把炉温烧匀,程序自动升降温让工艺重复,超温自动保护在失控时兜底——这就是气氛烧结炉温控系统的完整链条。温控不是单看一个温度准不准,而是加热、保温、控温、保护一整套都到位。东莞市志远工业设备有限公司在真空箱式气氛炉和真空钎焊炉的温控设计上,把炉膛材质、加热布置、程序控制和超温保护一并考虑,让烧结炉烧得匀、控得稳、出了问题兜得住。 志远工业设备提供真空管式炉、真空渗碳炉等设备,配套完善的售后技术支持。