

联系电话
13631572573


这两年做算力硬件的圈子里,氮化铝陶瓷几乎成了绕不开的话题。AI服务器、1.6T光模块、SiC功率器件一路往上堆功耗,原来靠氧化铝陶瓷扛散热的路子越走越窄,电子级氮化铝因为导热率能做到170到230W/(m·K),是氧化铝的好几倍,加上热膨胀跟硅片对得上,慢慢从备选材料变成了硬需求。
但真正下场扩产的人都明白一个现实:粉体配方调好了,流延成型也跑通了,小试样品指标看着漂亮,一到中试批量,良率就往下掉。问题往往不出在前道工序,而是卡在烧结这一环。氮化铝是强共价键结构,原子扩散阻力大,要把坯体烧到致密,炉温得拉到1700到1900℃,气氛、温场、降温曲线哪个松了都不行。更麻烦的是氮化铝特别怕氧,高温下碰到一点水汽或者氧,晶格就被破坏,导热率跟着往下走。
一、烧结装备决定能不能把样品做成产品
很多人把烧结炉理解成一台会加热的箱子,其实适配氮化铝量产的热工设备是一套系统工程。同一家配方、同一批原料,换台炉子烧出来的东西导热率参差不齐,同炉工件有的过烧有的欠烧,这种现象在行业里并不少见。
头一个关键是温场均匀性。批量生产时炉膛里温差必须压得很小,温场一歪,炉边和炉心的坯体烧结程度就拉开差距,过烧的变形开裂,欠烧的密度不够,整炉产品性能直接分化。第二个是气氛纯度,氮化铝烧结全程靠高纯氮气保护,炉子密封性好不好、气体净化能力够不够,决定了炉内能不能长期维持低氧低水汽的环境。第三个是工艺曲线的柔性,基板、管壳、功率器件基材这几类产品适配的升温速率、保温时间、降温节奏都不一样,设备能不能多段可编程,直接影响翘曲和开裂的控制水平。
还有一个容易被忽视的点是炉膛热容量。氮化铝烧结保温段需要长时间维持高温,如果炉体蓄热能力不够,开门进出料后温度恢复慢,不仅影响节拍,还会让同炉前后批次出现温差。量产线上这种累积误差会慢慢放大成批次波动,所以炉膛保温结构、加热元件布置都得从量产角度去设计,而不是只盯着实验室小试那一炉。
二、助剂与设备要配套,不是照搬配方就行
行业里烧氮化铝一般会加氧化钇这类烧结助剂,帮忙致密化、吸附杂质。但助剂加多少、什么时候加、跟升温怎么配合,跟炉子的热场设计、气氛控制是绑在一起的。氧化钇在高温下会跟氮化铝表面的氧化铝反应生成钇铝石榴石相,这个液相相能促进颗粒重排致密化,但温度偏高或者保温偏长,液相过多又会带来晶粒异常长大,反而降低导热率。别家炉型验证好的参数,搬到自己设备上未必管用,因为温场分布、换气节奏、真空抽速都有差异。这也是为什么同样做氮化铝,有的厂良率稳在高位,有的厂批次波动大——差别往往就在烧结装备跟工艺的匹配度上。 针对复杂工件,真空热压炉的均匀加热特性更具优势。
过去国内做氮化铝烧结不少依赖进口设备,海外炉子稳定性是不错,但采购贵、交期长、售后响应慢,企业想扩产都得排队。这几年国内热工装备在热场结构、气氛控制、温控逻辑上都有了针对性优化,结合本土原料特性和量产工况做调整,量产良率和稳定性都在往上走,中小试到批量生产的门槛也在降低。
从下游应用节奏看,800G光模块时代氮化铝基板还只是选配,到了1.6T光模块量产阶段基本成了标配,再叠上新能源800V电控平台、5G-A基站、激光器件这些需求,市场缺口一直在扩大。材料企业扩产不能只看订单量,得先问自己烧结环节能不能接住。粉体配方、流延、加工这些环节现在国产供应链都跑通了,差距往往就在最后一步烧结稳定性上。谁能把烧结良率稳住、批次偏差压下来,谁就能在这波需求里真正落地。
三、扩产的核心是把烧结环节打通
从产业链角度看,氮化铝的国产替代不是光把材料做出来就行,上游烧结装备能不能自主可控,才决定企业能不能把小试样品变成稳定供货的批量产品。需求摆在那里,粉体、成型、加工都在跟进,真正卡脖子的还是烧结这一段。
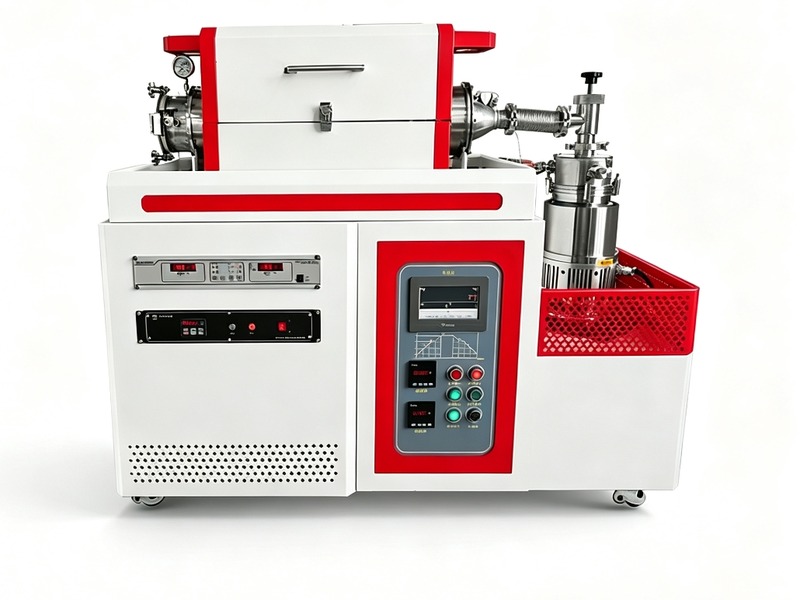
对材料企业来说,与其盲目扩产线,不如先把烧结装备选对、工艺曲线磨透,把良率稳住再谈规模。选型时除了看最高温度和炉膛尺寸,温场均匀性、气氛纯度保持能力、多段程序控制、炉膛热容量这几项更值得花时间评估。东莞市志远工业设备有限公司长期围绕真空烧结、真空热压等热工设备做工艺适配,在氮化铝这类高要求陶瓷的烧结装备匹配上有不少落地经验,有需要的厂家可以顺着这个方向去做工艺验证和设备选型。 东莞市志远工业设备有限公司主营真空管式炉、真空渗碳炉等系列产品,可根据客户工艺需求定制方案。