

联系电话
13631572573


一、碳基材料为什么需要TaC涂层
石墨、碳纤维、炭/炭复材这些碳基材料,耐高温、轻量化、导热导电,航空航天、能源汽车、化工到处都在用。但它们有个共同软肋——高温一碰到氧就氧化,碰到氨气不耐受,表面硬度也不够。要把这些材料用到更苛刻的工况,就得在表面加一层保护层。
碳化钽TaC是个合适的候选。它熔点接近3880℃,莫氏硬度9到10,抗弯强度三百多兆帕,热膨胀系数跟碳材料比较接近,化学相容性也好。往碳基材料表面做一层TaC,既挡氧化又耐烧蚀,还能提升表面硬度。问题是怎么把这层涂层做均匀、做致密、做牢靠。
二、三类基底上的涂层工艺
石墨基底这边,料浆烧结法能做50到200微米可控厚度的涂层,做过SiC和GaN外延生长实验验证可靠性。等离子喷涂设备要求高,还容易生成Ta₂C杂相;料浆烧结法做复合涂层困难,抗热震性也一般;CVD法成分可控、致密度高,就是沉积效率偏低。
碳纤维这边,比强度比模量高、耐酸碱,但表面要加TaC才能抗氧化抗辐射。熔盐法用LiCl-KCl-KF体系做涂层,热重分析证明抗氧化能力上了一个台阶。CVI法对高温抗氧化提升明显;原位反应法对纤维有损伤;溶胶凝胶要反复涂好几次才能把裂纹压住;熔盐法原料利用率又偏低。每条路都有自己的取舍。
炭/炭复材这边,比强度比模量高、抗热震好,但塑性差、有氧高温下照样氧化。用CVI加浸渍做出PyC-SiC-TaC-PyC多层结构,抗弯强度从330兆帕提到522兆帕,界面剪切变化不大。CVD/CVI做出来的涂层均匀致密,耐烧蚀、抗热震和力学性能都跟着涨。
三、CVD工艺参数怎么影响涂层
CVD做TaC,气体流量、沉积温度、沉积压力是三个主控参数。气体这边,碳源用烃类,钽源用气化TaCl₅,再配载气氩气和还原气氢气。稀释氩气在100到200毫升每分钟时沉积速率高、晶粒大;400到600毫升每分钟时晶粒小、涂层光滑均匀。C₃H₆多了游离碳出来,氢气多了长出Ta₂C,氢气跟TaCl₅摩尔比控制在15到20比1比较稳妥。
温度越高沉积越快、晶粒越大、涂层越粗。800到900℃沉积出来薄膜主要是TaC加游离碳,950℃以上游离碳峰消失;颗粒从圆球形变多面体,游离碳少了但内应力上来了,容易裂。压力这边,0.6千帕颗粒更小更匀;压力升高气体停留时间变长,颗粒变大,但对晶体结构和组分影响不大。三个参数要一起调,不是单点优化。 针对复杂工件,真空钎焊炉的均匀加热特性更具优势。
四、复合涂层和未来方向
单相TaC涂层有个天生问题——它跟碳材料热膨胀系数有差,冷热循环容易裂、容易掉。所以现在的思路是做复合体系:在有SiC底层的炭/炭表面做HfC-TaC/HfC-SiC交替结构,总厚200微米,氧乙炔烧一下表现出不错的抗烧蚀能力,HfC-SiC亚层缓解了热失配。固溶强化路线把HfC、ZrC跟TaC做成Hf(Ta)C固溶体,烧蚀60秒质量和线烧蚀率都很低。梯度涂层沿厚度方向组分连续变化,表面应力只有复合涂层的四分之一,内应力小很多。
从工程化角度看,CVD涂层真正用在产品上,还要过成本和寿命这两关。实验室做出来几十微米涂层性能好,但换到量产线上,沉积速率慢、原料贵、炉次周期长,单件涂层成本就压不下来。很多涂层研究文章里性能数据漂亮,但没算量产经济账。下一步无论是换钽源降成本,还是开发更快的沉积工艺,都需要装备企业跟材料企业一起把中试线跑通。实验室炉子和量产炉之间,隔着工程放大的距离。
从涂层寿命角度看,TaC涂层做上去不是一劳永逸。高温有氧环境下,涂层即使致密,氧还是会沿晶界缓慢扩散,时间长了涂层下面碳基体开始氧化剥落。所以实际工程里,涂层设计要留余量——厚度做多一点,或者多层结构里加氧扩散阻挡层。涂层失效时间跟工况温度、氧分压、热循环次数直接相关,不能只拿实验室静态数据直接套到工程件上,还要做长期热震和氧化考核。
从表征手段看,涂层做出来好不好,要靠断面扫描电镜看致密度、能谱线扫看元素分布、X射线衍射看物相、热重看氧化动力学。单一数据说明不了问题,几条曲线放在一起交叉验证,才能判断涂层是否真的达到设计要求。
从工程放大看,实验室小样品涂层均匀不代表大工件也均匀。CVD气体在大炉膛里流场分布复杂,工件边角和中心沉积速率不一样,要靠炉膛流场设计和气体导流结构来保证。
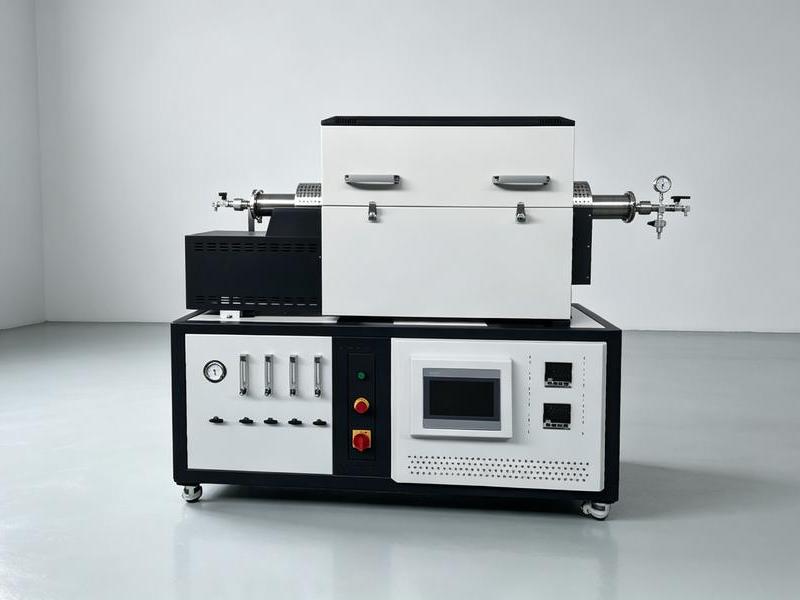
往未来看,CVD TaC涂层的机理研究还不够深入,缺原位观测手段;CVD装备结构复杂、维护成本高;TaCl₅原料不便宜,高质量涂层成本压不下来。这三件事不解决,产业化就还得慢半拍。围绕CVD沉积和后续烧结需求,东莞市志远工业设备有限公司在真空管式炉和真空烧结炉这条线上有成熟方案,气氛和温场可以按涂层工艺曲线做精确控制,帮研究机构和量产企业把参数窗口跑稳。 公司产品覆盖真空渗碳炉、真空热压炉等多种类型,欢迎咨询了解。