


联系电话
13631572573



所属:真空结晶炉
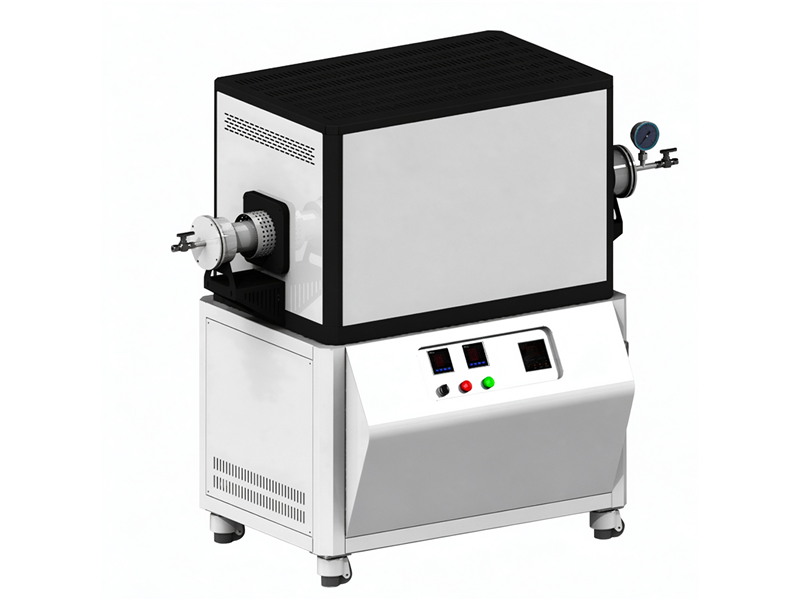
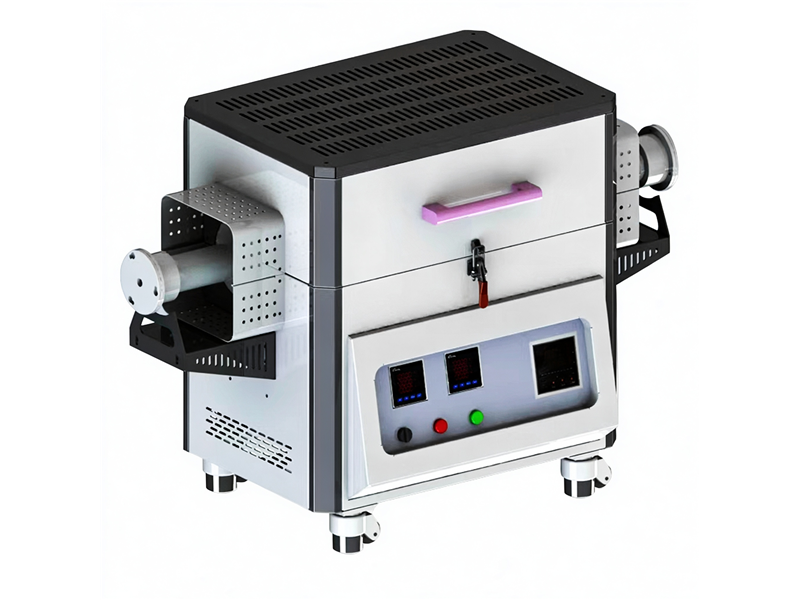
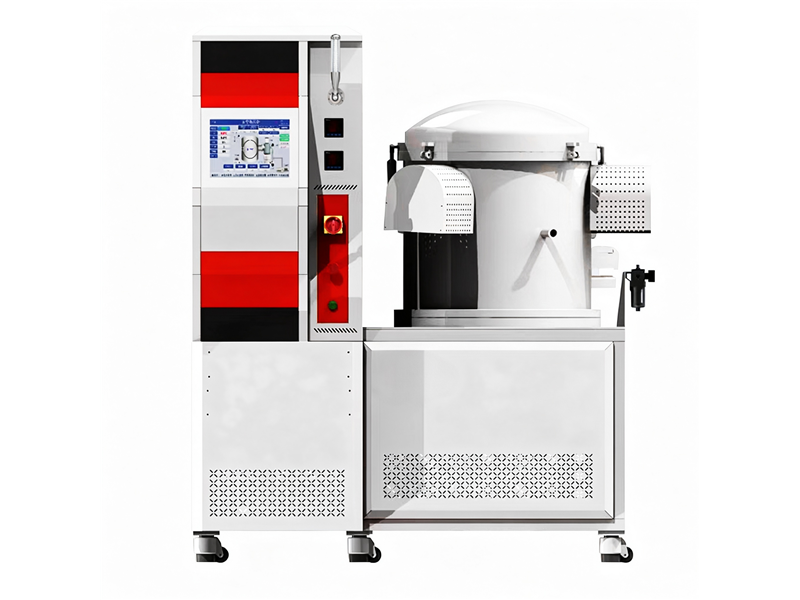
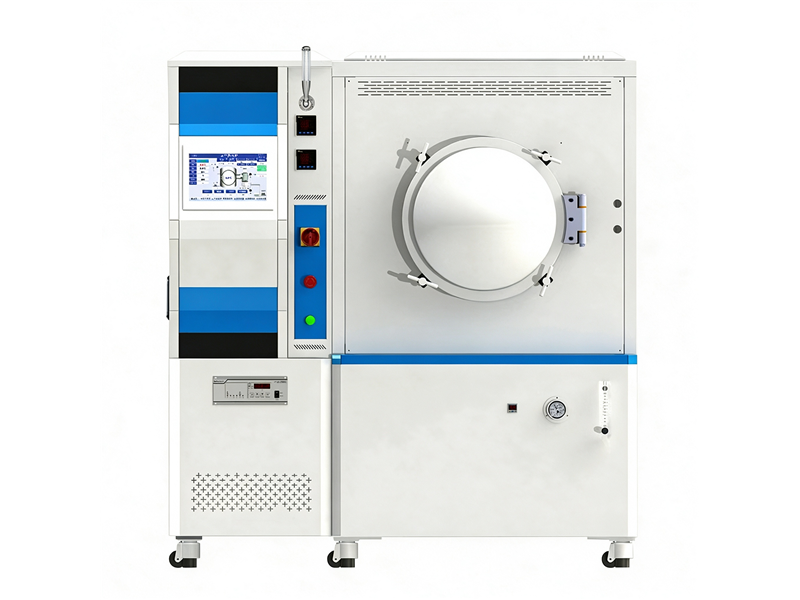
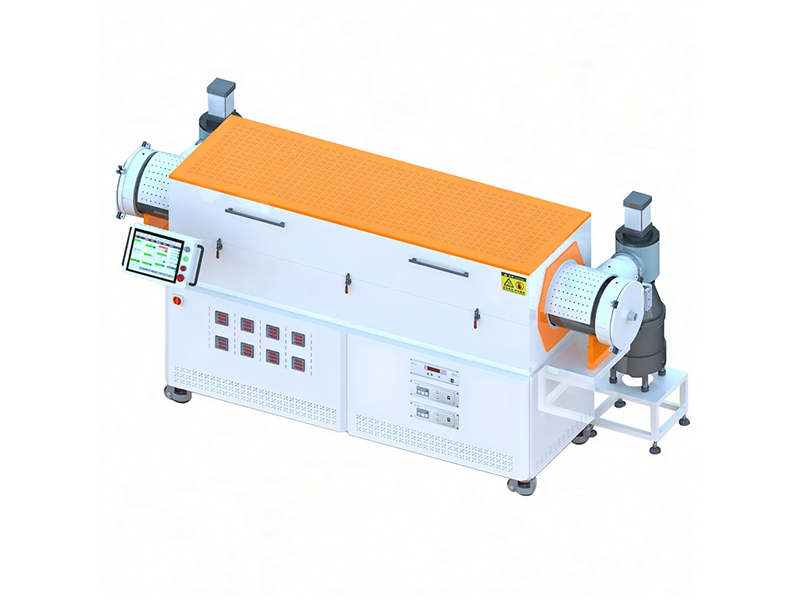
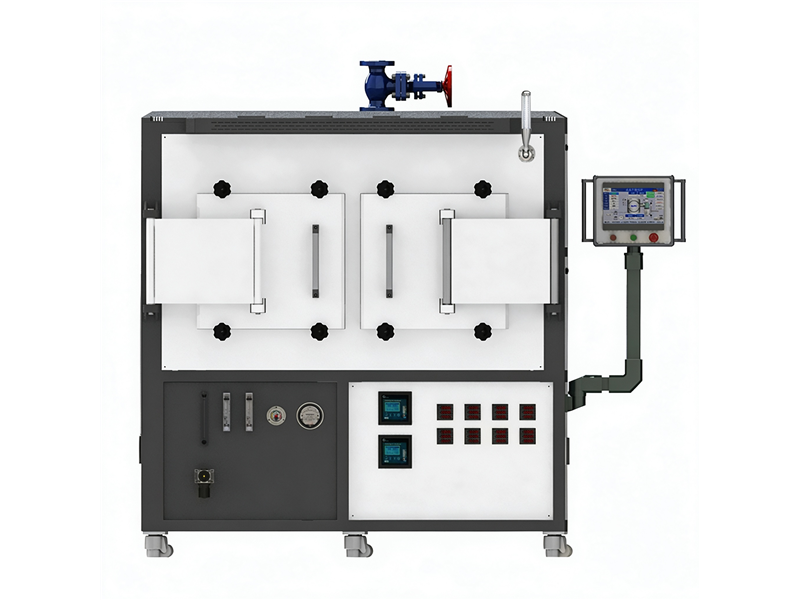
钛制品结晶真空炉:面向多品类钛制品的通用型真空结晶处理设备,可在真空环境下完成钛制品的再结晶处理、表面结晶装饰处理及退火处理,兼顾功能性与装饰性需求,最高温度1050℃、常用结晶温度750-950℃、极限真空度≤5×10⁻²Pa、控温精度±1℃、温度均匀性±5℃,设备适应性好、一炉多用,适用于钛杯壶、钛餐具、钛结构件等多种工件,支持来料打样验证、非标定制与工艺调试。
钛制品结晶真空炉是面向成批钛制品、以批次一致性为核心目标的真空结晶处理设备。它处理的不是单件试样,而是装在工件筐里整批进炉的钛杯壶、钛餐具、钛结构件:在真空环境下按统一温升曲线加热保温,让整炉工件的组织结晶程度收敛到同一个水平。对钛制品生产厂家来说,这类炉子的价值在于"一炉几百件,件件对得上样品"。
和做试样的小型结晶炉不同,钛制品结晶真空炉的设计起点是装载量与装载均匀性。炉膛做大、温场做匀、料架按工件形状分层,保证炉心与炉边、上层与下层工件受热一致。批量生产最怕的不是单件效果差,而是同一炉里色泽、纹理、变形程度参差不齐,挑拣返工把利润吃掉。这类设备就是冲着把批次良率做稳来的。
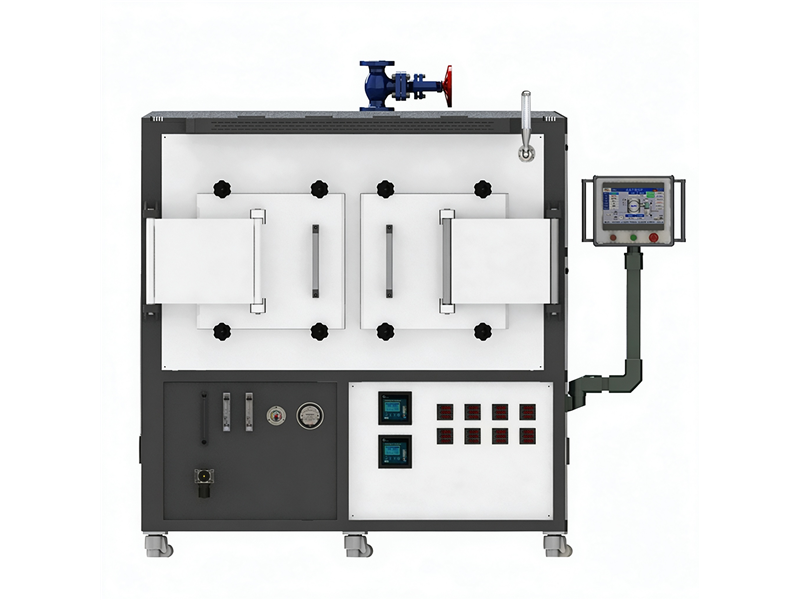
炉膛按杯壶、餐具类工件的常用尺寸放大,配多层工件筐,大装炉量下单炉可装数百件。厂家排产时,同样的结晶工艺摊到大批量上,单件处理成本明显下降,走量的钛制品订单在这类炉子上算账更划算。
多点测温加分区加热,把工作区温差控制在±5℃以内。装炉量大时,炉心与炉边温差容易拉大,工件结晶程度随之分层;均匀温场让筐内上下层工件出炉状态接近,质检抽检合格率稳定。
工件筐按常用杯型、盘型设计层距与定位槽,工人按规程摆放即可,不用每炉重新比划位置。装炉时间短,炉子周转快,日炉次和日产能都能提上来,交货节奏不被动。
整批工艺曲线存在设备里,装炉到位后一键启动。车间换班、换人操作,出来的批次都按同一条曲线走,不依赖老师傅现场调机,质量追溯有据可查,新员工也能顶班。
真空加热配合可控冷却,让整批工件缓慢均匀降温,减少因局部热应力造成的翘曲、缩口。厂家后续校形、修整的工时跟着降,成品一次通过率提高。
每炉温度曲线、真空记录自动留存,可按批次号调档。客户投诉或来料追溯时,能调出对应炉次的工艺记录,责任界定清楚,与上下游的沟通成本下降。
整批处理从装料开始:工件按统一朝向摆进工件筐,层与层之间留出受热间隙,筐体推入炉膛就位。装炉方式经过标准化设计,避免工件互相遮挡造成受热不均。这一步看似简单,实际直接决定整炉均匀性的下限。
抽真空阶段:关闭炉门后机组逐级抽气,把炉内空气与水汽抽到工艺真空度。钛在高温下对氧、氮敏感,真空没到位不启动加热,这是保护整批工件表面质量的前提,也防止工件在升温途中被气氛氧化发灰。
升温与结晶保温:按程序分段升温到结晶温度区间并保温。多点热电偶实时反馈炉膛各位置温度,温控系统动态调节各区加热功率,让整炉工件在同一温度水平下完成组织结晶。保温时间一到,结晶程度即收敛定型。
冷却出炉:按设定速率充氩缓冷或随炉冷却,把结晶状态固定下来。冷却均匀与否直接关系批次变形程度。整套流程的设备选型、炉体规格与配套方案,可在产品中心按钛制品产能需求查阅对比。
| 参数项 | ZY-ZP-450 | ZY-ZP-650 | ZY-ZP-900 |
|---|---|---|---|
| 有效工作区(mm) | 450×450×600 | 650×650×800 | 900×900×1200 |
| 工件筐尺寸(mm) | 400×400×550 | 600×600×750 | 850×850×1100 |
| 装载量(kg/炉) | 80 | 200 | 450 |
| 钛杯类单件容量 | 约200件/炉 | 约500件/炉 | 约1200件/炉 |
| 最高温度 | 1050℃ | 1050℃ | 1050℃ |
| 常用结晶温度 | 750-950℃ | 750-950℃ | 750-950℃ |
| 批次均匀性指标 | 同炉工件温差±5℃,结晶程度离散≤5%,抽检合格率≥95% | ||
| 控温精度 | ±1℃ | ±1℃ | ±1℃ |
| 极限真空度 | ≤5×10⁻² Pa | ≤5×10⁻² Pa | ≤5×10⁻² Pa |
| 升温速率 | 5-15℃/min | 5-15℃/min | 5-15℃/min |
| 冷却方式 | 充氩缓冷 | 充氩缓冷/随炉冷 | 充氩缓冷/随炉冷 |
| 加热功率 | 30kW | 60kW | 110kW |
| 参数/型号 | ZY-533 | ZY-644 | ZY-755 | ZY-966 | ZY-1288 | ZY-1588 | ZY-1611 | ZY-2488 |
|---|---|---|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 300×300×500 | 400×400×600 | 500×500×700 | 600×600×900 | 800×800×1200 | 800×800×1500 | 1000×1000×1600 | 800×800×2400 |
| 装载重量 (Kg) | 150 | 250 | 400 | 600 | 1200 | 1500 | 1800 | 2500 |
| 加热功率 (Kw) | 50 | 60 | 90 | 150 | 240 | 280 | 300 | 330 |
| 最高温度 (℃) | 1350/1700/2300 | 1350/1700/2300 | 1350/1700/2300 | 1350/1700/2300 | 1350/1700/2300 | 1350 | 1300 | 1350 |
| 温度均匀性 (℃) | ±5 | ±5 | ±5 | ±5 | ±5 | ±5 | ±5 | ±5 |
| 真空度 (Pa) | 4×10⁻³ / 6×10⁻⁴ | 4×10⁻³ / 6×10⁻⁴ | 4×10⁻³ / 6×10⁻⁴ | 4×10⁻³ / 6×10⁻⁴ | 4×10⁻³ / 6×10⁻⁴ | 6.7×10⁻⁴ | 6.7×10⁻⁴ | 6.7×10⁻⁴ |
| 压升率 (Pa/h) | ≤0.26 | ≤0.26 | ≤0.26 | ≤0.26 | ≤0.26 | ≤0.26 | ≤0.62 | ≤0.62 |
| 气冷压力 (bar) | 2 / 6 / 10 | 2 / 6 / 10 | 2 / 6 / 10 | 2 / 6 / 10 | 2 / 6 / 10 | 2 | 2 | 2 |
注:参数可根据客户工艺需求做调整,支持非标定制。
注:参数可根据客户工艺需求调整,支持来料打样验证。
钛保温杯与钛壶:成批杯壶装筐进炉,结晶处理后表面纹理与色泽统一,单炉数百件的装载量直接匹配杯壶厂流水线节拍,补单翻单颜色不跑偏。
钛餐具系列:钛碗、钛盘、钛勺批量结晶处理,整批手感与外观一致,减少人工挑拣,适合餐具品牌给商超与电商渠道稳定供货。
钛结构件与管件接头:小型钛结构件、法兰、管件成批去应力与结晶,均匀降温控制变形,后续装配尺寸更稳,减少机加工余量。
钛户外与露营器具:露营钛锅、钛杯批量处理,批次一致让品牌方线上线下铺货色差小,退换率下降,库存周转更顺。
钛医疗与配件小件:要求表面洁净、组织均匀的钛小件,真空环境批量处理不氧化,兼顾批量一致性与表面洁净度,适合配件类订单。
对纯度与气氛控制有更高要求的工件,可了解真空钛结晶炉的高真空配置方案,按工件等级选配炉型。
Q1:一炉大概能装多少件钛杯?
按杯体尺寸与工件筐层数估算,ZY-ZP-650型单炉可装约500件,更大型号可达千件以上,实际装载量按工件形态与料架设计核定。
Q2:怎么保证同一炉里每件效果都一致?
靠三点:标准化装筐保证受热间隙、多点控温把炉膛温差压到±5℃、统一程序曲线。整批结晶程度离散可控制在5%以内,抽检合格率稳定在九成五以上。
Q3:装炉量做大了,炉心和炉边会不会不一样?
这是大炉膛的固有难点,设备用分区加热与多点热电偶动态平衡来抵消热损失差异。正式投产前会用随炉试样验证各位置效果,合格后再批量。
Q4:批次良率一般能做到多少?
配方与装炉规范固化后,常规钛杯壶、餐具类工件一次合格率可稳定在95%以上,主要不良来自装炉遮挡与前处理不到位,规范操作后可进一步提高。
Q5:冷却过程会不会让整批工件变形?
充氩缓冷或随炉冷却让工件均匀降温,热应力分散,翘曲与缩口明显少于快速冷却。结构件类工件可按后续校形余量调整冷却速率。
Q6:想按自己的杯型配工件筐,可以定制吗?
可以。炉膛尺寸、工件筐层距、定位方式均按客户工件图纸设计,打样阶段一并验证装炉密度与均匀性。
Q7:这类炉子的投资怎么核算?
按有效工作区、装载量、真空机组与料架方案分档报价,常规档与大一档配置的价差主要来自炉膛与功率,可提供两档参考。
Q8:交货周期多长?
标准型号约30-45个工作日,非标炉膛与定制料架视复杂度顺延,以技术协议约定为准。
Q9:支持先寄件试炉吗?
支持。客户寄批量工件,我们按目标工艺曲线试烧一炉,回寄并附批次均匀性数据,达标后再推进设备方案。
Q10:单炉处理节拍多少?
含装炉、抽真空、升温保温、冷却,单炉约3-4.5小时,装载量大的型号周期略长,日炉次按产能规划排。
Q11:车间操作人员需要专门培训吗?
到厂安装时我方做操作培训,程序固化后按规程装筐、启动即可,日常操作不依赖工艺经验。
Q12:售后与质保怎么落实?
质保期内对温控、真空、加热系统故障提供响应,批次工艺问题可远程协助调参,必要时上门。
东莞市志远工业设备有限公司专注真空热工设备研发制造,可为钛制品批量生产客户提供结晶工艺试验、设备定制、安装调试与操作培训服务,欢迎来厂考察、来料打样。