

联系电话
13631572573


很多机加工和五金厂都碰到过这种烦心事:零件刚做完尺寸合格,放一段时间或者一洗磨,尺寸就飘了,有的还自己裂了。十有八九是残余应力在作怪。金属经过冷轧、冲压、铸造、焊接,内部积攒了大量看不见的应力,平时被刚性锁住,一有松动就释放出来,把工件带变形。要把这股应力卸掉,靠的就是退火。而真空退火炉做这件事,比普通退火炉多一层好处——表面不氧化、不脱碳,做完工序工件还是亮的。这篇把真空退火在金属处理里到底起什么作用讲清楚。
一、残余应力从哪来,为什么要靠退火卸
金属在塑性变形时,晶粒被拉长、扭曲,位错大量堆积,这些变形没地方释放,就以残余应力的形式留在材料内部。铸造件冷却时表面先凝固、内部后收缩,内外收缩不一致,也会留下拉应力和压应力。焊接更不用说,焊缝附近局部加热局部冷却,热影响区应力尤其集中。
这些应力平时平衡着,一旦后续切削去掉一部分材料,平衡被打破,应力重新分布,工件就翘曲、开裂。真空退火的做法是把工件加热到再结晶温度以下或者附近,保温一段时间,让原子获得足够能量,位错重新排列、滑移,把变形积累的应力逐步释放掉。温度不用太高,保温时间够,应力就能卸掉大半。关键是整个过程要缓慢、均匀,热应力不能再叠加进去,所以加热和冷却都要分段控速。
二、真空环境让表面干干净净
普通退火在空气炉里做,工件一进高温就氧化,表面生成一层氧化皮,退火完还得酸洗、喷砂才能去掉。对不锈钢、高温合金、精密零件来说,这层氧化皮不仅难看,还影响后续装配和耐腐蚀性能。真空退火炉先把炉腔抽成低气压,工件在缺氧状态下加热,表面不氧化,做完还是金属本色。
对一些容易脱碳的钢材,真空环境还能控制气氛。如果只抽真空,钢表面碳势低,高温下碳会往外跑,造成脱碳层,表面硬度下降。实际生产里会根据材料在真空里充入少量保护气体,或者在工艺上控制真空度,把脱碳压住。这一点很考验炉子的气路和真空控制系统,不是随便抽个真空就完事。退火完表面光亮、尺寸稳,后续精加工余量小,这是真空退火比普通退火省成本的地方。
三、再结晶怎么把晶体结构理顺
除了去应力,退火还管改善晶体结构。冷轧后的金属晶粒被压扁拉长,组织混乱,强度高但塑性差。加热到再结晶温度以上,变形的晶粒会重新形核、长大,变成均匀细小的等轴晶,这个过程叫再结晶。再结晶之后,材料的硬度降下来,塑性和韧性提上去,后续冲压、弯曲才不容易裂。 针对复杂工件,真空烧结炉的均匀加热特性更具优势。
再结晶不是温度越高越好。温度偏低,再结晶没完成,组织还是乱的;温度过高、保温过长,晶粒会长大变粗,材料反而变脆,强度和韧性都掉。所以退火温度和保温时间要按材料牌号精确控制。真空炉温场均匀、控温准,做再结晶退火才有把握。热电偶贴近工件测温,温度曲线分段设定,出来的组织才重复性好。这也是为什么做精密零件和高性能结构件,越来越倾向用真空退火而不是普通箱式炉。
四、退火工艺曲线怎么搭
一套真空退火工艺,不只是定个温度。完整的曲线包括:升温段,要慢,避免热应力;保温段,温度到了之后保持足够时间让应力释放和再结晶完成;冷却段,按材料要求缓冷或者可控速冷。去应力退火温度低,冷却可以随炉;再结晶退火和高温退火冷却速率要控制,太快会重新引入应力。
客户在配工艺时,要把材料牌号、工件形状、后续加工要求说清楚。形状复杂、壁厚不均的件,升温要更慢,防止温差变形;薄壁件冷却不能太快,防止翘曲。炉子这边就要有分段编程能力,温度均匀性够、冷却速率可调。真空退火炉看着不如烧结炉复杂,但要把去应力和再结晶都做到位,温场、真空、冷却一样都不能马虎。
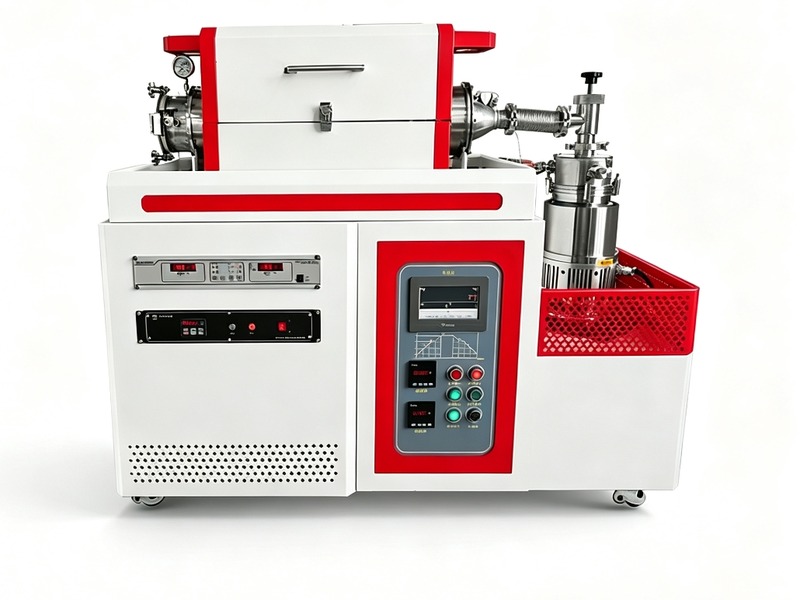
真空退火炉在金属处理里的作用,一句话就是把材料内部理顺——应力卸掉、组织变细、表面保住。做精密零件、不锈钢件、焊接结构件,它往往是决定尺寸稳定性和表面质量的关键一步。东莞市志远工业设备有限公司做真空管式炉和真空箱式炉多年,真空退火的温场和真空控制都有成熟方案,客户把工件材料和退火目标说清楚,技术这边会配出对应的炉型和工艺曲线,让去应力退火一上产线就稳。 东莞市志远工业设备有限公司主营真空渗碳炉、真空热压炉等系列产品,可根据客户工艺需求定制方案。