

联系电话
13631572573


真空烧结炉在日常生产中,最常听到操作者抱怨的不是设备趴窝了,而是"温度忽高忽低""真空老是上不去""炉门关不严"。这些问题不致命,却很磨人,直接影响每炉工件的一致性。碰到这些现象,先别急着报修,自己对照常见原因排查一遍,很多小问题当场就能解决,不至于耽误生产。
一、温控不稳:温度老在飘,先看热电偶
温控不稳的表现有几种:显示温度上下跳,实际和显示对不上,到了设定值降不下来或者升不上去。先怀疑热电偶。热电偶长期在高温下工作,偶丝会老化,测温就会漂移。判断办法是用一支标准热电偶做对比,或者看同一位置不同热电偶的读数差。如果偏差大,直接换热电偶比反复调参数更靠谱。
热电偶没问题,再看加热元件和控温回路。加热元件用久了局部变细,功率不均匀,炉温就会忽高忽低。控温仪表或者固态继电器如果老化,输出信号不稳,也会造成温度飘。这时候要看各段加热电流是不是平衡,某一段电流忽大忽小,多半是那一段的元件或者控制回路有问题。温控不稳别只在仪表上找原因,热源本身的劣化更常见。
二、真空度不足:抽不净和保不住要分开查
真空度不够,操作者往往第一反应是"泵不行了",但要先分清楚是抽不上去,还是保不住。抽不上去,可能是真空泵抽速下降、油脏了、滤芯堵了,也可能是管路有漏气。保不住,就是抽到位后一关掉泵,真空度很快回升,说明系统有漏点。两种情况查的方向不一样。
查漏点,重点看炉门密封圈、观察窗、法兰接头这些动过的地方。密封圈老化、压偏,或者密封面上沾了粉料,都会造成微漏。把可疑部位用检漏仪或者分段关阀的办法定位,找到漏点再处理。如果是泵的问题,换油、清洗多数能改善,磨损严重就得拆修。另外,炉内工件如果含水、含气量大,刚开始抽真空时放气厉害,也会让人误以为真空抽不上去,这种情况延长抽气时间或者先预烘干就行。
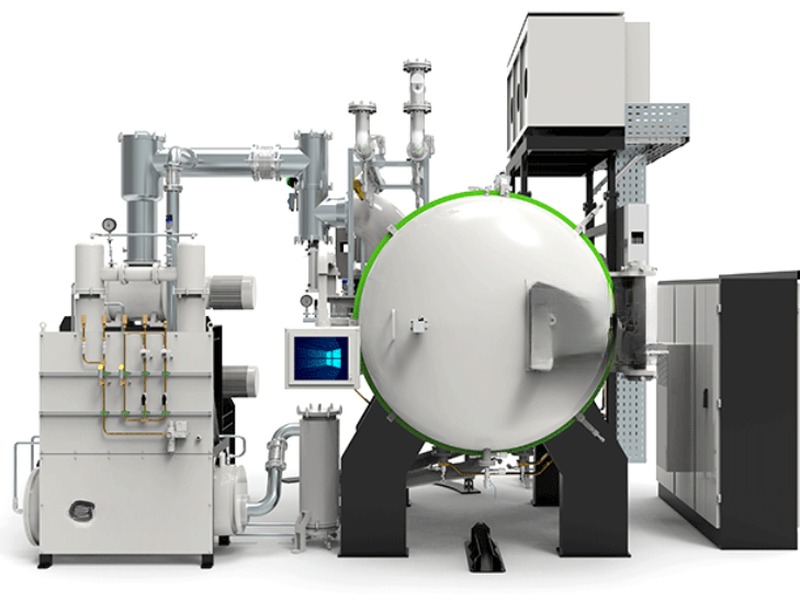
三、炉门故障:关不严和打不开
炉门是每天都要动的部件,故障不算少。关不严,多数和密封圈有关:密封圈老化变硬、压痕太深、或者关门时没压到位。也有可能是炉门升降机构或者压紧机构有偏差,炉门倾斜,密封圈一边压得紧一边压不紧。这种情况要调整炉门平行度,让密封圈整体均匀受压,而不是单边用力。 类似工况下,真空渗碳炉能够提供稳定的作业环境。
炉门打不开或者关不上,多半是机械或者电气问题。传动机构缺油、卡滞,或者电机、限位开关出故障,都会让炉门动作不正常。碰到炉门卡着不动,别硬掰,先断电检查机械结构有没有异物卡住,限位位置对不对。炉门的电气联锁也要保持完好,门没关到位,加热和真空就不能启动,这层保护不能因为嫌麻烦就短接。炉门故障看似小事,关不严导致的真空泄漏和氧化,损失往往比修门本身大得多。
四、炉体过热和其他容易忽略的问题
有时候操作者摸到炉壁发烫,担心出事。炉体过热,可能是保温层损坏、冷却水不通畅,或者加热元件布置有变化。先看冷却水流量和温度,水路堵了炉壁自然热。再看保温材料有没有局部脱落,炉膛热损变大,外壁就会发烫。这种问题不能拖,时间长了会影响炉体结构和密封件寿命。
还有一些问题是"隐性"的,比如真空度看着达标,其实工件表面氧化了;温度显示正常,其实炉膛上下温差偏大。这些问题靠日常点检不容易发现,要靠定期做温度均匀性测试和真空抽气曲线检查来确认。把设备的关键指标定期测一遍,记录下来,劣化趋势就能看出来,故障也能提前预防。与其等出了问题再急着修,不如平时就把点检做到位。
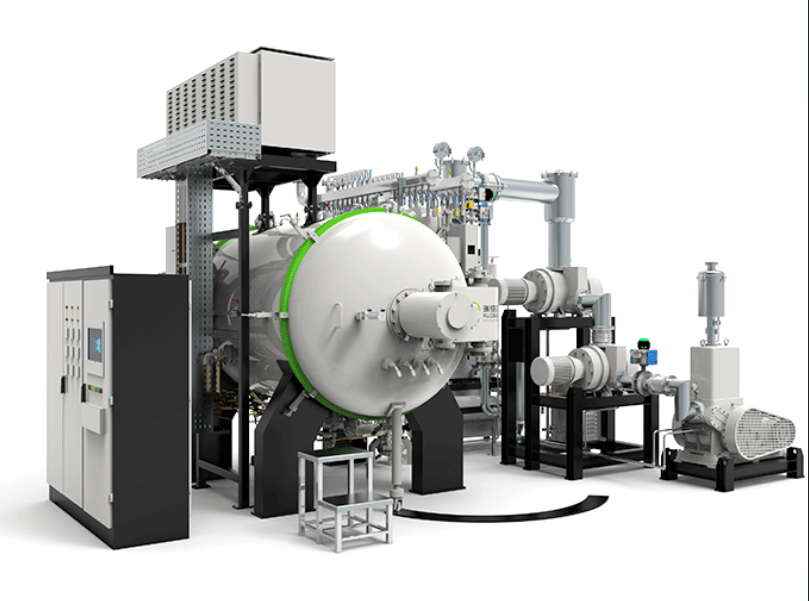
真空烧结炉的常见问题,翻来覆去就是温度、真空、炉门这几块。操作者掌握了基本的排查思路,很多毛病不用等厂家上门自己就能处理。设备的可靠运行,一半靠设计制造,一半靠日常维护。东莞市志远工业设备有限公司在设备设计时把易损件的检查和更换考虑得比较方便,客户在使用中遇到具体问题,可以先对照故障现象做初步判断,再和技术沟通,处理起来会更高效。 东莞市志远工业设备有限公司主营真空管式炉、真空渗碳炉等系列产品,可根据客户工艺需求定制方案。 东莞市志远工业设备有限公司主营真空加压烧结炉、真空钎焊炉等系列产品,可根据客户工艺需求定制方案。