

联系电话
13631572573


车间里选退火设备时,不少师傅会先问一句:这活儿上普通箱式炉就行,还是非得走真空炉?两者都能把工件加热到退火温度,出来的却常常不是一回事。普通热处理炉胜在皮实、批量大、成本低,而真空退火炉贵在它把工件放进了一个没有空气的环境里。搞清楚两者到底差在哪,才知道自己的工件值不值得多花这笔钱,而不是盲目追求"用高级设备"。
一、加热环境:空气炉与真空炉的根本差别
普通箱式炉、台车炉都是在空气里加热的,炉门一关,里面照样是含氧环境。工件到了五六百度以上,铁、铜、铝这些金属表面就会开始氧化,形成一层氧化皮。退火完下来,工件发蓝发暗,还得后续抛丸、酸洗才能把表面弄干净。对普通结构件来说,这层氧化皮不算大问题,可一旦工件是精密件、导电件或者后续还要电镀、喷涂,氧化层就成了麻烦。
真空退火炉是先抽真空再升温。炉膛里的氧分压被压得很低,工件在高温下几乎没有氧气可反应,退完火表面保持金属本色,不用再清理氧化皮。更重要的是,真空环境能把材料里吸附的气体、微量的氢提前排出来,对那些容易产生氢脆的材料尤其重要。很多不锈钢、电工合金工件,在空气炉里退完容易变脆、表面发花,换到真空炉里问题就缓解了,差别就出在环境上。
二、传热方式:靠对流与靠辐射的不同
普通热处理炉里面有空气或者保护气氛作介质,热量主要靠对流和传导传给工件,加热均匀,但速度受介质流动影响,炉温波动也跟着气氛走。真空炉里没有空气,加热元件发出的热量主要靠辐射传到工件上。听起来辐射好像不如对流"实在",实际上真空炉的炉膛经过热场设计,加热元件环绕布置,工件各面同时受热,温度均匀性反而容易做好。
辐射加热也带来一个工艺特点:工件升温快慢主要看它和加热元件之间的距离以及表面状态。薄壁件升温快,厚大件升温慢,装炉时要把大小件分开,或者给厚件留出更长的升温段。这和空气炉里"插进去就升温"的思路不太一样。操作者要根据辐射传热的特点去排工艺,不能照搬空气炉的曲线,否则容易出现局部过热或者热应力裂纹。
三、温控精度与气氛可控性
真空退火炉因为要在高真空下工作,配套的温控系统要求更高。热电偶要选适合真空环境的类型,控温回路要能在升温、保温、降温各阶段稳定切换。普通炉到了设定温度,上下浮动个十几度很常见,真空炉做精密退火时,控温精度能做到更小的波动区间,这对那些对相变温度敏感的材料很关键——差个十几度,晶粒长大程度可能就差一截。 类似工况下,真空钎焊炉能够提供稳定的作业环境。
气氛可控是另一个差别。真空炉不是从头到尾都抽真空,很多工艺是先抽真空,到一定温度再充入氮气、氩气甚至氢气,形成半真空或正压保护。这样既能利用真空除气,又能靠充入的气氛防止某些材料在高温下脱合金元素。普通炉做不到这种"真空+可控气氛"的灵活切换,它要么纯空气,要么通固定气氛,工艺弹性小。工件材料越复杂,这种可控性越值钱。
四、哪些工件值得上真空退火
不是所有退火都值得用真空炉。结构钢件、普通碳钢件,空气炉退完再抛丸,成本更低,没必要上真空。真正适合真空退火的,是那些对表面质量、纯度、尺寸精度要求高的工件:不锈钢精密件、磁性合金、电工纯铁、钛合金件、有色金属带材。这些工件要么怕氧化变色,要么怕氢脆,要么后续工序不允许表面有氧化层。
判断值不值,其实可以算一笔账。真空炉购置和运行成本都比普通炉高,如果你的工件退完还要后续清理,清理工序的人工和损耗加起来,可能已经超过真空炉省下的那部分。反过来,如果工件本身价值高、表面要求严,省掉清理工序、降低报废率,真空炉的投入很快就能摊回来。选设备之前先把自己的工件和后续工序捋一遍,答案自然就清楚了。
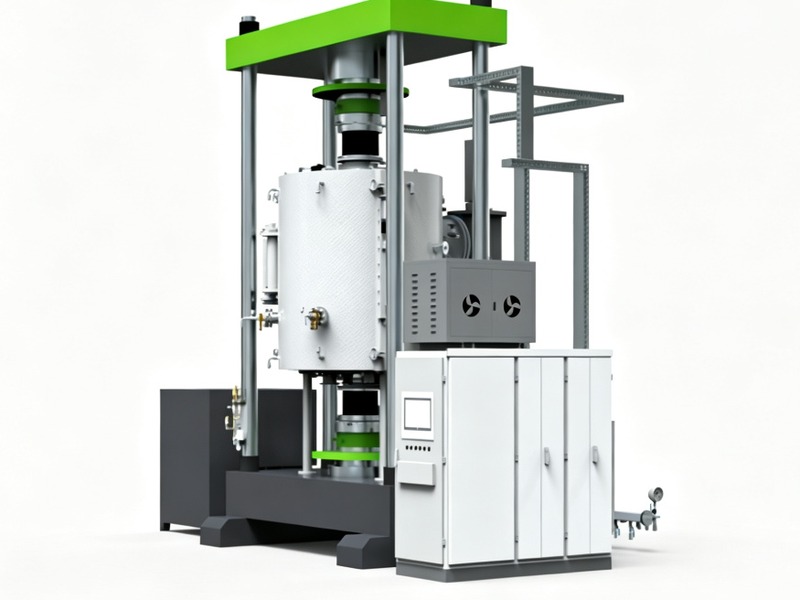
真空退火炉和普通热处理炉不是谁取代谁的关系,而是各管一段。普通炉适合大批量、对表面不敏感的工件,真空炉适合精密、怕氧化、怕氢脆的活儿。把两者用对地方,比单纯比价格更有意义。东莞市志远工业设备有限公司做真空退火炉和真空热处理设备多年,接触过不少从普通炉转过来的客户,知道不同工件该卡哪些工艺参数,选型时可以把工件图纸和退火要求带过来,一起把方案算清楚。 公司产品覆盖真空热压炉、真空烧结炉等多种类型,欢迎咨询了解。