

联系电话
13631572573


真空热压机把密封腔、真空泵送、热压加热、电气控制、充氮保护和水冷系统整合到一起,用在需要在真空或保护气氛下加压加热的工艺里。和几年前靠油缸调压的老式热压机相比,现在的真空热压机在加压方式和控制上都换了思路,伺服电动加压加PLC程序控制,让压力和温度都能按工艺曲线走,还能把过程数据记下来。客户用得久了,慢慢会碰到一些常见问题,下面把设备特点和现场常碰到的问题一起讲。
一、伺服电动加压与压力可控
这台真空热压机用伺服电动加压,而不是传统的液压油缸。伺服电机带动丝杠下压,压力由电机扭矩闭环控制,压多少、压多快都能精确设定。这种方式运行平稳、压力可控,不像液压系统那样受油温、油压波动影响,长时间连续工作压力也稳。对压合厚度和压力都要求严的工艺,比如芯片封装压合、复合材料层压,伺服加压的一致性就体现出来了。
设备整体做成一体化结构,机身紧凑,带脚轮方便挪动位置;前后侧门都能开,装卸工件和模具比较方便。四柱结构保证压头上下运动不跑偏,四压头上下加热双工位的设计,让一边加热一边压合,效率比单压头高。钛合金热压头导热快、温升经济快速,加热到工艺温度不用等太久,单件节拍能压下来。
二、PLC控制与脉冲加热
整机由PLC控制,加热方式用脉冲加热。所谓脉冲加热,就是热压头在短时间内把热量集中作用到工件上,升温快、热影响区小,压完很快冷却,不像长时间整体加热那样把周边都烤热。这种加热方式对热敏材料很友好,压合区域局部升温,工件其他部分不受热变形。
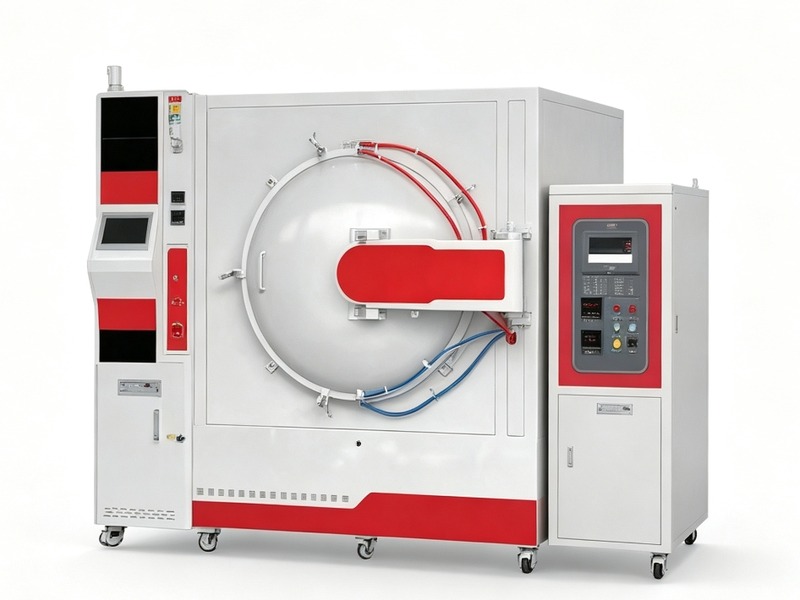
PLC把加压、加热、保压、冷却这一套动作按程序串起来:先抽真空或充氮,再下压到设定位置,压力达到后开始脉冲加热,保温保压一段时间,再冷却、回升。整个过程不需要人一步步操作,操作工只要把工件放好、按启动,设备按预编的工艺自动走完。工艺参数可以存成配方,下次做同类产品直接调用,每一批的压合条件都一致,减少人为误差。配方管理还支持权限分级,操作工只能调用不能修改,工艺工程师才能改参数并存新版本,这样一来车间里不会因为某个操作工误改参数,整批产品压偏了还不知道。多工位切换时,程序会把上一工位的动作和下一工位的等待时间衔接好,避免一边还在压、另一边就开门取件。 类似工况下,真空渗碳炉能够提供稳定的作业环境。
三、过程数据的记录与导出
现代真空热压机很看重过程数据的留存。这台设备在运行时,把烧结温度、真空度、压力这些参数实时记录下来,存在设备里,事后可以查询、导出、下载。这一点对有质量追溯要求的行业特别有用——比如做汽车电子、医疗件的客户,每一件产品压合时的温度曲线、压力曲线都要能调出来,出了问题能回溯到当时的工艺条件。
数据记录还有助于工艺优化。把不同批次的曲线放在一起对比,看温度升降是不是和预期一致、压力有没有波动,慢慢就能把工艺参数调到更合理的范围。很多客户一开始不重视数据导出,等真正要做质量记录或者客户验厂时才发现这台设备有这个功能,用起来很顺手。
四、常见问题与操作安全
用这种设备,现场最容易出问题的还是操作安全。热压机有合模下压动作,模具区域是危险区,操作和维护时人手绝对不能伸进去,必须等压头回升到位、停稳之后再去取放工件。急停按钮的位置要记熟,出异常一把拍下,压头立刻停。这一条是底线,无论熟手生手都要守。
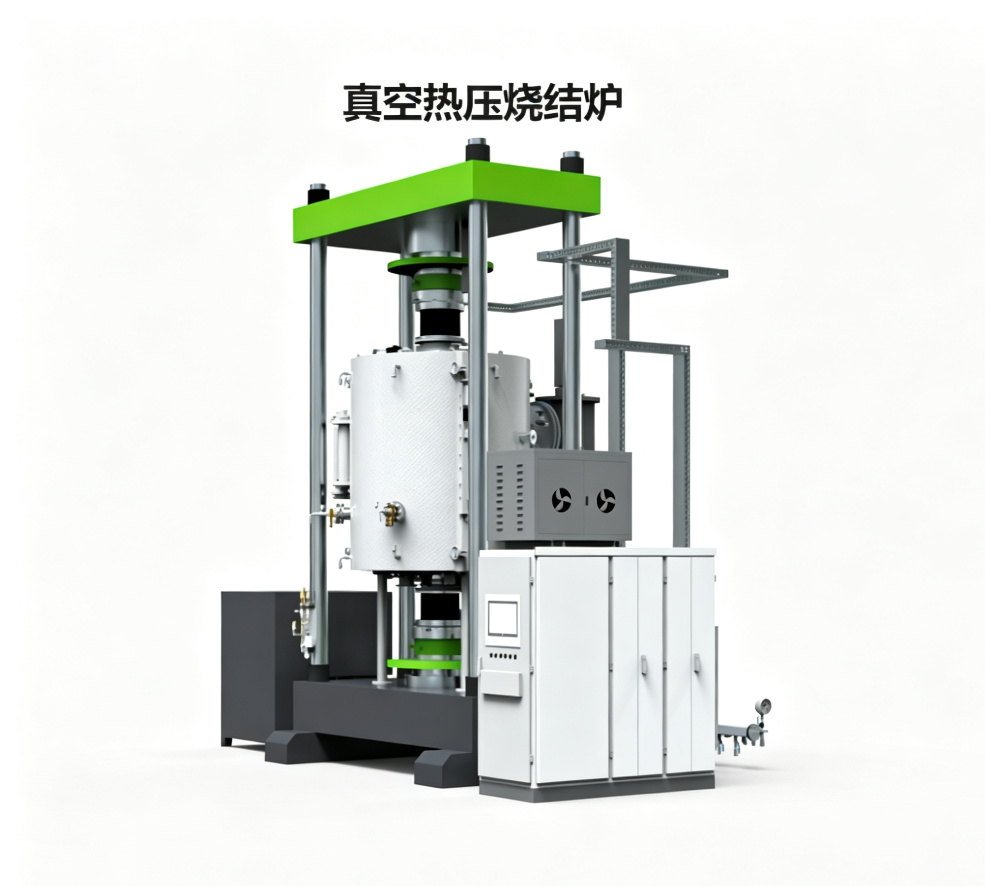
日常维护上,定期检查导柱导套的润滑状态和加热板的表面状况。导柱导套缺油会磨损,间隙变大后压头跑偏;加热板表面如果有污渍、氧化皮,会影响热传导,压出来的工件受热不均。设备外观保持清洁,别让车间粉尘积在电气接头上。雷雨天气注意设备的供电防护,必要时断电停机,防止电网波动冲击PLC和伺服驱动器。把这些常见问题提前防住,真空热压机就能长期稳定服务于压合工艺。东莞市志远工业设备有限公司在真空热压设备上采用伺服加压加PLC程序控制,把过程数据记录和操作安全作为标配,让客户在压合加工中既控得准又用得安心。 志远工业设备提供真空渗碳炉、真空热压炉等设备,配套完善的售后技术支持。 志远工业设备提供真空热压炉、真空烧结炉等设备,配套完善的售后技术支持。