

联系电话
13631572573


真空炉这些年发展出好多种系列,工具、航空航天、汽车、石油机械等不同行业的零件,对热处理和烧结的要求差别很大,炉型自然也跟着分出了不同路子。但不管怎么分,目前车间里用得最多的还是周期作业式预抽真空炉。不少客户初次选型时,分不清井式、箱式这些结构差别,也搞不清预抽真空和连续作业的区别,下面把真空炉的工作方式和结构分类捋一捋。
一、周期作业式预抽真空炉是主流
所谓周期作业式,就是一炉一炉地干:装料、抽真空、升温、保温、冷却、取料,走完一个周期再装下一炉。预抽真空是指工件进炉后,先抽到规定真空度再升温加热,保证工件在加热前炉内就没有空气和水汽。这种方式灵活性强,不同工艺、不同工件都能在一台炉子上换着做,适合多品种、中小批量生产,所以成了车间里的主流。
和它相对的是连续作业式,工件通过传动机构在炉内连续移动,适合大批量单一品种,但设备复杂、换品种麻烦。对大多数中小企业来说,周期作业式更实用,工艺调整方便,投产也快。
周期作业式还有个好处是设备投资门槛低。一台炉子就是一个独立工位,不需要建长长的连续生产线,厂房面积和前期投入都小很多。做多种材料、多品种小批量的车间,今天烧硬质合金刀头,明天处理不锈钢零件,换个工艺曲线就能切换。连续式生产线一旦定了,改工艺就要动整条线,灵活性差很多。这也是为什么大多数工厂在初期上真空炉时,首选周期作业式。
二、井式和箱式两种炉壳结构
炉壳结构上分井式和箱式。井式炉壳像一口井,炉口朝上,工件从上面吊装进去,适合长杆、长轴类零件,吊装方便,热变形小,车间里用得比较多。箱式炉壳像一个箱体,炉门朝侧面开,工件从侧面推进去,适合块状、盘类工件,装料空间方正。两种结构炉壳都是钢板型钢组焊而成,保温层用节能复合纤维或全纤维结构,兼顾保温效果和节能。
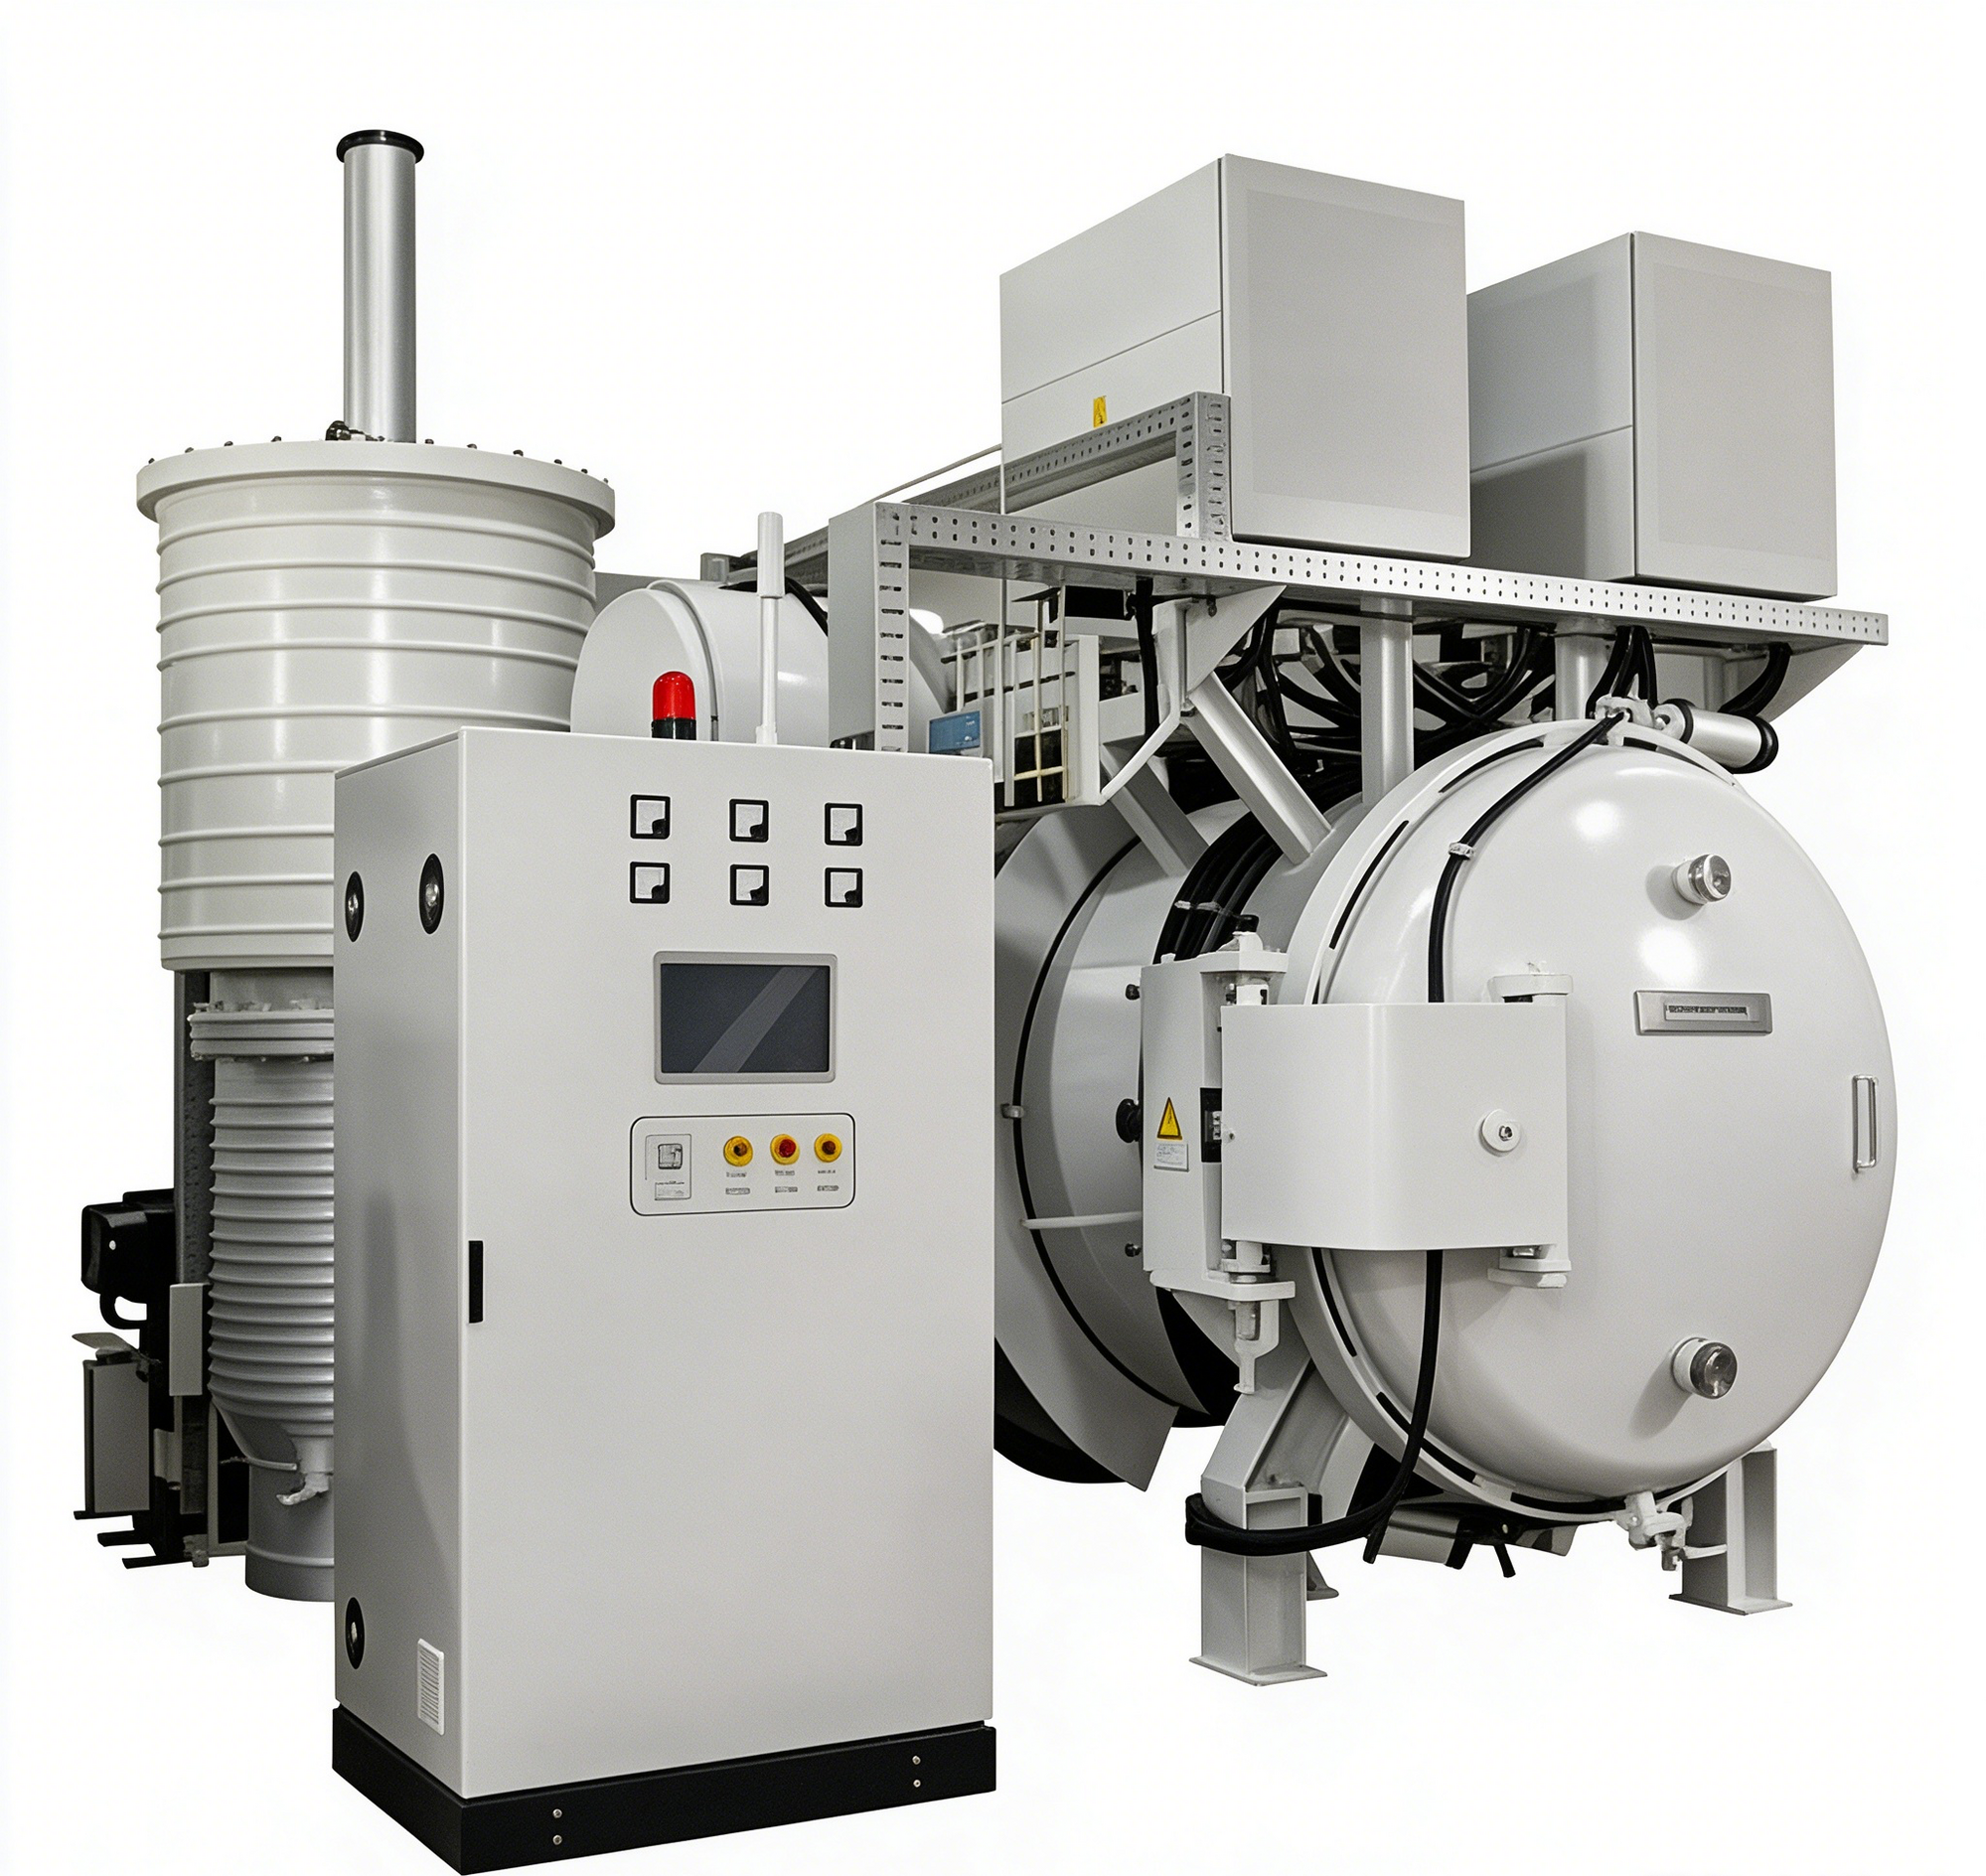
加热元件一般用耐高温电阻合金,布置在炉膛四周,保证温度均匀。炉罐用耐高温不锈钢板自动密焊卷制,把工件和加热元件隔开,防止挥发物污染发热体,也方便清理。炉盖是双水冷加真空橡胶密封,关上后既冷却又密封,不漏气。 实际生产中,真空铝钎焊炉的温控精度对最终结果影响较大。
炉罐材质根据工作温度选。中低温炉用不锈钢就行,价格实惠、焊接性好;高温炉要用镍基合金或石墨炉罐,普通不锈钢到了高温会软化变形,还会和某些气氛反应。有些客户图便宜选了薄不锈钢炉罐,用了半年就变形漏气,反而浪费。炉罐厚度也要够,太薄了抽真空时会被吸瘪,太厚了又浪费材料、升温慢。这些细节在选型时就要和厂家说清楚工艺温度和工件种类,让厂家配对应的炉罐材质和厚度。
三、快冷系统和温区配置
根据工艺需要,炉子可以配真空密封风机,把炉内加热后的氮气抽出来,接上冷氮做快冷循环,工件从高温快速降下来,满足淬火等工艺要求。温区上分高温、中温、低温几种配置,对应不同材料和工艺:高温区做淬火、烧结,中温区做回火、退火,低温区做低温回火和时效。一台炉子按工艺需求选定温区,加热元件和隔热材料都按最高温度配置。
四、不同炉型对应的应用场景
这些炉型用在什么地方呢。航空、汽车、精密机械的机件,要无氧化、不脱碳的加热、淬火、退火、回火,走真空热处理炉;有色金属铜材要光亮无氧化退火,用带保护气氛的真空退火炉;石油机械、金属非金属件要做真空烧结,走真空烧结炉。井式结构因为吊装方便,在长杆件处理上应用多;箱式结构因为装料方正,在盘块状工件上用得多。选型时把工件形状、工艺要求和批量对上,炉型自然就出来了。
真空炉的分类看着名目多,其实核心就两条:作业方式上分周期作业和连续作业,结构上分井式和箱式。车间里用得最多的还是周期作业式预抽真空炉,灵活实用。东莞市志远工业设备有限公司做真空钎焊炉和真空箱式气氛炉这些年,会根据客户工件形状和工艺需求推荐合适炉型,井式还是箱式、温区怎么配,都按实际生产来定。 志远工业设备提供真空渗碳炉、真空热压炉等设备,配套完善的售后技术支持。