

联系电话
13631572573


金刚石与一般金属和合金之间具有较高的界面能,导致金刚石颗粒难以被普通低熔点合金润湿,粘结性能较差。在传统制造工艺中,金刚石颗粒主要依靠胎体冷缩后产生的机械夹持力镶嵌在胎体金属中,并未形成牢固的化学键合或冶金结合,金刚石在工作过程中容易从胎体中脱落,影响工具的使用寿命和加工性能。在多数孕镶式金刚石工具中,金刚石的有效利用率偏低,大量昂贵的金刚石在工作中随磨屑脱落流失。
为改善这一状况,行业内开展了金刚石表面金属化技术的研究,通过在金刚石表面镀覆金属层,赋予其良好的导热导电性和热稳定性,改善对金属或合金熔体的润湿性。金刚石表面金属化问题自上世纪七十年代起即受到国内外金刚石工具制造领域的广泛关注。研究人员尝试在胎体材料中添加或在金刚石表面预涂强碳化物金属粉末,期望在烧结过程中实现金刚石与胎体的化学结合。不过从工艺条件来看,金刚石表面预金属化通常需要在真空环境中600℃以上加热约1小时才能获得理想的结合力;而常规孕镶金刚石工具的烧结条件一般为非真空或低真空、温度不超过900℃、加热时间约5分钟左右,在这样的条件下,活性金属原子向金刚石表面富集以及界面反应达到冶金结合需要原子扩散过程,短时间内难以充分进行。
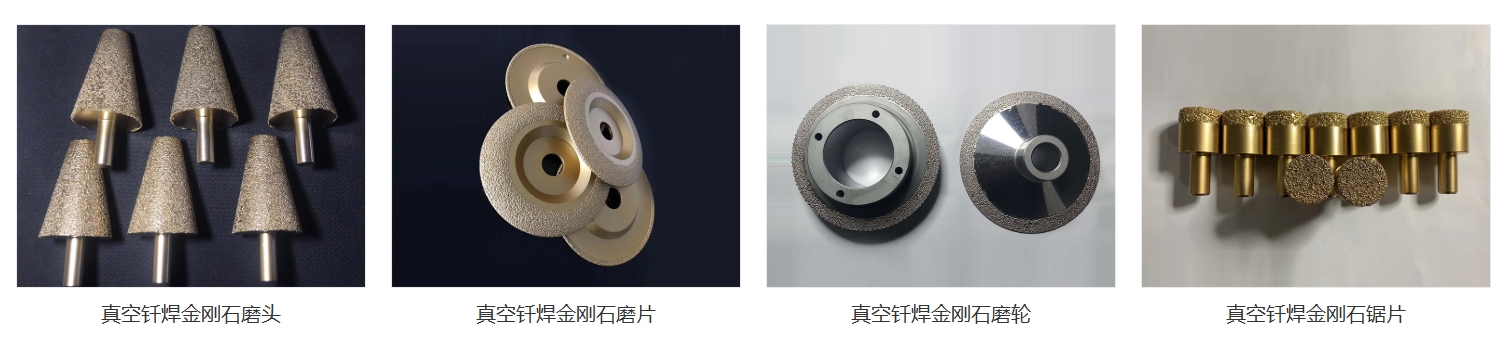
上世纪八十年代末,人们开始将钎焊技术引入金刚石工具制造。其基本思路是:在金刚石表面镀覆钛、铬、钨等过渡族元素,使其与金刚石发生反应在表面形成碳化物层;通过这层碳化物的作用,金刚石、结合剂和钢基体三者通过钎焊实现牢固的化学冶金结合,从而实现真正意义上的金刚石表面金属化。
相关研究表明,采用钎焊技术可使金刚石的较大出刃值达到粒径的三分之二,工具寿命较常规工艺提高3倍以上;而常规电镀工艺下的出刃值往往不足三分之一。这意味着钎焊技术有望实现胎体金属(钎料)与金刚石和钢基体之间的牢固结合,充分发挥金刚石的切削效能。
国外在高温钎焊金刚石工具方面的研究始于二十世纪八十年代后期。瑞士研究人员采用火焰喷镀法将含镍、铬、铁、硅、硼的钎料合金镀在工具钢基体上,将未包衣的金刚石排布于焊料层面,然后在1080℃氩气保护下进行感应钎焊约30秒,实现了金刚石与钢基体的结合。钎料中的铬作为强碳化物形成元素,在钎焊过程中向金刚石表面富集,促成表面金属化。
另有研究人员将镍铬金属粉加有机粘结剂制成钎焊漆,把包衣金刚石粘贴在工具钢基体上,再涂附钎焊漆,先在适中温度下保温排除挥发物,然后在真空炉(真空度约1.33×10⁻² Pa)或干式氢气炉中加热至约1100℃保温1小时,在钎焊的同时完成金刚石表面金属化。部分专利还采用含硅、钛、铁、硼、钼等元素的镍基或铜基钎料,在真空炉中实现钎焊,钎焊温度多在1100至1180℃范围。德国研究人员对比了高温钎焊金刚石工具与电镀工具的性能,结果表明钎焊工具的起始磨削性能可达电镀工具的3.5倍以上,寿命达3倍以上;同时由于钎焊工具有较大的容屑空间和自由切削面,排屑顺畅,磨削性能表现更好。
国内在高温钎焊金刚石工具方面的研究起步相对较晚,但近年来取得了不少进展。相关高校采用真空炉内高温钎焊方法,以镍铬合金为钎料并辅以铬粉,在约950℃、4.9MPa压力条件下进行钎焊,实现了金刚石与钢基体的牢固结合,钎料在砂轮表面分布均匀,金刚石出刃高度较高,耐用度较电镀砂轮有明显提升。
在感应钎焊方面,研究人员采用银铜合金加铬粉作为中间层材料,在空气中感应钎焊约35秒、温度约780℃即实现了金刚石与钢基体的结合。另有研究采用镍铬合金粉末作钎料,在氩气保护下真空感应钎焊约30秒、温度约1050℃完成连接。通过扫描电镜和X射线能谱分析发现,钎焊过程中铬元素在金刚石界面形成富铬层,并与金刚石表面的碳元素反应生成碳化铬相,这是获得较高结合强度的主要原因。磨削实验表明,采用大切深、缓进给、重负荷磨削时,砂轮表面无金刚石整颗脱落,磨粒呈正常磨损状态,说明金刚石把持强度较高,适合高效磨削加工。
国内企业也推出了单层均布金刚石高温钎焊串珠产品,在不降低寿命的前提下,金刚石用量减少约50%,切割速度提高约2倍。相关课题组在上述研究基础上,采用镍基片状钎料,在低真空热压烧结炉中实现钎焊,并探索将该技术用于孕镶工具。通过优化金刚石排布方式、粒度、浓度等参数,实现单层金刚石在横向平面的有序排布,再通过叠层法在纵向呈错落分布,使工作层中的金刚石具备连续工作能力。实测表明,45/50目金刚石的较大出刃值可达70%以上;对直径63毫米钻头进行钢筋混凝土钻进模拟实验时,钻齿磨损近2毫米仍可继续工作,理论上已有多层金刚石参与工作。
金刚石钎焊目前仍有若干需要继续攻关的技术难点:一是要求钎料对金刚石和胎体具有良好的润湿性和结合强度;二是钎焊材料及工艺的选择需要保证金刚石的稳定性,减少或避免钎料对金刚石的侵蚀;三是金刚石与金属基体热膨胀系数差异较大,焊接残余应力偏高,可能影响接头强度;四是钎料熔点需要高于金刚石工具的工作温度,因此需要寻找熔点较低且与金刚石热膨胀系数接近的合金材料作为钎料,并加入适量活性元素改善润湿性和亲和性。此外,金刚石表面金属化的实现方式、表面金属与钎料的匹配、钎剂和保护气体介质的选择等关键技术仍需进一步成熟和优化。
金刚石工具的使用效率与寿命不仅取决于磨粒镶嵌的牢固程度,还与胎体的耐磨性密切相关。胎体强度、金刚石分布状态和浓度等因素都会影响胎体的磨损性能,如何使胎体达到理想的工作状态,也是后续研究中需要关注的问题。
真空钎焊技术能够实现金刚石、结合剂和金属基体之间的界面化学冶金结合,具有较高的结合强度。由于界面结合可靠,仅需较薄的结合剂层即可牢固把持磨粒,磨粒裸露高度可达70%至80%,磨料利用更加充分,有助于提高工具寿命和加工效率。与传统工艺相比,金刚石工具的允许较大出刃值可提高50%以上,在功耗不增加甚至有所降低的条件下,单位体积工件材料的金刚石消耗量可减少一半以上,与电镀工具相比也展现出明显优势。总体来看,钎焊技术在金刚石工具制造领域具有良好的发展前景,随着工艺的不断成熟,有望逐步实现规模化应用。
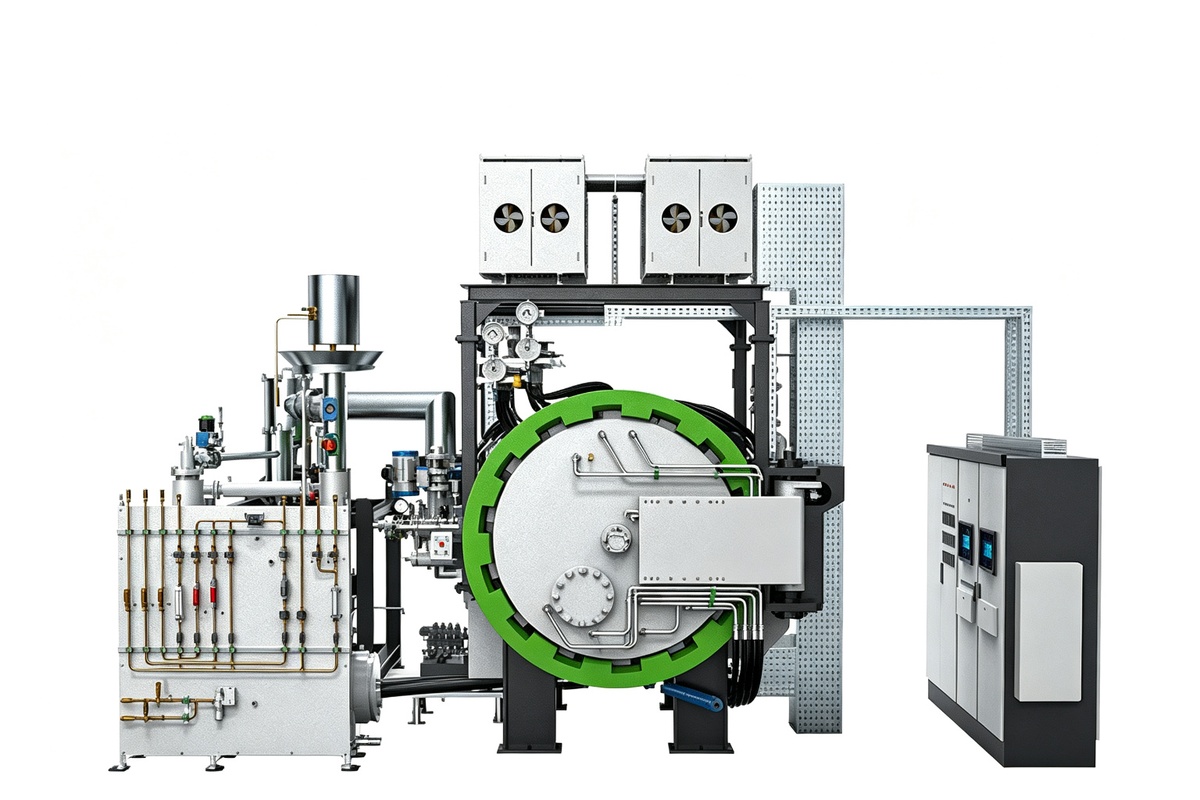
东莞市志远工业设备有限公司长期致力于真空钎焊设备与工艺的研发制造,可为金刚石工具、硬质合金刀具、陶瓷金属连接等应用场景提供真空钎焊炉设备和工艺支持,欢迎咨询交流。
志远工业专注于真空钎焊炉、真空烧结炉、真空退火炉等热处理设备的研发与制造,可根据客户工艺需求提供定制化方案。如需打样或设备咨询,欢迎联系东莞市志远工业设备有限公司。