
菜单

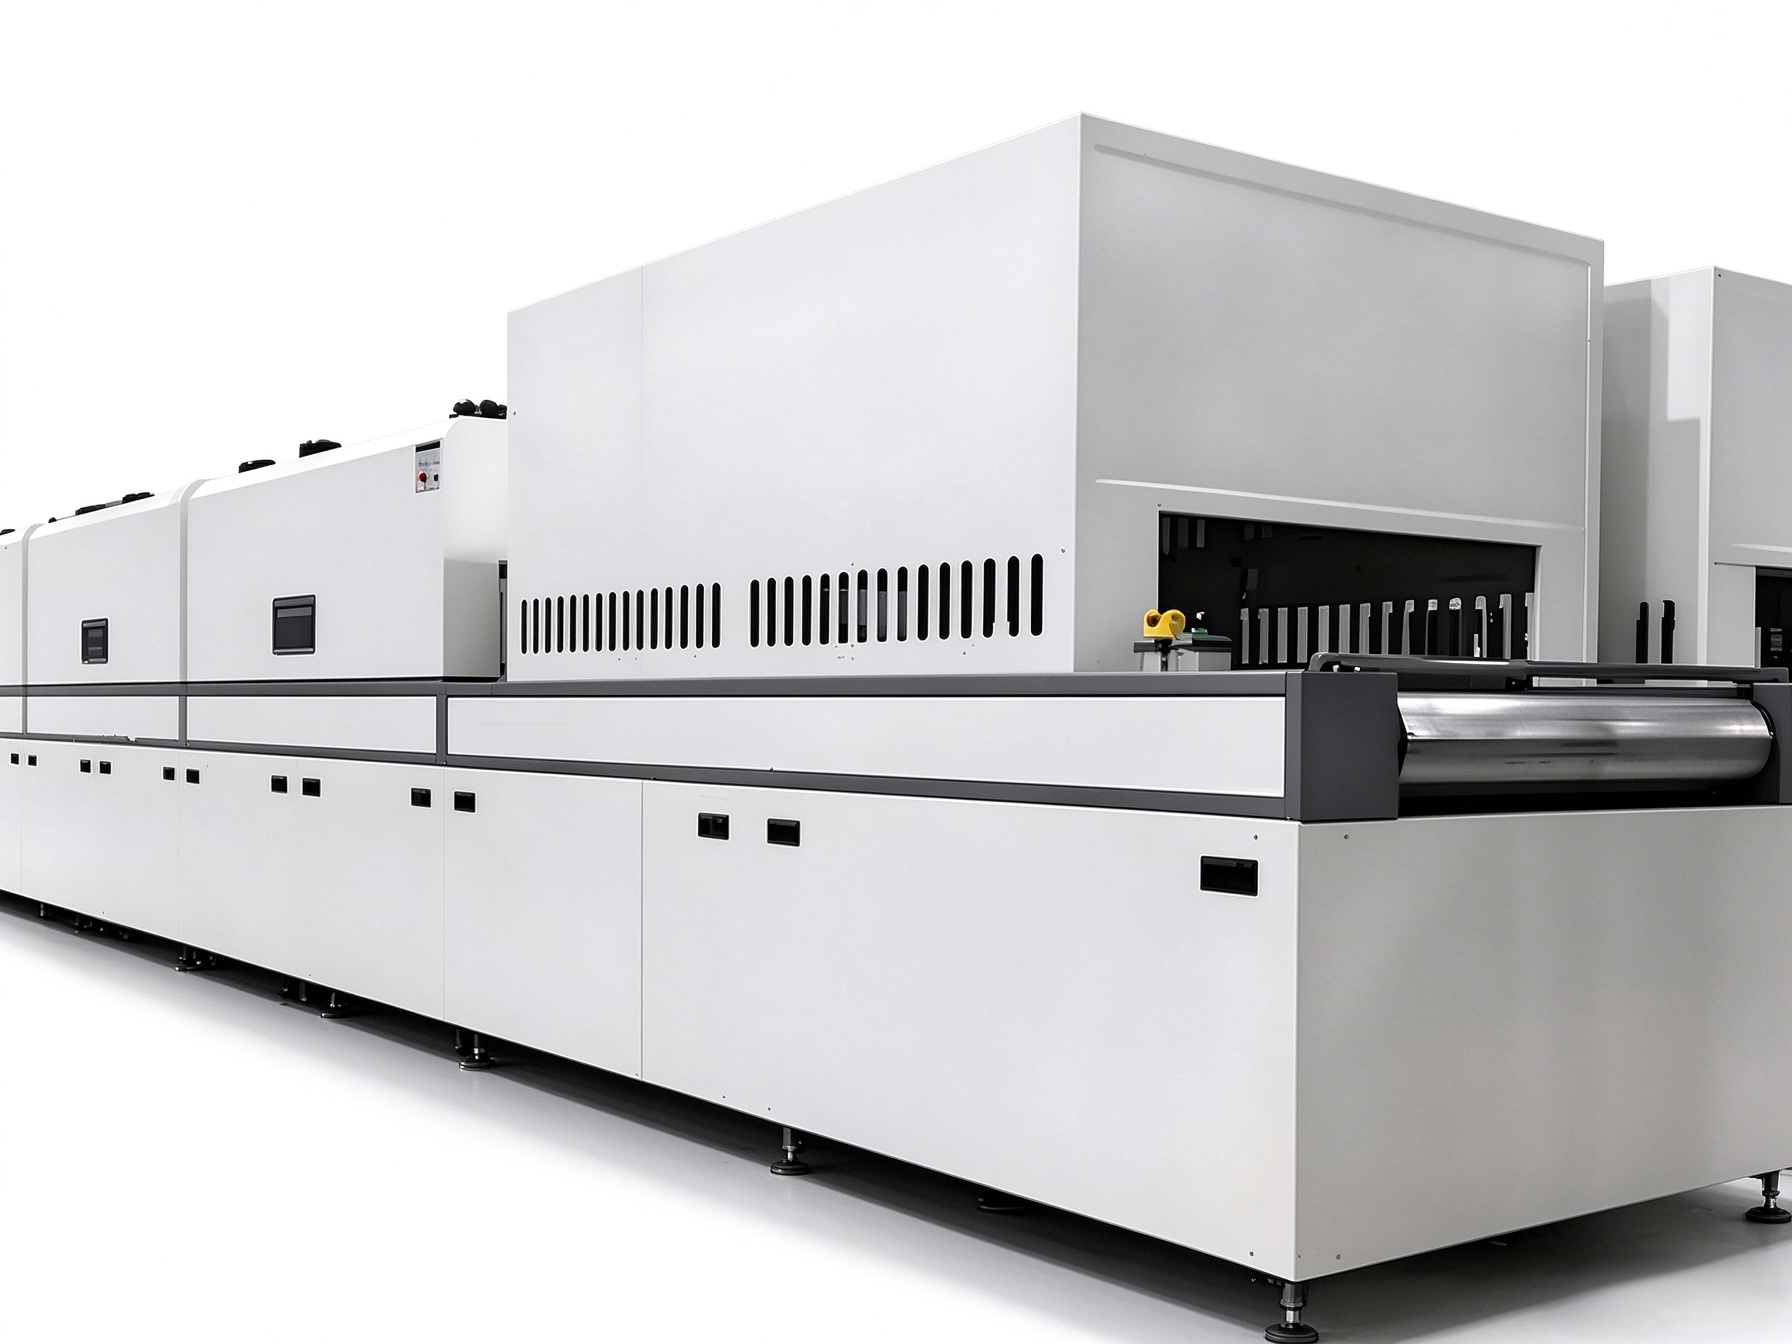
液冷板连续钎焊炉

所属:液冷数据中心

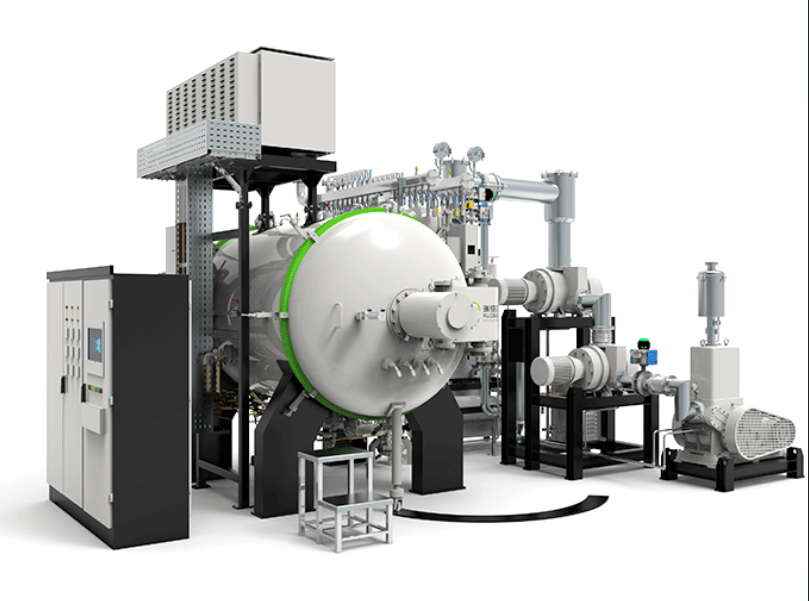
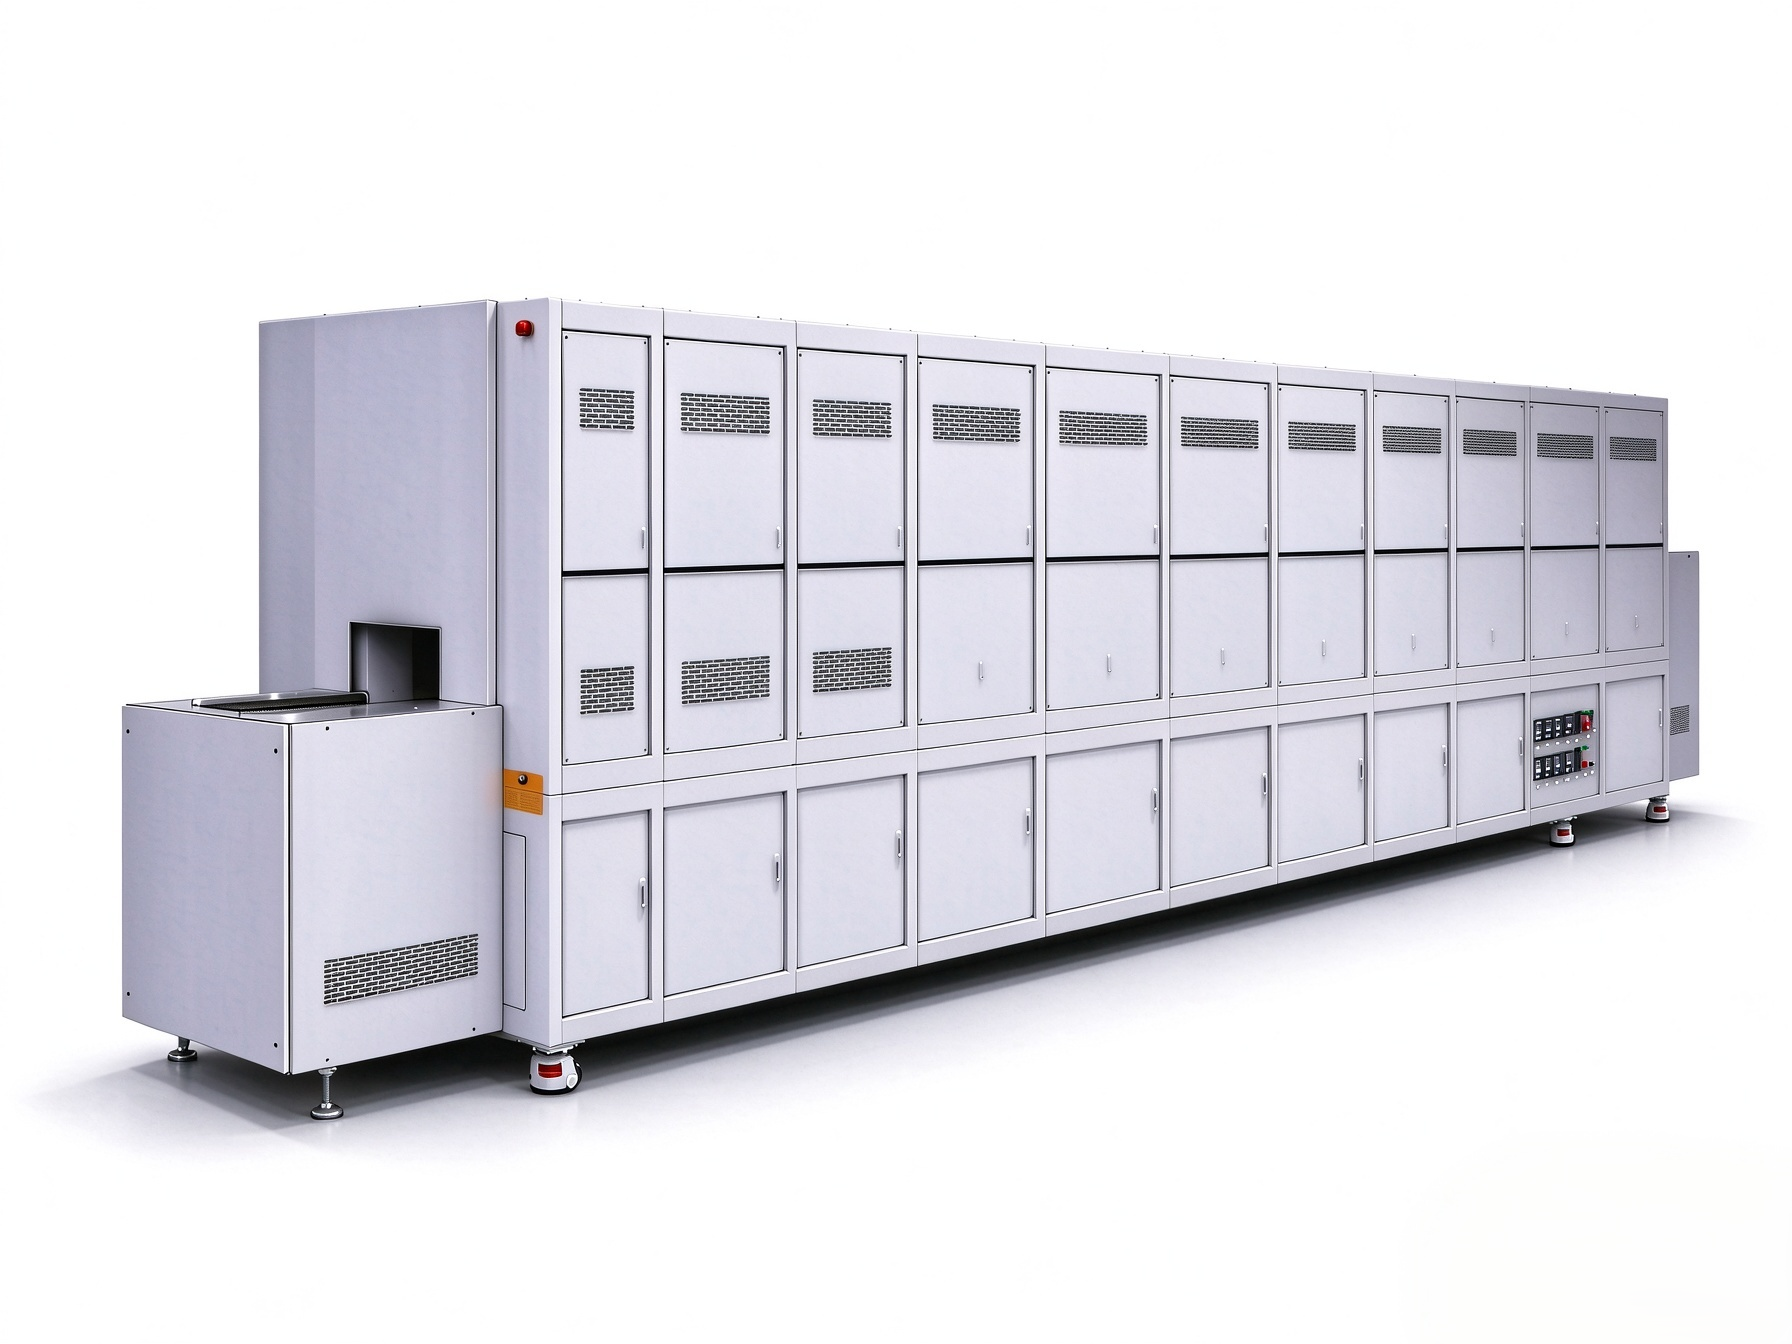
液冷连续钎焊炉是东莞市志远工业设备有限公司自主研发的自动化连续式钎焊设备,专为液冷分水器、液冷换热器、AI液冷板、液冷manifold等精密散热部件打造。设备采用氮气保护连续式隧道结构,结合专属液冷恒温冷却系统,解决传统钎焊设备降温不均、工件变形、焊缝渗漏、氧化发黑等行业痛点。     

 设备实现上料、预热、高温钎焊、精准液冷降温、出料全流程自动化连续作业,温场均匀稳定,冷却速率可控可调,适配大批量、高精密液冷零部件量产需求,广泛应用于算力服务器液冷、储能散热、新能源热管理等制造领域。


服务热线
13631572573
  • 产品详细


液冷板 · 氮气保护连续钎焊

液冷连续钎焊炉
网带连续输送,钎焊不停线

液冷板放上网带,预热、钎焊、冷却一路走完。氮气保护气氛 + NOCOLOK 钎剂工艺,用于新能源电池液冷板、储能液冷板、散热器芯体的批量钎焊,节拍稳定、批量一致。

提交工件尺寸,先算产能节拍查看技术参数
600~620 ℃钎焊温度(铝钎焊工艺段)
多温区预热/钎焊/冷却分区控温
N₂ 保护高纯氮气气氛(可选微量 H₂)
适用工艺:电池液冷板钎焊储能液冷板散热器芯体铝换热器NOCOLOK 钎剂工艺CAB 可控气氛钎焊
01 · 工作原理

从放上网带到出炉,一段线走完

液冷板钎焊最怕的是"温度到了、钎料没铺开"和"冷快了变形",这台炉用分段控制解决这两件事。

1

装夹上料

液冷板装夹在专用工装上,预置钎料、喷涂 NOCOLOK 钎剂后放上网带。

钎剂均匀是关键
2

烘干排剂

进入烘干段,去除钎剂中的水分和挥发物,避免钎焊段气氛波动。

水分排净再进炉
3

预热升温

氮气保护下分段升温,炉内气氛稳定,工件温度均匀升至钎焊温度附近。

升温平缓防变形
4

钎焊保温

到达钎焊温度段(铝系 600~620 ℃)保温,钎料熔化润湿、填缝,形成钎焊接头。

温度窗口窄、控温要稳
5

分段冷却出炉

水冷段、气冷段、空冷段依次冷却,控制冷速防止变形;出炉后气密检测。

冷速可控防翘曲
一句话总结:液冷连续钎焊炉把"烘干 → 预热 → 钎焊 → 冷却"串成一条连续线,温度、气氛、网带速度联动控制,批量工件按同一套参数走完,节拍可算、质量可追。
02 · 主要技术特点

每一条特点,对应一个实际改变

不写形容词,写参数和它能帮你解决什么。

特点一

网带连续输送,节拍可调

网带速度变频可调(约 0.1~1 m/min 级),上料、钎焊、下料连续进行。

实际改变:批次炉一炉装一批、钎焊完再出,连续炉不停走;节拍按网带速度算得出,日产能可以提前排产,批量订单不再等炉。
特点二

钎焊温度窗口窄,控温要稳

铝钎焊温度窗口约 600~620 ℃,炉体分区控温、控温精度 ±2 ℃级,温度均匀性以多点实测为准。

实际改变:温度偏低了钎料不熔化、填不满缝;偏高了工件过烧、板面变形。温度控住,钎缝质量就稳,批量工件一致性好。
特点三

高纯氮气保护 + 气氛分区控制

高纯氮气(≥99.999%)经配气系统送入炉内,前后气密幕帘隔离空气,露点与氧含量可监控。

实际改变:铝在空气中一升温就氧化、钎料不润湿。氮气气氛把氧挡在炉外,钎剂活化充分;气耗按炉型核算,运行成本可控。
特点四

分段冷却,冷速可控

水冷段、气冷段、空冷段依次布置,各段冷却能力按工件厚度与板型调整。

实际改变:液冷板是大面积薄板,冷却快了收缩不均、板面翘曲、钎缝开裂。分段降温把残余应力控制住,钎焊后板面平、气密合格率高。
特点五

网带宽度与炉体长度按工件定制

网带有效宽度、炉膛高度、各段长度按工件最大外形与工装尺寸设计。

实际改变:电池液冷板尺寸从几百毫米到 2 米级都有,网带宽度对得上工件,单排或多排摆放按实际核算,不浪费炉膛宽度、不卡工装。
特点六

工艺数据全程记录 + 多级联锁保护

温度、气氛、网带速度全程记录,超温、气氛异常、断气自动报警停机。

实际改变:每炉批次有数据可追溯,客户审厂要记录随时调出;夜班无人值守时异常自动保护,减少批量报废。
03 · 适用范围

这些工件,可以上这条线

按工件与行业列出典型场景——能不能钎焊,看材质(铝合金为主)、钎料体系和板型尺寸,先试焊再定。

适用工件与工艺

新能源汽车电池液冷板储能电池液冷板服务器 / 数据中心液冷板IGBT 功率模块液冷板铝制散热器芯体中冷器 / 油冷器铝换热器(冷凝器 / 蒸发器)均温板 / 散热模组

对应温度段

铝系钎焊:600~620 ℃(Al-Si 钎料 + NOCOLOK 钎剂)烘干段:约 200~300 ℃(排剂脱水)高温扩展:不锈钢件按钎料体系另议

选炉前的判断

先回答三个问题① 液冷板最大长宽与板厚?② 单日目标产量与节拍要求?③ 采用钎剂喷涂还是预置钎料?
提供工件图纸与产能目标,我们出网带宽度、炉体长度与节拍方案。

典型应用(按行业)

新能源汽车动力电池液冷板、电机 / 电控液冷板
储能储能电池包液冷板、集装箱液冷系统
数据中心服务器冷板、液冷散热模组
热管理 / 换热散热器芯体、中冷器、油冷器、铝换热器
家电 / 制冷空调换热器、冷凝器、蒸发器芯体
04 · 技术参数

技术参数(可按工艺定制)

下表为典型配置参数,网带宽度、炉体长度、钎焊温度、气氛配置均可按客户工艺需求调整。

项目参数备注
网带有效宽度400~2500 mm(示例范围)按工件最大宽度 + 工装余量定制
炉体长度按烘干段 + 预热段 + 钎焊段 + 冷却段组合设计各段长度按工件与节拍核算
钎焊温度600~620 ℃(铝系钎焊,可按钎料体系调整)NOCOLOK 钎剂工艺
烘干段温度约 200~300 ℃按钎剂含水率设定
控温精度±2 ℃级(分区 PID 控温)—
温场均匀性±5 ℃(多点测温,空炉)实测值以出厂报告为准
保护气氛高纯氮气(≥99.999%),可选微量 H₂露点与氧含量可监控
网带速度变频可调(约 0.1~1 m/min 级)按节拍与保温时间设定
冷却方式水冷段 + 气冷段 + 空冷段各段冷却能力可调
输送方式网带式(可选辊道式 / 推杆式)按工件与节拍选择
控制系统PLC + 触摸屏,温度/气氛/速度联动运行数据可导出
安全保护超温 / 气氛异常 / 断气 / 网带卡滞联锁异常自动停机报警
电源380 V / 50 Hz 三相按整机功率配置
备注参数可根据客户工艺需求做调整:网带宽度、炉体长度、钎焊温度、气氛与输送方式均可定制,选型时说明需求即可。—
参数可根据客户工艺需求做调整网带宽度可定制炉体长度可定制气氛配置可定制
05 · 常见问题

选型前,先看这几个问题

按客户咨询最高频的问题整理,回答写参数、写判断方法,不绕弯子。

液冷连续钎焊炉和批次式钎焊炉,差别在哪?
批次式炉一炉装一批,升温、钎焊、冷却、出炉,一批完了下一批再进,单批周期长、炉子间歇运行。
连续式炉工件放上网带不停输送,烘干、预热、钎焊、冷却各段同时工作,节拍稳定。
判断标准:液冷板这类批量大、结构相近、工艺固定的产品,连续炉产量可算、一致性更好;小批量多品种、频繁换工艺的,批次炉更灵活。日产量大就选连续式。
我的液冷板长 1.2 米、宽 300 毫米,能上这条线吗?
可以。网带有效宽度按工件最大宽度加工装余量定制(400~2500 mm 范围),炉体长度按工件长度与节拍核算。
关键不是"放不放得下",而是:
① 网带宽度要能排下工装,多排摆放时每排独立受热均匀;② 预热段长度要够,大板升温平缓才能防变形;③ 冷却段按板厚配置。
把工件图纸和板厚发给工程师,按尺寸出网带宽度与炉体配置。
铝钎焊温度窗口只有 600~620 ℃,怎么保证不烧穿、不欠焊?
靠分区控温和保温时间控制:
钎焊段分区 PID 控温,控温精度 ±2 ℃级,温度均匀性出厂多点实测;网带速度决定保温时间,速度慢了过热、快了钎料没化透。
工艺上先做试焊:同批材料按不同网带速度、温度各试几件,测气密和钎缝,确定窗口后再批量。温度曲线和速度曲线按试焊结果固化在配方里。
必须用钎剂吗?氮气要求多高?
铝钎焊目前主流是 NOCOLOK 工艺:氟铝酸钾无腐蚀钎剂 + 高纯氮气保护。
钎剂的作用是破除铝表面氧化膜、让钎料润湿铺展,铝件不去膜直接钎焊很难成形。
氮气纯度建议 ≥99.999%,露点和氧含量按炉型监控;纯度和耗量直接相关,配气系统与气密幕帘决定实际气耗,选型时把气耗预算一起算。
一条线日产能大概多少?怎么算?
产能 = 网带宽度内可排工件数 × 网带速度 ÷ 工件长度方向的节距,再乘有效工时。
举例:钎焊保温需要 10 分钟,网带钎焊段长 3 米,网带速度约 0.3 m/min,每分钟过 0.3 米工件;宽度内每排放 2 件,8 小时约几百件,按实际尺寸核算。
报产能目标时把单件尺寸、钎焊保温时间和班次告诉我们,按这些倒推网带速度与炉体长度。
交付和验收包含哪些内容?
出厂前:空炉升温测温、气氛系统测试、网带运行测试,附测温报告。
交付时:设备安装、调试、操作培训,钎焊工艺曲线由双方确认后录入。
售后:整机质保、关键部件质保按技术协议约定,质保期内设备异常响应处理。
验收项目(网带宽度、钎焊温度、控温精度、气氛纯度、安全联锁)逐项写入技术协议,按协议验收。
本页产品参数为典型配置,实际以出厂实测数据与技术协议为准。


相关产品
版权所有 © 2026 东莞市志远工业设备有限公司
粤ICP备2023057056号

联系电话

13631572573

关注我们

微信客服

Technology