



联系电话
13631572573




所属:液冷数据中心
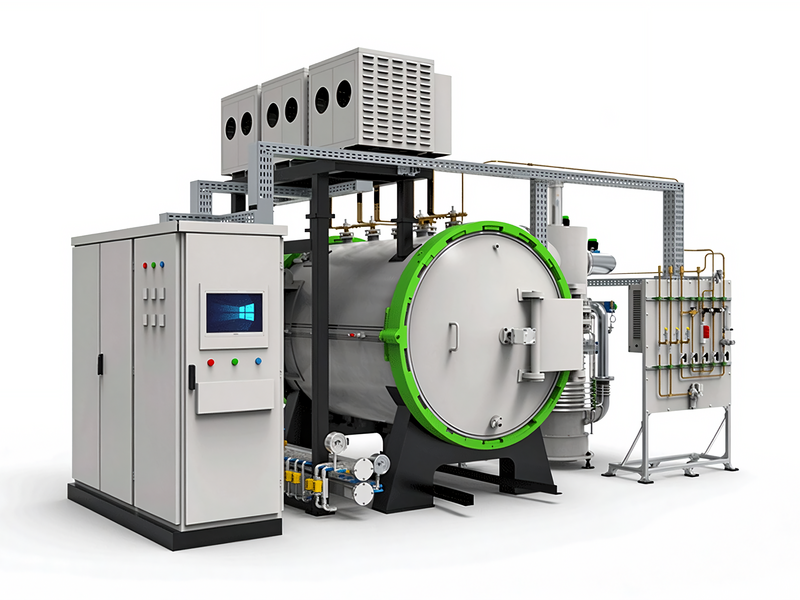
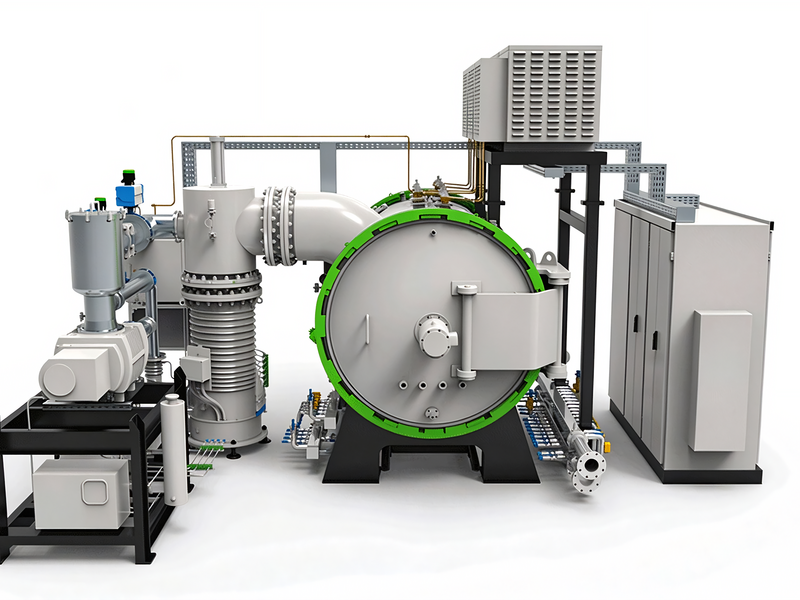
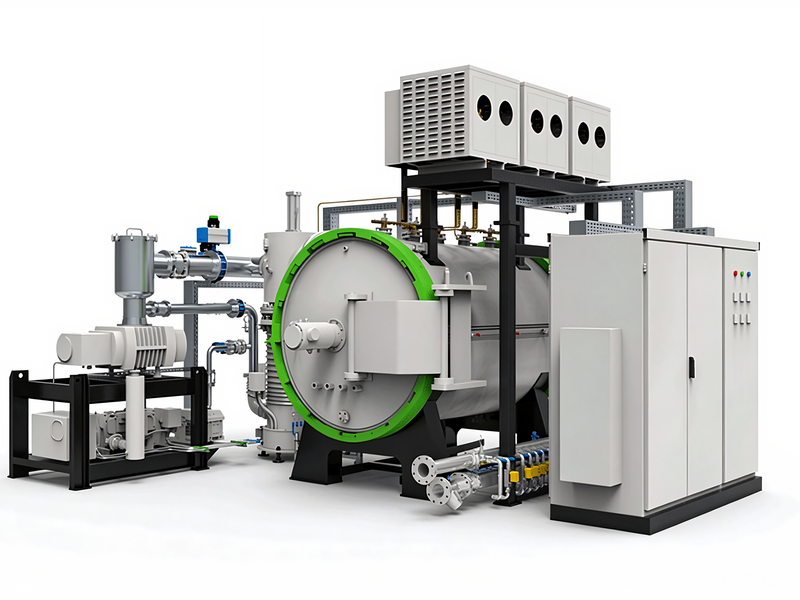
液冷换热器真空钎焊炉是专为铝制水冷板、板翅式换热器、液冷歧管等散热部件设计的高精度焊接装备。设备在高真空环境下完成钎焊作业,彻底隔绝氧气对铝合金表面的氧化影响,依靠液态钎料的毛细浸润作用填充焊缝间隙,实现焊缝强度高、气密性好、变形小的连接效果。
随着AI服务器液冷、新能源汽车电池热管理、储能集装箱散热等领域的快速扩容,对水冷板类部件的焊接质量要求越来越高。传统盐浴钎焊存在焊缝腐蚀、变形大、环保压力大等问题,而真空铝钎焊工艺凭借无氧化、无残留、变形小的优势,已经成为液冷换热器批量生产的主流选择。
液冷换热器真空钎焊炉是专为铝制水冷板、板翅式换热器、液冷歧管等散热部件设计的高精度焊接装备。
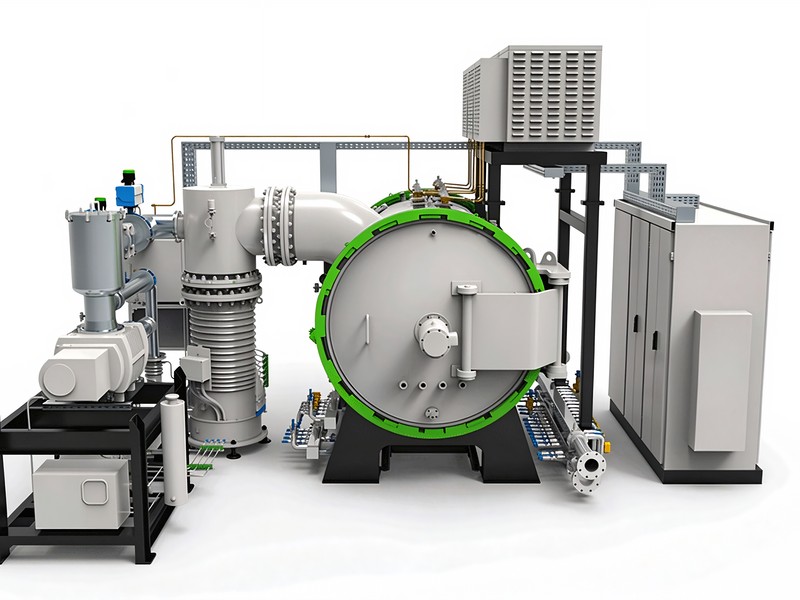
真空钎焊的核心是在高真空度的密闭炉腔内加热工件,使钎料熔化而母材不熔化,利用液态钎料的毛细作用填满工件之间的装配间隙,冷却后形成牢固的冶金结合。整个过程分为四个阶段:
1. 抽真空阶段:真空机组将炉内空气、水汽和油污抽出,氧分压降到10⁻³Pa以下,从源头避免铝合金表面氧化膜再生。铝表面的氧化膜是钎焊的主要障碍,真空环境下氧化膜会在高温下分解消散,钎料才能良好浸润母材。
2. 升温阶段:按多段程序升温,先低温预热去除工件残留水汽,再匀速升温到钎焊温度区间。分段升温保证工件内外温度均匀,避免热应力导致的变形。
3. 钎焊保温阶段:温度升到钎料熔点以上30~50℃时保温,此时铝硅钎料完全熔化,在毛细力作用下流入焊缝缝隙,充分浸润母材表面并形成金属间化合物。
4. 梯度冷却阶段:充入高纯氮气进行对流冷却,按设定曲线梯度降温,既保证焊缝强度,又控制工件变形量。冷却过程中仍保持微正压,防止工件氧化。
三、主要技术参数
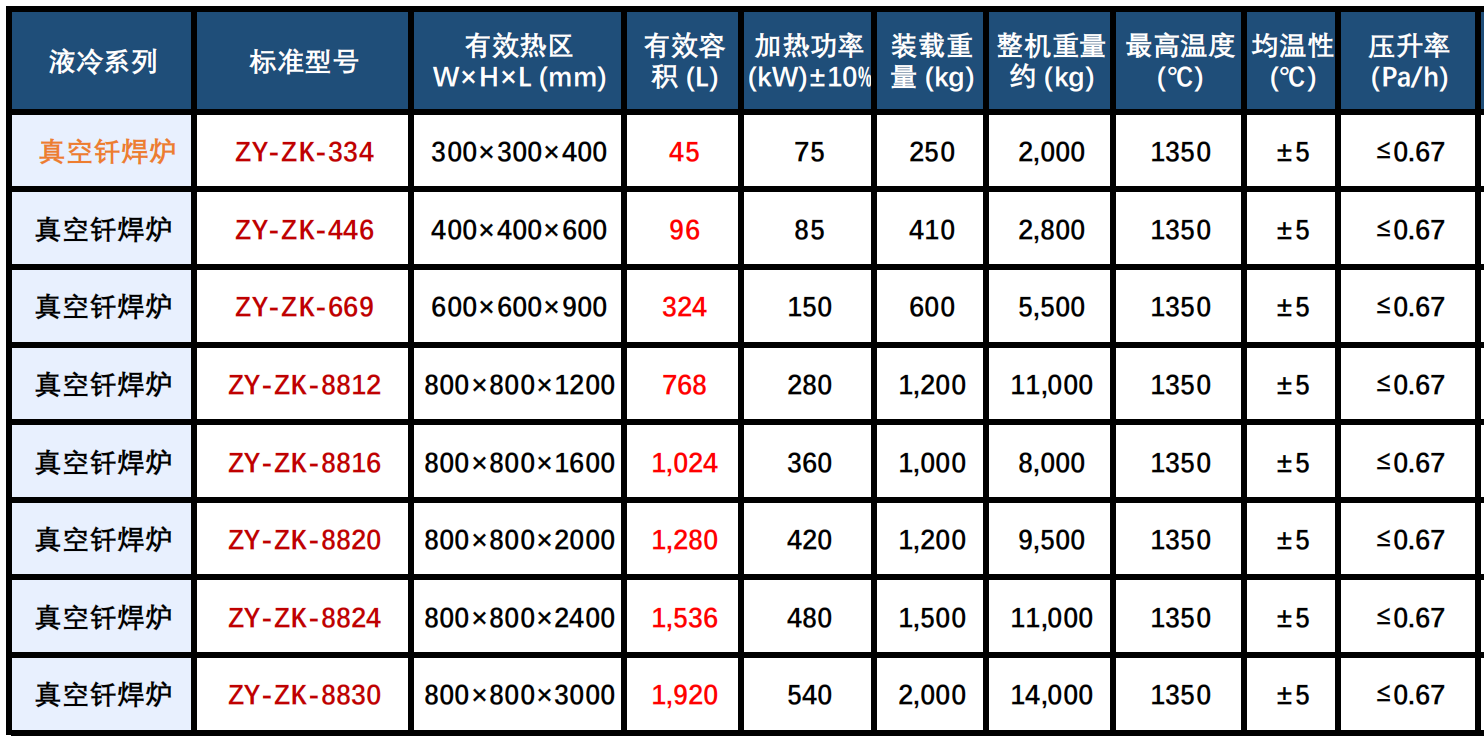
| 参数项目 | 技术指标 | 备注 |
| 最高工作温度 | 700℃ | 铝钎焊适用 |
| 工作真空度 | 6.67×10⁻³ Pa | 极限真空更高 |
| 温控精度 | ±5℃ | 均温性可达±3℃ |
| 有效加热区尺寸 | 600×600×800mm(可定制) | 根据产品尺寸选型 |
| 装载量 | 500~1500kg | 视炉膛大小而定 |
| 冷却方式 | 高纯氮气对流冷却 | 配内循环风机 |
| 典型钎料 | 铝硅箔(4045/4343) | 复合板箔带料 |
| 焊缝气密性 | 氦检漏率≤1×10⁻⁹ Pa·m³/s | 满足高压水路密封要求 |
1. 焊缝质量稳定可靠:高真空环境下无氧化、无气孔,焊缝成型均匀饱满,水冷板耐压测试可达3~5MPa,氦检漏通过率高,彻底解决泄漏隐患。
2. 工件变形小:整体加热+梯度冷却,工件热应力均匀,钎焊后平面度变形量可控制在0.1mm/300mm以内,减少后续机加工余量。
3. 适用复杂流道结构:钎料依靠毛细作用可进入狭窄缝隙,适合板翅式换热器的多层翅片、微通道流道、内部多孔结构焊接,传统焊接工艺无法实现。
4. 无需焊剂,环保清洁:真空环境下不需要使用腐蚀性焊剂,焊后无残留腐蚀隐患,工件表面光亮,不需要后续清洗工序,省去酸洗和废水处理成本。
5. 批量生产效率高:一炉可装载多件工件,配合自动化上下料,适合年产10万套以上的规模化生产,单位产品能耗低,综合成本优于传统工艺。
新能源汽车领域:电池包水冷板、电机控制器散热冷板、IGBT功率模块水冷基板、充电桩液冷接头。
储能与数据中心:储能PCS液冷模组、集装箱液冷分配单元(Manifold)、AI服务器冷板、液冷CDU换热组件。
工业换热设备:板翅式换热器、液冷分水器、密集翅片油冷器、空压机冷却器、液压油散热器。
其他精密焊接:不锈钢真空钎焊件、铜铝复合板、航空航天轻合金结构件、医疗器械不锈钢部件。
Q1:液冷板真空钎焊和搅拌摩擦焊比有什么优势?
搅拌摩擦焊适合平整盖板的简单焊接,但对于内部带翅片、多层流道、复杂型腔的换热器,FSW工艺无法实现内部翅片与基板的连接。真空钎焊可以同时焊接内部所有搭接面,一次成型,适合复杂流道结构,且焊缝气密性更好。
Q2:铝水冷板钎焊用什么钎料?需要焊剂吗?
铝钎焊通常使用铝硅复合钎料箔(4045或4343),预先复合在铝板表面,装配时直接叠层即可。真空环境下依靠高温破坏氧化铝膜,不需要使用焊剂,避免了焊剂残留腐蚀的问题。
Q3:一炉大概能焊多少件水冷板?
根据炉膛尺寸和产品大小而定。以600×600×800mm炉膛为例,装载600×400mm规格的动力电池水冷板,一炉大约可装15~20件,配合工装堆叠可进一步提升装炉量。
Q4:钎焊后的水冷板耐压能达到多少?
正常工艺参数下,铝合金水冷板钎焊接头强度可达母材的80%以上,水压爆破测试通常在8~12MPa,工作耐压3~5MPa完全满足新能源车和储能系统的要求。
Q5:设备可以做多大尺寸的换热器?
标准机型覆盖有效加热区600mm~2000mm宽度范围,超大尺寸设备可非标定制。对于储能集装箱用大型液冷分配器、大型板翅式换热器,我们可以根据工件尺寸专门设计炉膛尺寸和装料工装。
Q6:新客户采购设备需要做工艺验证吗?
建议首次合作前提供样品做工艺打样测试,我们可以根据您的产品结构、材料牌号、耐压要求,优化温度曲线和工装方案,确认钎焊质量合格后再签订正式合同,降低设备采购风险。