菜单

真空脱脂炉

所属:真空烧结炉

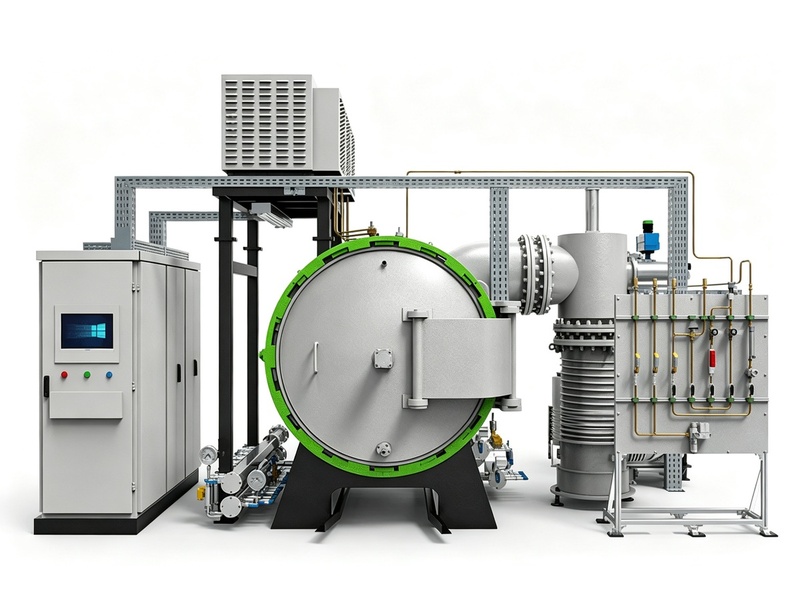
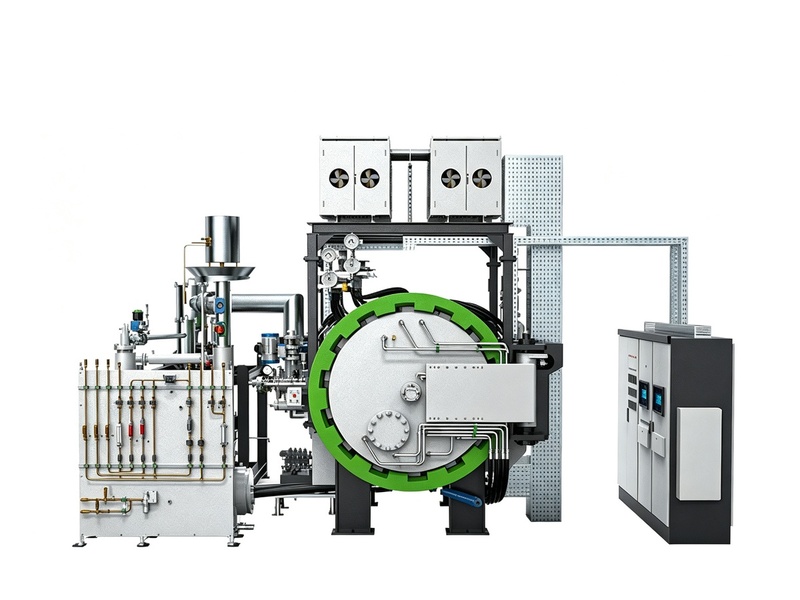
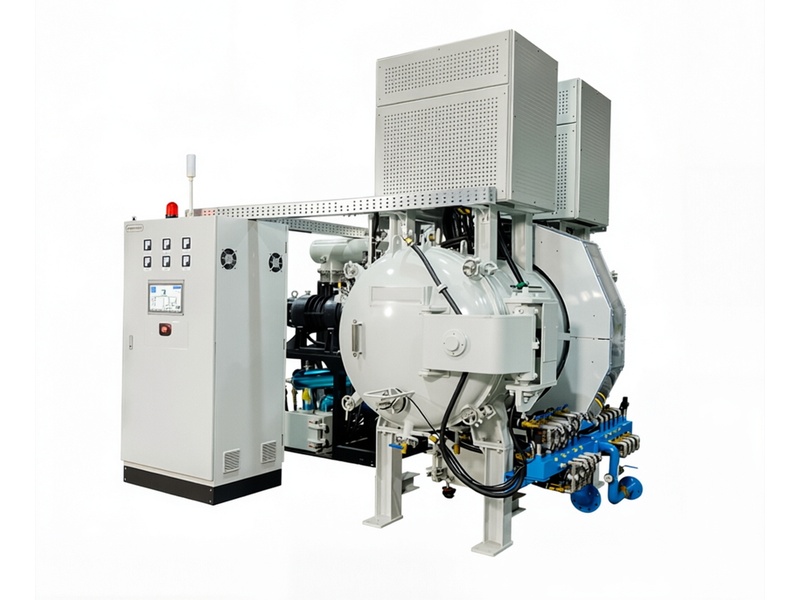
       注射成型的坯体里除了金属或陶瓷粉末,还含有石蜡、POM、PE、PP 等有机粘结剂。脱脂就是把坯体放在密闭炉膛内,按设定的温度曲线升温,让粘结剂在 200~600 ℃ 区段逐步熔融、蒸发或分解排出;排出的有机物经废气收集与处理系统冷凝或燃烧后达标排放,不会直接散进车间。炉内可选择真空或通入氮气等气氛两种方式:真空适合让低分子粘结剂快速挥发,气氛适合控制脱脂速率、减少坯体内部压力。脱脂速度快了坯体容易裂,速度慢了周期长——控温曲线和气氛配比,就是这台设备的核心参数。

服务热线
13631572573
  • 产品详细

真空脱脂炉

用于 MIM 金属注射成型、陶瓷注射成型坯体的粘结剂脱除:坯体里的石蜡、高分子粘结剂在设定温度段排出,脱脂后再进烧结炉。真空与气氛双模式,多点控温,脱脂均匀性看得见、可复核。

适用对象: MIM 不锈钢 / 钛合金 / 硬质合金坯体 · 陶瓷注射成型坯体 · 需要先脱脂再烧结的粉末冶金件

01 · 工作原理

工作原理

注射成型的坯体里除了金属或陶瓷粉末,还含有石蜡、POM、PE、PP 等有机粘结剂。脱脂就是把坯体放在密闭炉膛内,按设定的温度曲线升温,让粘结剂在 200~600 ℃ 区段逐步熔融、蒸发或分解排出;排出的有机物经废气收集与处理系统冷凝或燃烧后达标排放,不会直接散进车间。炉内可选择真空或通入氮气等气氛两种方式:真空适合让低分子粘结剂快速挥发,气氛适合控制脱脂速率、减少坯体内部压力。脱脂速度快了坯体容易裂,速度慢了周期长——控温曲线和气氛配比,就是这台设备的核心参数。

02 · 技术特点

技术特点

真空、气氛两种脱脂模式可切换,低分子量粘结剂和高分子量粘结剂都有合适的排出方式;多点独立控温、恒温区多点实测 ±3 ℃,炉内各层温差小,坯体脱脂进度更同步,开裂变形少;升温速率分段可编程,粘结剂集中排出的区段可以放慢,排干净再升下一段;废气收集处理系统随炉配置,脱脂产生的有机物不在炉内结焦、也不直接排进车间;控温精度 ±1 ℃,脱脂温度窗口卡得准;程序曲线可存储、可导出,每炉的升温、保温、气氛记录留档可追溯。

03 · 适用范围

适用范围

典型用在:MIM 金属注射成型(316L、17-4PH 不锈钢,纯钛及钛合金,低合金钢、硬质合金等坯体的粘结剂脱除)、陶瓷注射成型(氧化锆、氧化铝、氮化硅等结构陶瓷与齿科陶瓷坯体脱脂)、粉末冶金零件(需要先脱脂再进入真空烧结工序的异形件)、磁性材料(钕铁硼等注射成型磁体坯体)以及高校、研究所的注射成型工艺实验与小批量试产。能不能直接上真空脱脂,取决于坯体所用的粘结剂体系和尺寸,先拿实际坯体试炉,确认曲线后再批量。

04 · 型号规格

型号与技术参数(可按工艺定制)

下表为典型配置,有效装料空间、最高温度、真空度、气氛配置、升温曲线均可按客户工艺需求调整。

项目参数备注
型号ZY-300 / ZY-500 按有效装料空间命名
有效装料空间Φ300 × 450 mm / Φ500 × 600 mm 可按坯体尺寸定制
最高温度900 ℃ / 1100 ℃(按配置)脱脂段通常用不到上限
长期工作温度≤850 ℃ / ≤1000 ℃(按配置)—
脱脂温度区段200~600 ℃,分段可编程按粘结剂体系设置
温度均匀性±3 ℃(恒温区多点实测)实测值以出厂报告为准
控温精度±1 ℃—
升温速率1~10 ℃/min,分段可编程脱脂段宜慢速
极限真空度6.7×10⁻¹ Pa(机械泵,示例)可配罗茨泵提高抽速
工作气氛氮气(N₂)、氩气(Ar)按粘结剂体系选
气氛流量控制质量流量计,可编程配比—
废气处理冷凝收集 + 催化燃烧(选配)有机物达标排放
加热元件电阻丝 / 硅碳棒(按温度段)—
控制系统PLC + 触摸屏,程序曲线存储导出数据留档可追溯
出厂验收空炉测试 + 实际坯体试脱脂,附测试报告验收项目按技术协议
参数可根据客户工艺需求做调整装料空间可定制真空度可定制气氛配置可定制
05 · 常见问题

选型前,先看这几个问题

脱脂和烧结为什么要分开两台设备做?
脱脂和烧结的炉内环境、温度区间、气氛要求不同:脱脂在 200~600 ℃,要的是让粘结剂排出并收集处理;烧结要到 1200 ℃ 以上,要在高真空或保护气氛下致密化。
分开做的好处是:每台炉子专用于一段工艺,曲线稳定,产量不受互相牵扯;脱脂产生的有机物也不会污染烧结炉的炉膛和加热元件。
如果产量大、坯体尺寸稳定,也可以考虑脱脂烧结一体炉,按预算和工艺现状选。
脱脂不干净会有什么后果?
残留粘结剂在烧结段会碳化,主要影响:
增碳——不锈钢、钛合金等对碳敏感,残碳会让组织和性能偏离设定;
鼓泡、开裂——残留有机物在高温下突然分解,气体排不出,坯体起泡或裂;
尺寸不稳——脱脂不均导致后续收缩不一致。
所以脱脂炉的关键不是"能加热到多高",而是温度曲线和气氛控制能不能把粘结剂按设定排净。
POM 体系的坯体也能用真空脱脂炉吗?
POM(聚甲醛)体系通常是催化脱脂,用硝酸气体在低于 POM 熔点的温度下把粘结剂分解,和真空热脱脂是两条路线。
真空脱脂炉主要适配石蜡基、油基、高分子复配(PE/PP/PW 等)体系。
选型前先明确您的粘结剂体系和脱脂工艺路线,炉型按这个定,别只看"脱脂"两个字。
脱脂产生的废气怎么处理?
设备标配废气收集管路,排出的有机物先经冷凝收集,液态组分回收、气态组分进入后续处理装置。
产量大、排放要求严的场合可加催化燃烧装置,把有机气体氧化分解后再排放。
排放达标需要按当地环保要求做配置,签合同前把废气处理方式和验收口径写进技术协议。
坯体比较大,脱脂会不会裂?
大坯体脱脂开裂,常见原因有三个:
升温太快——粘结剂还没排出去就被憋在内部,压力顶裂坯体,要放慢脱脂段的速率;
炉温不均——坯体各部位脱脂进度不一致,收缩不同步,要保证恒温区均匀性;
装炉方式——坯体堆叠过密、气氛进不去,要靠料架和摆放留出通道。
大件建议先做试炉验证,用实际坯体定曲线,再批量生产。
本页产品参数为典型配置,实际以出厂实测数据与技术协议为准。


相关产品
版权所有 © 2026 东莞市志远工业设备有限公司
粤ICP备2023057056号

联系电话

13631572573

关注我们

微信客服

Technology