


联系电话
13631572573



所属:真空烧结炉
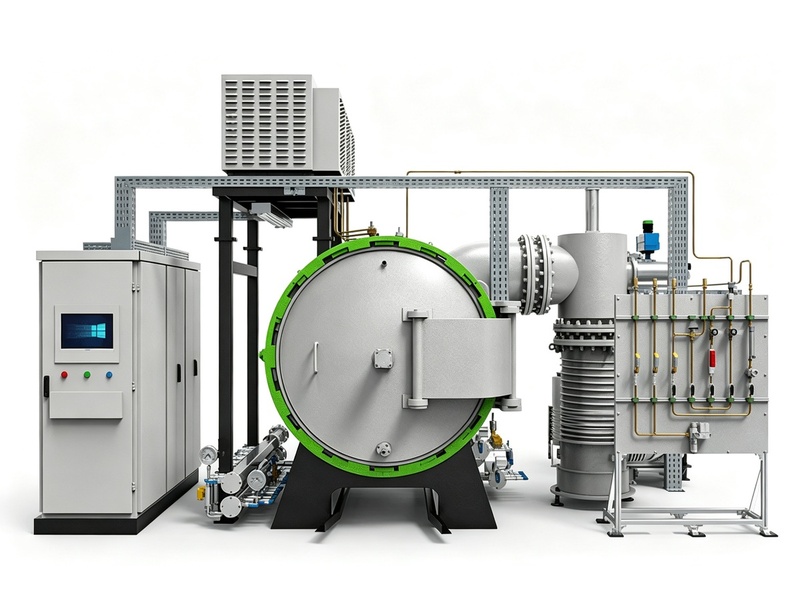
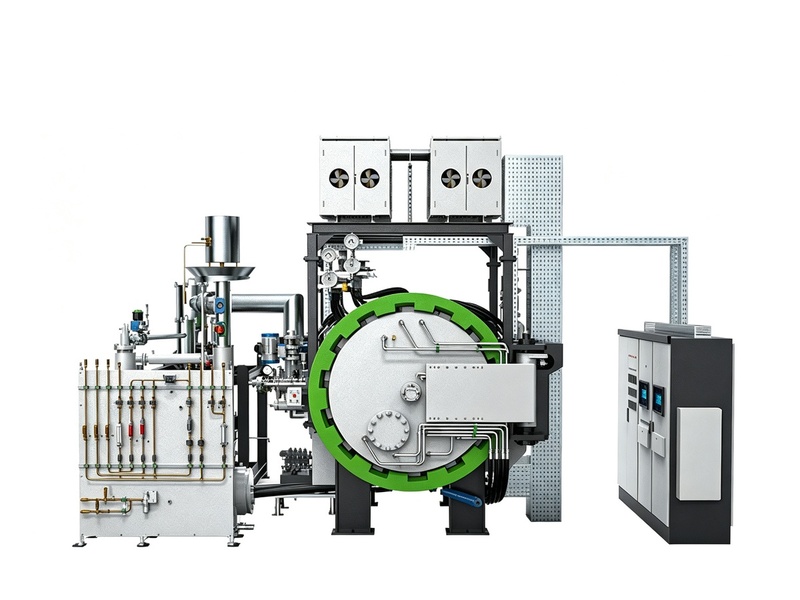
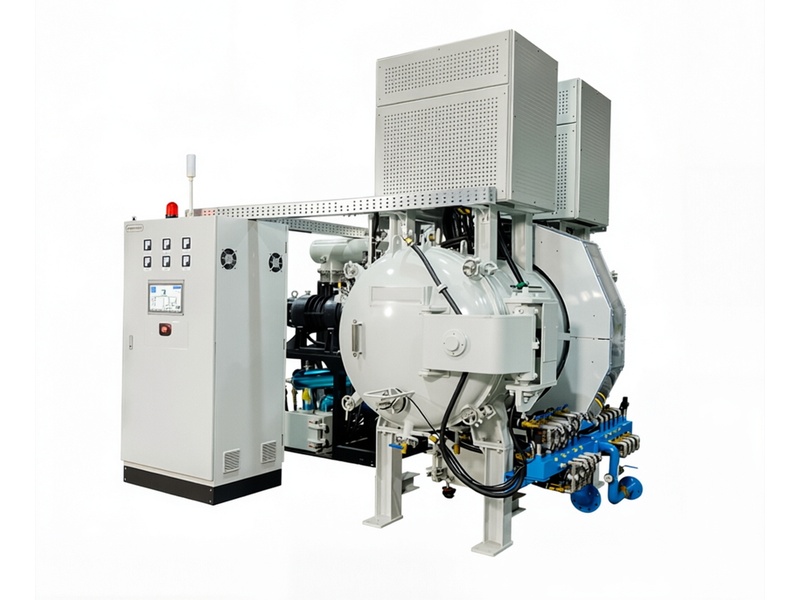
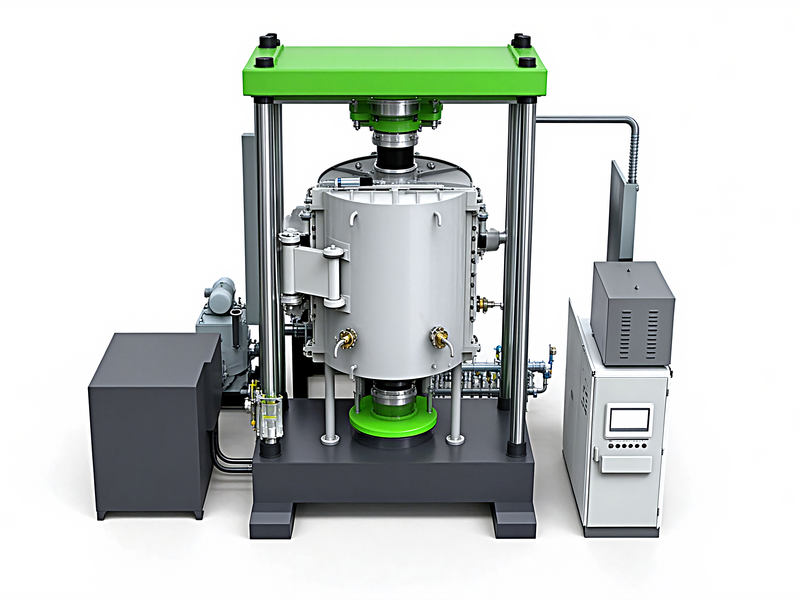
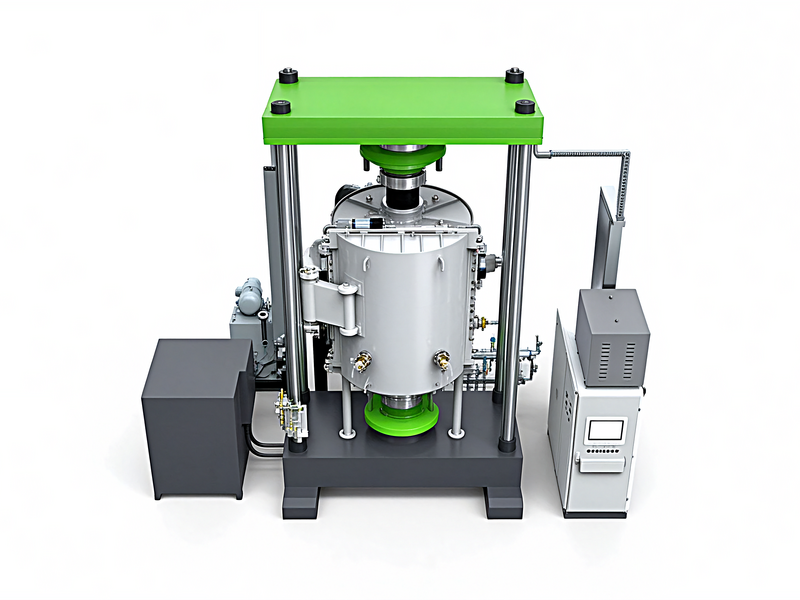
真空气氛热压烧结炉是一台把 "加热" 和 "加压" 放在一起完成的烧结设备:炉膛由石墨发热体加热,上压头通过液压系统对模具里的坯体施加设定压力,坯体在高温和压力共同作用下致密化。炉内可选择真空环境,也可通入氩气、氮气等保护气氛,真空段脱气排氧、气氛段保护烧结,一个炉次内按程序自动切换。
这台设备主要解决常压烧结的两个老问题:一是单纯靠温度烧结,孔隙排不干净,坯体致密度上不去;二是致密度不够带来的性能波动。热压让颗粒贴合更紧、孔隙更快排出,同样材料在相近温度下更容易接近理论密度,晶粒更细、力学性能更稳。
真空或保护气氛下加热加压同时进行,促进坯体致密化。适用于硬质合金、陶瓷、粉末冶金件的高温热压烧结,温度与压力分段可编程。
真空气氛热压烧结炉把加热和加压放在同一台设备里同时进行:炉膛由石墨发热体或钼加热带加热,上压头通过液压系统对装在模具里的坯体施加设定压力,坯体在高温和压力共同作用下快速致密化。炉内可以选择真空环境,也可以通入氩气、氮气等保护气氛,气氛按工艺切换。热压和常压烧结的区别在于:压力让颗粒之间贴合更紧、孔隙更快排出,所以热压件通常密度更高、晶粒更细、力学性能更稳。一句话:温度负责烧,压力负责压,两者按程序配合,就是这台设备的全部逻辑。
温度与压力分段可编程,升温、保温、加压、保压按工艺曲线自动执行,烧结过程不靠人盯着调;真空、气氛双模式切换,真空段脱气排氧、气氛段保护烧结,一炉完成;液压伺服加压,压力闭环控制,到设定吨位后稳压,坯体受力均匀;控温精度±1℃,恒温区多点实测±3℃,模具中心和边缘温差小,烧结同步;多点测温、程序曲线可存储导出,每炉的温度、压力、气氛记录留档可追溯;装料空间、加压吨位、最高温度可按工艺定制,按坯体尺寸和材料配炉,不按标准型号硬套。
典型用在:硬质合金(WC-Co 等牌号的热压烧结、热压成型)、先进陶瓷(氧化锆、氧化铝、氮化硅、碳化硅的结构件与刀具热压烧结)、粉末冶金(难熔金属、金属间化合物的致密化)、超硬材料(金刚石工具、聚晶金刚石复合片的热压烧结)、磁性材料与靶材(钕铁硼、ITO 等压制成型)以及高校、研究所的材料工艺实验与小批量试产。能不能上热压,看材料对致密度的要求和坯体是否适合模具成型,先拿实际粉体试压,确认曲线后再批量。
四、型号与技术参数
| 项目 | 参数 | 备注 |
|---|---|---|
| 型号 | ZYGR-250-1800 | 按最高温度命名 |
| 有效装料空间 | Φ250 × 300 mm(示例) | 可按坯体尺寸定制 |
| 最高温度 | 1800 ℃ / 2000 ℃(按配置) | 石墨发热体 |
| 长期工作温度 | ≤1700 ℃ / ≤1900 ℃(按配置) | — |
| 最大压力 | 10 t / 30 t / 50 t(示例) | 可按工艺定制吨位 |
| 加压方式 | 液压伺服,压力闭环控制 | 分段加压、保压可编程 |
| 温度均匀性 | ±3 ℃(恒温区多点实测) | 实测值以出厂报告为准 |
| 控温精度 | ±1 ℃ | — |
| 升温速率 | 5~20 ℃/min,可编程 | 按材料特性设速 |
| 极限真空度 | 6.7×10⁻² Pa(机械泵+罗茨泵,示例) | 可配分子泵提高真空度 |
| 工作气氛 | 氩气(Ar)、氮气(N₂) | 气氛段可编程 |
| 气氛流量控制 | 质量流量计,可编程配比 | — |
| 加热元件 | 石墨发热体(按温度段) | — |
| 控制系统 | PLC + 触摸屏,温度-压力曲线联动 | 数据留档可追溯 |
| 出厂验收 | 空炉测试 + 实际坯体试压烧结,附测试报告 | 验收项目按技术协议 |
注:参数可根据客户工艺需求做调整;装料空间、加压吨位、最高温度、气氛配置均可定制。
可以。设备配真空泵组和气氛充入系统,程序里可以安排先真空段(脱气排氧)、后气氛段(保护烧结),切换动作由 PLC 自动完成。真空和气氛各按设定顺序执行,不需要人工开阀换气。是否要双模式,看您的材料和工艺要求,单真空或单气氛也能配。
能。控制系统里温度和压力各是一条独立曲线,可以分段设定:先升温到某温度再加压、边升压边升温、保压保温等组合都可以编。升温速率、加压速率、保压时间逐段填写,程序自动执行并记录。联动逻辑以您的工艺参数为准,先试炉定曲线再批量。
密度取决于材料体系、粉体特性、温度、压力和时间,没有一个通用数字。热压的优势是在同样温度下比常压烧结更容易接近理论密度,具体数值要用实际粉体试压后测。出厂验收时用您提供的粉体做试压样件,密度、硬度实测数据随报告交付,不靠口头承诺。
高温热压常用石墨模具(导电、耐高温、易加工),低温段也可用耐热钢模具。模具属于消耗件,寿命和材料、温度、使用频次有关。上压头、下压头与模具的配合尺寸按坯体设计,可随炉提供图纸加工服务。模具成本要计入工艺成本里算,批量生产尤其要看单件摊薄后的数字。
不是一回事。热压烧结炉是单轴加压,上压头从上往下压,靠模具把压力传给坯体,适合板状、块状坯体的压制成型;热等静压是各向均匀加压,靠气体压力从四周施压,适合复杂形状件消除内部孔隙。成本和适用场景不同:热压设备投入相对低、工艺成熟,热等静压对复杂件更合适。按坯体形状和致密度要求选型,拿不准先拿样件试。