

联系电话
13631572573


算力、储能、大功率半导体带动液冷技术快速落地,液冷板、冷却模组、分流器件的需求量持续走高。很多人把目光放在流道设计、冷却介质选型上,却常常忽略焊接环节,恰恰是焊接质量直接决定整套液冷系统能不能长期稳定运行。
实际生产里面,不少工厂遇到过这样的麻烦:液冷板做完氦检初测没问题,经过冷热循环测试之后出现微渗漏;内部微流道被焊料堵塞,散热效果大打折扣;薄壁板材焊完翘曲变形,装配贴合度变差,界面热阻居高不下。这些问题很多根源都出在焊接工艺与设备匹配度上。谈到液冷构件的焊接,真空钎焊炉是行业内认可度较高的一套解决方案,但不少采购、工艺工程师对它的理解停留在高温真空炉子,只看最高温度、炉膛尺寸,却忽略这套设备是工艺、真空、温控、工装相互配合的整套系统。
一、液冷组件为什么对焊接这么苛刻
液冷部件的工况和普通机械零件不一样。设备常年7×24小时连续运行,内部冷却液持续循环,焊缝需要承受压力冲击、反复高低温交变,这里有几个绕不开的硬性要求。
第一是密封性。哪怕焊缝存在微小气孔、虚焊,初期检测很难发现,长期运行就会出现微量渗漏,一旦冷却液泄露到电路板、功率芯片上,会直接造成整机故障。第二是内部洁净度,焊接过程不能产生焊渣、氧化皮残留,一旦杂质掉入微流道会慢慢堆积,直接降低散热效率,严重时堵死流道。第三是尺寸稳定性,液冷板大多属于薄壁结构,焊完翘曲、平面度超差就无法和芯片紧密贴合,中间产生缝隙,热阻飙升。
传统焊接手段各有短板。激光焊属于局部高温熔接,简单平面焊缝效率很高,但面对内部密集微流道、多层复杂叠层结构,很难实现内部缝隙的完整熔合。电弧焊、火焰钎焊热影响大,氧化严重,还需要使用钎剂,焊后残留很难清理干净。真空钎焊则走了另外一条路线:母材不熔化,只让钎料熔化,依靠毛细作用填满缝隙,在真空无氧环境下完成冶金结合,不用钎剂,焊缝内部干净,对于多层、多缝隙、内部带有细密翅片流道的液冷构件适配性很强。
二、真空钎焊如何完成液冷板焊接
把预处理完成的基板、翅片、盖板、钎料装配到位,借助工装夹具压紧固定,送入真空钎焊炉炉膛。设备抽至高真空,隔绝空气,避免金属高温氧化。设备按照预设工艺曲线分段升温,温度达到钎料熔点之上、母材熔点之下,钎料熔化成液态,依靠毛细力顺着零件缝隙铺展浸润,和母材表面发生扩散反应,填满所有结合间隙。之后经过保温,再梯度缓慢降温,钎料重新凝固,各个零件牢牢结合成一个整体,完成液冷板一体成型。
很多人会好奇真空环境的价值体现在哪里。真空环境下金属表面氧化膜可以得到一定程度分解抑制,钎料浸润性会明显变好,焊缝不容易出现气孔夹杂,同时全程没有空气介入,工件焊完内壁洁净,不用后续大量清洗处理,这一点对于密闭流道组件尤其重要。但也要客观看待它的局限:真空钎焊是整体加热,整块工件处在高温环境,薄壁件如果工艺曲线、工装设计不合理依然会产生热变形;同时工艺窗口比较窄,温度偏高钎料漫流堵塞流道,温度偏低钎料熔融不足出现虚焊漏焊。一炉里面如果有一件工件出现泄漏,同炉的产品都需要重点检测,所以设备温控、真空稳定性加上配套工艺曲线三者缺一不可。
三、适配液冷领域的真空钎焊炉选型要点
选型的时候,很多人习惯上来就问炉膛多大、最高温度多少,这些基础指标需要满足,但只看这些参数远远不够,结合液冷产品的生产痛点有几个点更值得权衡。
首先是温场均匀性。液冷板一炉会同时摆放多件,炉膛内部温差过大就会出现有的工件钎料充分熔融、有的工件温度不够焊不透,温度波动大,批量产品的一致性就很难保障。其次是真空系统的稳定性,钎焊过程需要维持稳定的高真空,炉膛、密封圈、管路存在微漏,炉内氧含量超标,工件表面会氧化,钎料浸润变差,焊缝气孔缺陷会增多,尤其长时间连续量产,设备的保真空能力直接影响长期生产的稳定性。然后是控温与冷却逻辑,液冷件多为铝合金、不锈钢等薄壁材料,升降温不能粗暴快升快降,好的设备支持多段可编程工艺曲线,可以实现分段升温、保温浸润、梯度缓冷,用来释放热应力,减少板材翘曲变形。工装配套能力也不能忽略,真空钎焊不是炉子单独工作,工装夹具负责给工件施加均匀压力、控制装配间隙、抑制高温形变。最后要区分生产定位,是实验室小批量打样研发还是工厂大批量连续生产,小试样更看重工艺调试灵活度,量产场景就要兼顾批次重复性、运维便捷性。
四、液冷件真空钎焊生产常见问题
哪怕设备硬件条件不错,实际生产依旧会遇到各类问题,很多问题并非设备故障,更多是系统层面的细节没做到位。
最常见的就是虚焊、钎着率低,有可能是工件焊前清洗不到位、表面油污氧化层没有处理干净,也可能装配间隙偏大、钎料没法依靠毛细作用填满缝隙,也有可能升温太快、钎料还没有充分浸润就开始冷却凝固。第二个高频问题是钎料漫流堵塞微流道,钎料用量过多、保温时间过长、温度超出合理区间,液态钎料过度流淌流进细小流道内部造成堵塞,所以针对微通道液冷板,钎料厚度、温度保温窗口都需要精准把控。第三是工件变形翘曲,薄壁件整体高温加热热应力不可避免,变形来源很多,工装施压不合理、升降温速率太陡、工件摆放排布不合理都会加剧形变。还有工件变色氧化,大多来自炉膛密封老化、冷却阶段回气纯度不足,炉膛内部残留水汽杂质高温下污染工件。客观来讲真空钎焊属于工艺依赖性很强的加工方式,设备提供基础条件,但来料清洗、装配间隙、工装夹具、温度曲线每一环都会左右最终成品。
五、适配应用场景
适合的场景包括AI算力服务器液冷板、储能变流器冷却器件、大功率IGBT散热水冷组件、内部带有密集翅片微流道的多层复合液冷构件,以及不锈钢、铝合金、部分异种金属组合,对焊缝密封性、内部洁净度有较高要求,产品需要长期冷热循环工况的零部件。当然它也不是所有场景都合适,简单平面焊缝、追求较高生产节拍的简单工件,可以综合对比激光焊、气氛钎焊等其他工艺。液冷产品的可靠性最后都要落到焊缝上面,真空钎焊炉只是工具,真正发挥价值是设备、钎料、前处理、工装、工艺曲线整套体系协同。
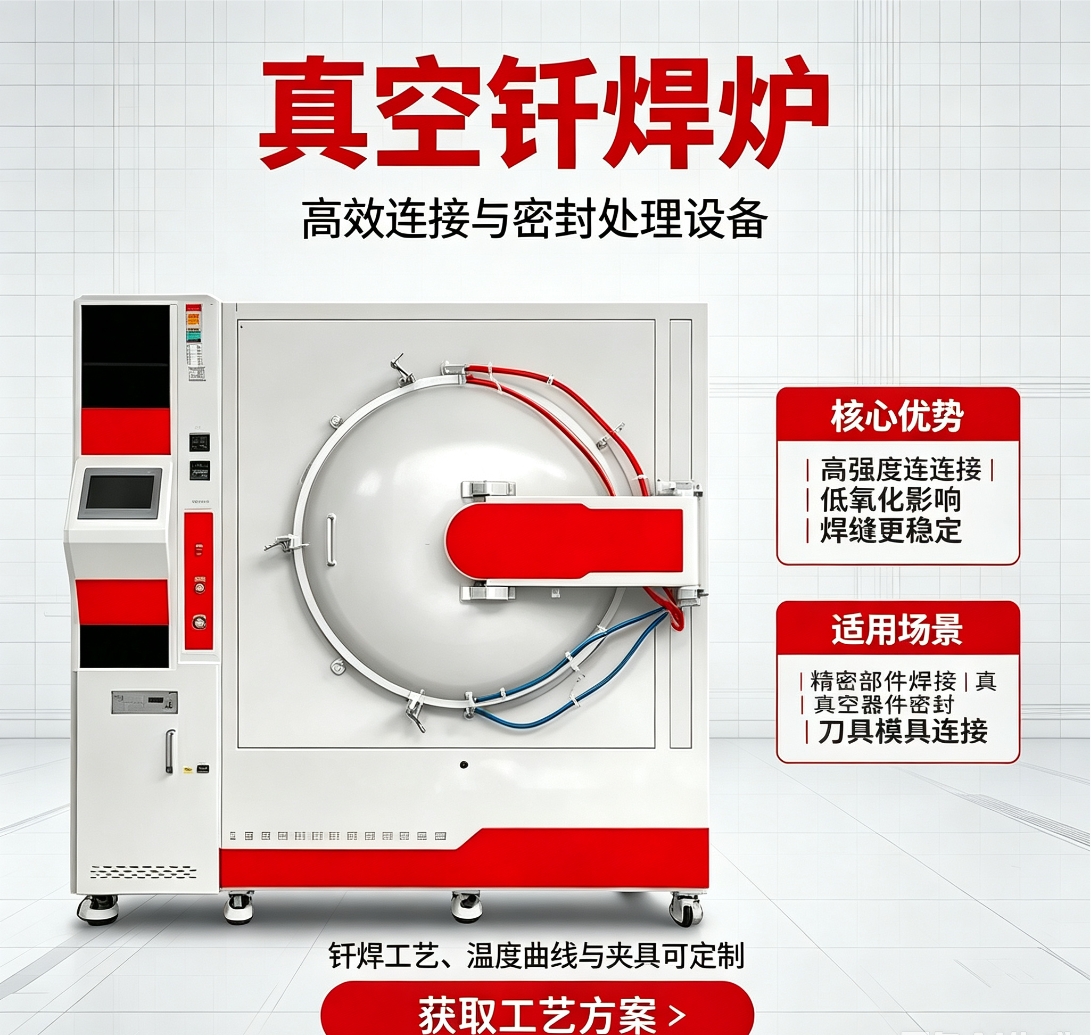
面向液冷散热组件的批量生产,可选用专业真空钎焊炉实现高密封性、高洁净度焊接。